

ゴムローラー製造において、インライン密度測定は不可欠です。これにより、混合およびコーティング中のゴム配合物の均一性をリアルタイムで監視し、充填剤の不均一な分散や汚染などの異常を早期に検出できます。規格外生産を防ぎ、不良品を削減し、均一な加硫とコアゴムの強固な結合を確保し、工業品質基準を満たすために重要なバッチ間の性能の一貫性を維持します。
ゴムローラー製造入門
ゴムローラーの製造工程は、堅牢な金属芯と精密に設計されたゴム層からなる円筒形部品を製造するために、綿密に管理された一連のステップから構成されます。これらの部品は、材料搬送、印刷、表面仕上げなどの産業用途向けに、厳格な基準に基づいて設計されています。ゴムローラー製造工場では、通常、芯材の準備、ゴム配合、成形、接着、加硫、最終仕上げのための専用設備が必要となり、製造業者は多様な運用ニーズに合わせてローラーをカスタマイズすることができます。

ゴムローラー製造
*
ゴムローラーは、繊細な取り扱いと機械的強度を両立させた弾力性のあるインターフェースを提供することで、多くの産業用途において重要な役割を果たしています。繊維、紙、フィルム、シートなどの素材に傷や損傷を与えないようにしながら、衝撃を吸収し機械の振動を減衰させ、安定したグリップ力を維持します。その汎用性の高さから、印刷、包装、製紙、繊維製造などの自動化ラインに不可欠な部品となっています。
産業分野でゴムローラーを使用する主な利点は、その信頼性、耐久性、そして個々のニーズに合わせた性能にあります。適切に配合・加硫されたゴムコーティングは、ゴムの加硫プロセスによってエラストマーマトリックス内に強力な架橋結合が形成されるため、優れた耐摩耗性と耐擦傷性を発揮します。これらの結合により、ローラー表面は弾力性を維持し、耐薬品性を持ち、長期間の使用サイクルにおいても機械的特性を維持することができます。
蒸気加熱成形法、オートクレーブ加硫法、熱風トンネル加硫法などのゴム加硫法を用いることで、メーカーはゴム加硫の温度と時間を精密に制御し、用途に応じた最適な加硫を実現できます。ナノフィラーや改質剤の添加など、材料科学の進歩に支えられたゴム加硫の利点は、現代のローラー製造において、耐用年数の向上、メンテナンスコストの削減、そして優れた操業安定性へと繋がります。
高度なゴムコーティング技術と厳密な製造工程を活用することで、メーカーは、エンジニアリングメタルの強靭性とエラストマー材料の機能的な適応性を兼ね備えたローラーを実現しています。その結果、今日の製造環境で求められる高い基準を満たし、過酷な使用環境における高い耐久性と材料特性に敏感な精密さとの間のギャップを埋める製品が誕生しました。
原材料とゴム配合
コア材料の選定と準備
ゴムローラー製造工程において、最適なローラー芯材の選定は極めて重要です。主な選択肢は、鋼、アルミニウム、複合材料の3種類であり、性能要件、製造上の考慮事項、および使用環境によって決定されます。
鋼製ローラーコアは、高い耐久性、耐衝撃性、および重荷重下での寸法安定性を備えています。高荷重の産業用途など、耐摩耗性や耐疲労性が重視される用途で使用されます。アルミニウム製コアは、軽量で展延性に優れ、耐食性も高いため、重量に敏感なローラーや少量生産のローラーに適しています。ただし、鋼や先進複合材料に比べて引張強度と疲労強度が低いため、過酷な環境での使用には制限があります。
炭素繊維強化ポリマーを主成分とする複合材コアは、高強度鋼と同等の強度と剛性を持ちながら、大幅な軽量化を実現しています。これらの材料は、構造性能と軽量化の両方が求められる用途に適しています。研究によると、最新の複合材料は機械的強度と耐久性の両面でアルミニウムを凌駕し、新しい金属基複合材料(MMC)は、バランスの取れた性能特性が求められる用途において、耐摩耗性と耐疲労性をさらに向上させています。
選択したコア材の機械加工と表面処理は、ゴムコーティング工程における必要な幾何学的精度と接着性を最適化するために不可欠です。表面の粗さと清浄度は、コア材とゴム層との接着に直接影響します。この工程では、一般的に精密旋削または研削加工を行い、その後表面前処理を行います。超音波を用いた表面処理は、微細な表面粗さを増加させ、汚染物質を除去し、特に金属とゴムの接着において、耐久性のある接着を促進することが実証されています。
過酸化水素の塗布や酸エッチングなどの化学処理は、コアの表面を微細構造レベルでさらに改質します。これらの処理は、化学組成を変化させ、表面の極性基を増加させることで接着性を向上させます。これは、機械的および顕微鏡的分析によって実証されています。磁束漏洩などの非破壊検査法を含む接着前検査は、コアの完全性を確保し、欠陥や不規則性を特定することで、後々の使用における接着不良を防ぎます。
ゴム配合物の配合
ゴム配合は、ローラーの物理的特性と機械的特性を最終用途の要件に合わせて調整します。天然ゴムは優れた引張強度、弾性、および復元力を備えているため、これらの特性が不可欠であり、過酷な化学薬品や高温への曝露が制限されるプロセスにおいて最適な選択肢となります。油、溶剤、または高温にさらされるローラー用途では、ニトリルゴム、スチレンブタジエンゴム、特殊ポリイソプレンなどの合成ゴムが、化学薬品、熱、および経年劣化に対する耐性の向上を目的として選択されます。
配合とは、必要な硬度、弾性、および性能耐久性を実現するために、さまざまな添加剤を配合することです。カーボンブラックは、引張強度と耐摩耗性を向上させるために広く使用されています。木材おがくずなどの持続可能な充填剤を適切なバランスで添加することで、コストを削減しながら、熱安定性と配合物の硬度を高めることができます。特にカーボンナノチューブなどの高度なナノ添加剤は、表面硬度と耐熱性を劇的に向上させ、要求の厳しい用途におけるローラーの性能を最適化します。
ゴム配合工程における品質は、均一な混合に大きく左右されます。工業現場では、高いせん断力を発揮し、充填剤や強化剤を均一に分散させることができる内部ミキサーが好まれています。高性能ナノ充填剤やシリカを分散させる際には、湿式混合法が従来の乾式混合法よりも優れていることが実証されており、優れた均一性と機械的特性の向上を実現しています。温度、回転速度、時間などの混合条件の一貫性は、下流工程におけるローラーの性能と信頼性の均一性に直接つながります。
ゴム加硫工程の前に、欠陥のない配合物を確保することは、最終的なローラーの耐久性、寸法安定性、および稼働効率にとって極めて重要です。原材料と芯材の選定から配合物の配合と混合に至るまで、あらゆる段階で適切な準備と管理を行うことで、複雑な産業要求に耐えうるローラーが製造されます。

ゴムコーティング加工技術
金型の鋳造と硬化
ゴムローラーの製造工程において、複雑な形状と高い精度を実現するためには、金型鋳造が不可欠です。この方法では、原料ゴムを、目標とするローラー形状に合わせて設計された専用金型に流し込みます。金型を用いることで、他の方法では効率的に実現できない複雑な表面形状、溝、あるいは多径領域の形成が可能になります。例えば、トレッドパターンが一体成形された印刷用ローラーは、一般的に金型鋳造によって製造されます。
加硫金型(または硬化金型)は、最終製品の形状を規定すると同時に、密閉されたキャビティ内でゴムの制御された加硫を可能にするという二重の役割を果たします。加硫金型にはいくつかの種類があります。圧縮金型は大径ローラーに広く用いられ、トランスファー金型は中程度の複雑さの形状に適しており、射出成形金型は高精度で複雑な形状に対応します。いずれのタイプも、ゴムと金型表面との密着性を確保することで、均一な加硫を促進し、空隙を最小限に抑えます。
成形工程の成功は、プロセスパラメータの精密な管理にかかっています。通常140℃~180℃の硬化温度は、金型全体に均一な熱伝達を維持するために厳密に制御する必要があります。成形圧力は、ゴムの表面仕上げと閉じ込められた空気の除去に影響を与えます。ローラーのサイズとゴムの配合によって数分から数時間まで変化する正確な硬化時間は、最終用途性能に必要な加硫度から算出されます。温度や時間が過剰になると、リバージョンが発生し、機械的強度が低下する可能性があります。
熱機械シミュレーションは、金型内の温度勾配のモデリング、ローラー内の応力変化の管理、最適なプロセスウィンドウの決定などにますます活用されています。このようなシミュレーションは、熱伝導率と材料の厚さがどのように相互作用して硬化の均一性に影響を与えるかを予測し、データに基づいた成形サイクルの調整を可能にします。これらのパラメータを経験的に最適化することで、引張強度と耐久性を大幅に向上させ、生産時のエネルギー消費量を削減できることが実証されています。
押出成形
押出成形は、ローラーコアに均一なゴム層をコーティングするために広く用いられている連続成形法です。このプロセスでは、配合ゴムが押出機を通して供給され、加熱された後、ローラーの形状に合わせた金型を通して押し出されます。ゴムは連続した形状で押し出され、金属製のローラーコアに巻き付けられます。この方法は、均一なコーティング厚さと高い生産性が求められる場合に特に有効です。
この技術において、工程制御は極めて重要です。厚みは、金型設計、材料供給速度、押出温度によって決まり、これらは製造ラインでリアルタイムに監視されることがよくあります。均一性は、押出速度を正確に調整し、ローラーと金型の位置合わせを調整することで実現されます。押出機内の温度にばらつきがあると、硬化が不均一になり、気泡、接着不良、直径の不均一といった欠陥が生じる可能性があります。
ゴムローラー押出成形における一般的な問題点としては、硬化後の材料収縮、表面粗さ、およびコアとゴムの剥離などが挙げられます。これらの問題に対する解決策としては、押出温度の反復的な調整(ゴムの種類に応じて120℃~160℃の範囲で調整することが多い)、オフラインでの機械的試験またはシミュレーションによる硬化状態のモニタリング、および接着性を向上させるためのローラーコアの最適化された前処理などが挙げられます。シミュレーションに基づく流れ解析は、起こりうる欠陥を予測し、事前の設備調整を可能にすることで、不良率を低減し、歩留まりを向上させるのに役立ちます。
カレンダー成形
カレンダー加工は、平面またはシート状のコーティング、およびローラー表面への幅広く均一な層の塗布に使用されます。カレンダー加工ラインでは、ゴムコンパウンドが加熱され同期された一連のローラーの間で圧縮されます。このプロセスにより、厚さを精密に制御(通常は±0.01 mmの精度まで)し、必要な表面特性に合わせて調整できる薄いシートまたはストリップが生成されます。
カレンダー加工は、微細なギャップ調整と高度な表面仕上げオプションにより、優れた層品質を実現します。ゴムコーティングの表面は、用途に応じて研磨、テクスチャ加工、エンボス加工が可能です。例えば、研磨されたロールを備えたニップカレンダーを使用すると、印刷ローラーに最適な、高光沢で欠陥のない仕上がりが得られます。
押出成形と比較すると、カレンダー加工は、繊維産業や製紙産業のローラーなど、幅広で平坦な表面や、厳密な厚み均一性が求められる用途に適しています。複雑な形状や深い溝には適しておらず、そのような用途には鋳型成形が好まれます。しかし、標準ローラーの大量生産や耐摩耗性コーティングのラミネート加工においては、カレンダー加工はスピード、低コスト、そして再現性の高い一貫性を提供します。
ゴムコーティング技術(成形、押出成形、カレンダー加工)の選択は、最終的な形状、性能要件、および製造工程によって決まります。各方法はゴムローラー製造工程においてそれぞれ特定の役割を果たし、最適な製造設備と綿密なパラメータ最適化によって、製品品質と工程効率を最大限に高めます。
ゴムの加硫:プロセスと重要性
ゴム加硫とは何ですか?
加硫とは、生ゴムを工業用途に適した高弾性、高耐久性、高耐熱性素材へと変化させる化学プロセスです。加硫の過程で、ゴムマトリックス中の個々のポリマー鎖間に架橋が形成されます。この架橋は、一般的に硫黄を導入することによって行われ、長いゴム分子を「硫黄架橋」で連結し、三次元ネットワーク構造を形成します。その結果、ゴムの弾性、引張強度、および環境ストレスに対する耐性が飛躍的に向上します。加硫で起こる化学変化、特に鎖間の共有結合の形成は、粘着性を低減し、柔軟性を向上させ、熱安定性と化学的安定性を高めます。これは、工業用ゴムローラーのような要求の厳しい用途にとって非常に重要です。
ゴムの加硫プロセス方法
工業用途におけるゴムの加硫プロセスは、一般的に高温加硫法を用います。この技術では、丈夫で均一なローラーを製造するために、温度、圧力、加硫時間を精密に制御する必要があります。一般的なゴムローラー製造工場では、加硫プレスによって0~200℃の温度と最大200psiの圧力が維持されます。時間と温度のプロファイルは、ゴムコンパウンドごとにプログラムされており、架橋密度、製品の弾性、構造的耐久性に直接影響を与えます。
従来の硫黄系加硫法は、天然ゴムまたは合成ゴム鎖間に複数の硫黄架橋(ポリ硫化物架橋)を形成する主要な方法です。シリコーン加硫システムなどの現代的な代替法では、白金触媒または有機過酸化物が使用されます。シリコーンシステムはシリコーンゴムに架橋を形成し、シロキサン(Si–O–Si)結合を生成することで、高温および化学的に腐食性の高い環境での使用を可能にします。過酸化物加硫は直接的な炭素-炭素結合を生成するため、加熱と冷却の繰り返しサイクルにさらされるローラーの熱安定性と酸化安定性が向上します。
加硫サイクルの精密な制御は、機械的強度と耐久性にとって極めて重要です。加硫不足のローラーは架橋が不十分で、弾力性が低下し、摩耗が増加します。一方、過加硫や充填剤の過剰添加は、材料を脆化させ、弾性を低下させる可能性があります。
ゴムの硬化金型内の温度や保持時間といったプロセスパラメータは、ローラーの性能に直接影響を与えます。最新のゴムローラー製造装置には、ゴムローラー製造プロセスの一貫性を確保し、柔軟性、靭性、耐薬品性、耐熱性といった重要な特性を最適化するために、温度と圧力の自動制御機能が搭載されています。
安全および環境への配慮
加硫作業における安全対策は、温度と排出物の厳格な管理にかかっています。高温と反応性化学物質は、適切に管理・制御されない場合、作業員に重大なリスクをもたらします。現代の工業生産では、温度調節と排出物捕集に自動システムが活用されています。効果的な換気と電気集塵機を組み合わせることで、揮発性有機化合物や微粒子の放出を抑制し、加硫作業中に発生する有害物質への作業場および環境の曝露を低減しています。
より環境に優しい新しい加硫法は、目に見えるメリットをもたらします。有機過酸化物や代替加硫剤を用いたシステムは、従来の硫黄加硫に比べて、特にN-ニトロソアミンなどの有害副生成物の排出量を削減できます。さらに、リサイクル可能で部分的に生分解性のあるゴムの研究は、回収率を高め、埋立地への影響を軽減するポリマーを活用し、持続可能性目標や規制要件に対応しています。こうした進歩は、適切なプロセス制御と組み合わせることで、工業用加硫の安全性と環境負荷の両方を向上させます。

仕上げ、品質管理、検査
ゴムローラー製造工程における表面仕上げは、精密な機能と性能要件を満たすために不可欠です。円筒精度と真円度を得るための主要な方法は研削です。立方晶窒化ホウ素(CBN)などの高度な研磨材を備えたセンタレス研削盤は、制御された圧力を加えてローラーを正確に成形します。砥石の回転速度、送り速度、切削深さを微調整することで、ローラーの表面粗さは通常Ra 0.2~1.2 µmの範囲内に収まります。超滑らかな仕上げが求められるローラーの場合、微細な研磨石や研磨フィルムを用いた超仕上げ加工により、表面粗さをRa 0.05 µm以下にさらに低減し、高速用途に対応し、ローラーの寿命を延ばします。
研磨は研削の後に行われ、微細な欠陥を除去し、ローラー表面に均一で鏡面のような仕上がりを実現します。最新の研磨ではCNC制御の装置を使用し、重要な産業用ローラーの再現性と精度を高めています。より細かい研磨パッドを段階的に使用することが、望ましい滑らかさを得るための鍵となります。研磨を強化することで、製品の耐久性が向上し、摩擦が低減されるだけでなく、長期的な製品品質と動作信頼性にも直接影響します。テクスチャリング(制御された研磨またはレーザーベースの方法を使用するプロセス)は、表面に微細なパターンを導入します。これにより、グリップやインク転写などの特性をカスタマイズでき、印刷、プラスチック、包装などの用途において重要となります。
寸法、表面、機械的基準への適合性を確認するため、生産工程全体に検査チェックポイントが設けられています。初期検査では、直径、真円度、長さを測定するためにマイクロメーターやノギスなどのツールを使用して物理的な寸法を確認します。高スループットの工場や複雑な形状の場合、マシンビジョンシステムを使用して表面欠陥と寸法精度の評価を自動化し、約98%の欠陥検出率と95%を超える欠陥分類精度を実現しています。表面の完全性は、表面粗さ(Ra、Rz)を測定するプロファイロメーターによって精査されます。複合材ローラーには、隠れた欠陥を明らかにするために、超音波探傷法や浸透探傷法などの非破壊検査方法も用いられます。
表面硬度も重要なチェックポイントの一つであり、国際規格で規定されているショアAまたはD硬度計を用いて測定されます。圧痕硬度試験により、各ローラーの弾性特性が用途に応じたグリップ力、耐摩耗性、または弾力性といった要件を満たしていることが確認され、結果の解釈は、保持時間、荷重、および試料準備に関する厳格な手順に従って行われます。
これらの工程で使用される主要な機器には、二本ロールミルや内部バンバリーミキサーなどのミキサーがあり、これらは生ゴムと添加剤を混合して均質なコンパウンドを作る役割を担います。押出機は混合されたゴムを均一な形状に成形し、カレンダー機はローラーコアに精密な層を積層します。加硫プレスは、特定のローラー形状に合わせて設計された金型を使用し、熱と圧力を加えてゴムの加硫を完了させ、架橋を最終化します(標準的なガイドに記載されているゴム加硫の一般的な温度と時間の推奨事項を参照)。これらの工程全体を通して、プログラマブル制御とリアルタイム監視により、特に最新のプラント設備では、プロセスの安定性、厳密な公差管理、および高い再現性が確保されています。
品質管理は、各製造段階において極めて重要です。ローラーが、物理的寸法、表面特性、および機能性能に関して、製造元および業界全体の基準を満たしていることを検証します。この包括的なアプローチでは、定期的なチェックポイント、校正済みの機器、および硬度、粗さ、欠陥検出のための標準化された方法の遵守を採用しています。厳格な品質管理を維持できないと、早期故障、性能低下、または顧客仕様への不適合につながる可能性があります。ローラー製造、特に高速印刷や精密加工に対する需要の高まりに伴い、堅牢な品質管理はオプションではなく、ゴムローラー製造プロセスのあらゆる段階における必須要件となっています。
ゴムローラー製造工場:設置と最適化
効率的なゴムローラー製造工場のレイアウトは、原材料から完成品まで、材料が途切れることなく流れるようにすることを中心に設計されます。適切なレイアウトは、配合、コーティング、成形、加硫といった工程を分析し、輸送距離を最小限に抑え、ボトルネックを回避し、スループットを最大化することから始まります。生産シミュレーションや体系的なレイアウト計画を採用している工場では、内部物流の削減や製品の流れの安定化など、目に見えるメリットが得られます。例えば、原材料の保管から配合、成形、ローラー製造、加硫、仕上げ、検査まで、主要な加工ゾーンを直線状に配置するようにレイアウトを再構成した工場では、不要な取り扱い工程を削減し、スペースの利用効率を向上させることができます。
効率的な工場フローは、ゾーン分けによって実現されます。配合ラインは貯蔵庫の近くに配置され、材料を直接混合装置に供給します。その後、コーティングゾーンまたは成形ゾーンへと続き、そこでゴムが金属または複合材のコアに塗布されます。加硫工程は、連続式またはバッチ式を問わず、成形ラインのすぐ近くに戦略的に配置されます。これにより、移送時間と加硫前のプレキュアや汚染のリスクが低減されます。
製造設備の選定は、プロセスの信頼性と製品の一貫性を確保する上で極めて重要です。高せん断式内部ミキサー、オープンミル、バッチオフシステムは、配合工程の基盤を形成します。ゴムコーティング工程では、押出機とカレンダー機によって、均一で制御可能な層塗布が実現します。ゴム製造における金型鋳造は、油圧式または機械式の高精度プレスと、カスタマイズされた加硫金型を組み合わせることで、ローラー寸法の精密な制御が可能になります。加硫はオートクレーブまたはプレスで行われ、ゴムの種類と厚さに応じて、目標とする加硫温度と時間(例えば、140℃~180℃、数分~数時間)に注意深く維持されます。
ゴムの加硫工程では、目的とする化学反応に適した装置を選定する必要があります。ゴムの加硫工程では、配合成分(通常は硫黄、促進剤、活性剤)を熱と圧力下で反応させ、弾性と耐久性を付与する架橋構造を形成します。ゴム加硫による機械的強度の向上、耐薬品性、耐摩耗性の向上といった利点は、ローラー全体(芯とゴムの界面を含む)が均一に硬化した場合にのみ実現されます。成形装置は、欠陥や未硬化部分の発生を防ぐため、厳密かつ再現性の高い温度制御と均一な圧力分布を実現する必要があります。
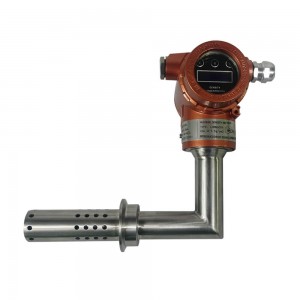
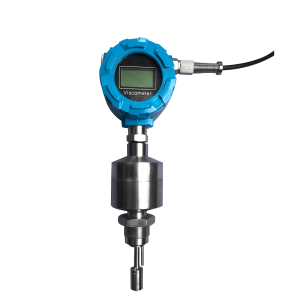
生産量の最適化は、全工程にわたるプロセス統合にかかっています。Lonnmeter社のインライン密度計とインライン粘度計は、混合後、コーティングの直前と直後に設置され、材料の均一性をリアルタイムで監視します。これらの機器により、ゴムコンパウンドと塗布されたコーティングが密度と流動性の目標パラメータに合致していることが保証され、ゴムローラー製造工程の初期段階で規格外生産を排除できます。これらのツールを統合ローラーハンドリングシステムおよびリアルタイムプロセス制御と組み合わせることで、工場は配合速度を下流の成形および加硫と同期させ、待機時間と仕掛品在庫を最小限に抑えることができます。
代表的な例として、高容量混練機、自動コーティングヘッド、モジュール式硬化金型を備えた精密油圧プレス、そしてトリガーポイントに設置されたロンメーター社製インライン密度測定装置を統合した生産ラインが挙げられます。この構成により、生産工程の追跡、異常の早期発見、迅速な修正が可能となり、大量生産とバッチ間の均一な品質を実現する上で重要な要素となります。
包括的な工場設備設計では、物理的なレイアウト、設備仕様、そして加硫やコーティングといった重要な工程におけるプロセス監視のシームレスな統合に重点を置いています。その結果、原料配合から最終検査まで、ゴムローラー製造の全工程をサポートする、応答性が高く、無駄を最小限に抑えた製造オペレーションが実現します。






よくある質問
ゴムローラーの製造工程とはどのようなものですか?
ゴムローラーの製造工程は、まずローラーコアの準備から始まります。ローラーコアは通常、鋼鉄またはアルミニウム製で、洗浄および処理を施してゴムの接着性を高めます。次に、ゴム配合工程では、天然または合成エラストマーに、カーボンブラックなどの充填剤、補強剤、硫黄などの加硫剤、および加工助剤を混合します。この段階では、高せん断ミキサーと二本ロールミルが標準設備として使用され、均一な分散と必要なレオロジー特性を確保します。配合されたゴムは、カレンダー加工によって正確な厚さのシートに成形されるか、成形用材料として準備されます。
ゴムをコアに塗布するには、成形またはコーティング技術が用いられます。成形には、手動積層、圧縮、射出成形などの方法があります。ゴムを取り付けたコアを、専用の金型に挿入します。次に、ゴムの化学組成とローラーの寸法に基づいて硬化時間と温度を選択し、適切な温度と圧力で制御された加熱による加硫処理を行います。この工程により、弾性、耐久性、耐薬品性などの性能特性を高めるための架橋が促進されます。加硫後、ローラーは研削、研磨、場合によっては表面テクスチャリングによって仕上げられます。最終段階は厳格な品質管理であり、厚さや表面の均一性を非破壊検査で確認する場合もあります。
ゴムローラー製造工場はどのように稼働するのですか?
ゴムローラー製造工場は、効率と安全性を考慮して、一連の生産工程とワークフローの最適化を中心に構成されています。原材料の取り扱いは、エラストマー、充填剤、添加剤に容易にアクセスできるように設計されています。専用の混合エリアには、均一な配合とシート成形に不可欠な2本ロールミルと高精度カレンダーが設置されています。成形セクションには、シリコーンまたは金属金型、圧縮プレスまたは射出プレス、熱硬化炉があります。加硫工程では精密な温度制御が重要であり、硬化炉は均一な熱分布を実現するように設計されています。仕上げステーションには、寸法と表面品質の要件を満たすための研削盤と研磨機が設置されています。インライン品質チェックポイントでは、センサーを活用して継続的な検査を実施しています。集塵装置と排煙装置により、生産工程全体を通して安全性と製品の清浄度が維持されます。
ゴムローラーの分野における金型鋳造とはどのようなものですか?
成形成形では、未加硫または半加硫のゴムを、準備されたローラーコアを収容する剛性金型によって形成された空洞に注入します。圧縮成形と射出成形が主な方法です。圧縮成形では、あらかじめ計量されたゴムを金型に投入し、閉じて熱と圧力を加え、ゴムをコアの形状に正確に成形します。射出成形では、複雑な形状または大量生産のローラー用の金型に、正確かつ高速に充填できます。このプロセスにより、最終的なコーティング形状が制御され、ゴムとコアの界面が最大限の結合強度を実現します。金型設計は非常に重要です。通気孔や均一な熱伝達などの機能が設計され、欠陥を最小限に抑え、均一な加硫を保証します。
ゴムローラーの製造において、硬化金型はどのような役割を果たしますか?
加硫金型は、加硫工程中にローラーの規定形状を維持する役割を果たします。これらの金型はゴムコーティングされた芯材を挟み込み、内部圧力に耐えながら均一な熱を供給し、ゴム内部の架橋反応を促進します。加硫金型がない場合、加熱中にゴムの膨張や形状の崩れが生じ、完成品のローラーに欠陥が生じる可能性があります。最新の加硫金型は、迅速な熱平衡、反応ガスの適切な排出、および洗浄の容易さを最適化しており、汚染防止とコイルの再現性の向上に貢献します。
ゴムの加硫とは何か、そしてなぜそれが重要なのか?
ゴムの加硫は、加硫剤(最も一般的には硫黄)が高温下で不飽和ポリマー鎖と反応する化学プロセスです。これにより、鎖間に共有結合による架橋が形成され、ゴムは柔らかく延性のある状態から、弾力性、耐熱性、そして強靭性を備えた材料へと変化します。加硫は、ローラーの最終的な機械的特性や熱的特性(引張強度、耐溶剤性、耐摩耗性、耐変形性など)を決定するため、非常に重要です。産業環境においては、これらの特性は、ローラーが連続運転や過酷な化学物質、機械的ストレスに耐えられることを保証するために不可欠です。
ゴムコーティング工程は製品の品質にどのような影響を与えますか?
ゴムコーティング工程(成形、押出成形、カレンダー加工など)は、表面の滑らかさ、厚みの精度、芯材との接着強度といった重要な品質特性に直接影響を与えます。コーティング工程における制御が不十分だと、厚みのばらつき、空隙、接着力の低下などが生じ、ローラーの性能が低下します。工場では、層の均一性を確保するために、高精度カレンダーと最適化された金型を使用しています。インライン厚みセンサーと分析装置により、異常を早期に検知し、品質の劣る製品が後工程に進むリスクを低減します。例えば、コーティングの厚みのばらつきがわずかに増加するだけでも、摩耗が加速し、機械の性能に悪影響を及ぼす可能性があります。
ゴムローラーの加硫工程とはどのようなものですか?
ゴムローラーの加硫は、ゴムコーティングされた芯材を、厳密に制御された条件下で加硫金型またはオーブン内で加熱することによって行われます。最も一般的なシステムでは、架橋剤として硫黄を使用し、熱(通常140~180℃)と圧力(最大数MPa)の下で反応させます。加硫時間はゴムの種類とローラーの寸法によって異なり、完全な架橋を確実にするために30分から数時間かかることがよくあります。加硫金型は変形を防ぎ、熱サイクルと制御された昇温速度により、ローラー断面全体にわたって硬化構造の均一性が確保されます。加硫が完了すると、ローラーは冷却され、金型から取り出され、研削や研磨などの後処理工程に送られます。この工程により、過酷な産業用途に必要な弾力性、弾性、および耐薬品性が確保されます。
投稿日時:2025年12月19日


