

希土類元素分離プロセスの理解
希土類元素の分離プロセスは、複雑な鉱物マトリックスから希土類元素を抽出・精製する工程です。これは、電子機器、エネルギーシステム、防衛技術などに使用される材料の製造に不可欠です。希土類元素の分離プロセスは、磁気分離、イオン交換、溶媒抽出などの物理的および化学的手法を組み合わせたものです。これらのプロセスは、希土類イオンの化学的挙動のわずかな違いに基づいて、特定の希土類イオンを分離するために用いられます。
希土類元素の分離プロセスは、特有の複雑さを抱えています。希土類元素はイオン半径や化学的性質が類似しているため、高純度かつ高選択性を実現することが困難です。希土類元素の分離に広く用いられている溶媒抽出法では、有機相の精密な選択、pH調整、相比の慎重な管理など、厳密に制御された条件が求められます。例えば、高度な希土類元素溶媒抽出技術では、目的のイオンに対する選択性を高め、不純物を最小限に抑えるために、専用のキレート樹脂や環境に優しい捕集剤が用いられています。
希土類浸出液の効率的な処理は、抽出プロセス全体を通して浸出剤濃度を制御することに依存します。希土類にとって最適な浸出剤濃度は、希土類イオンの安定した溶解を保証し、アルミニウムや鉄などの不要な不純物の浸出を最小限に抑えます。浸出剤の添加量が少なすぎると、抽出収率が低下し、残留物中にかなりの量の希土類が残ります。これは、希土類抽出における浸出剤不足として知られています。逆に、希土類処理において浸出剤が過剰になると、不必要な試薬消費、環境汚染、および汚染物質の共浸出につながる可能性があります。
希土類抽出における浸出効率は、プロセス経済性および冶金性能に直接影響します。例えば、希土類分離のための溶媒抽出法では、浸出の有効性が分離段階に供給される溶液の組成と品質に影響します。安定かつ最適化された浸出剤濃度は、連続濃度測定機器からロンメーター高い回収率だけでなく、安定したプロセス出力もサポートします。精密な投与量最適化により、環境基準と生産性目標の両方を満たします。
生産上のボトルネックは、多くの場合、非効率的な浸出・分離工程に起因します。中国など、高度な技術が確立された地域以外では、高度な希土類抽出・分離方法を大規模に展開することが困難であるという問題が根強く残っています。非効率なプロセスは、生産速度の低下、希土類供給の安定性の低下、そして単一供給元への依存につながります。こうしたサプライチェーンの脆弱性は、技術禁止や規制によってさらに悪化するため、資源の自給自足には、プロセスの効率化と浸出剤の制御が極めて重要となります。
総じて、浸出剤濃度と分離パラメータを最適に制御することは、生産上のボトルネックを克服し、安定した確実な希土類供給を確保するために不可欠です。浸出剤の投与量最適化、希土類浸出液処理、および精密な分離プロセスの進歩は、資源利用効率の向上だけでなく、供給の安定性と環境保全にも貢献します。

希土類元素の分離
*
浸出剤濃度:基本原理と課題
浸出剤は、希土類元素の分離プロセスにおいて中心的な役割を果たします。これらの薬剤は、鉱石や産業廃棄物から希土類イオンを選択的に溶解することで、溶媒抽出による後工程での分離を可能にします。一般的な浸出剤としては、鉱酸(硝酸、硫酸、塩酸など)、有機酸(クエン酸、メタンスルホン酸など)、およびアルカリ土類金属カルボン酸塩などが挙げられます。
希土類イオンの溶解における浸出剤の役割
希土類元素の抽出および分離方法において、浸出剤は鉱物格子またはイオン吸着マトリックスを破壊し、希土類イオンの浸出液への放出を促進します。例えば、約12.5 mol/dm³の硝酸は、リン酸結合のプロトン化と切断により、リン鉱石からランタン(85%)とセリウム(79.1%)を高効率で抽出します。クエン酸は、単独でもクエン酸ナトリウムと組み合わせた場合でも、リン酸石膏や褐炭などの非在来型鉱石からの環境に優しい選択的回収を支え、液固比と周囲温度を調整することで希土類元素の収率を最大31.88%まで高めます。浸出剤の化学組成と添加量は、鉱物溶解速度、選択性、および不純物の放出を左右します。
希土類イオンの安定溶解の基礎
希土類イオンの安定的な溶解は、溶解剤の選択だけでなく、その濃度によっても大きく左右される。溶解にはいくつかの要因が影響する。
- 薬剤濃度:浸出速度と浸出完了度を決定する。低すぎるとイオンの放出が阻害され、高すぎると不純物の共浸出が促進される。
- 鉱石鉱物学:反応性は、風化した地殻やイオン吸着鉱石にはほぼ中性または弱酸性の試薬が必要であるのに対し、リン酸塩やモナザイト鉱物には強酸が反応するという点で異なる。
- pH:薬剤の種類、イオン交換効率、選択性を調整します。例えば、硫酸マグネシウムの最適な浸出はpH4で起こります。
- 温度と時間:高温は溶解速度を高める可能性があり、リン酸塩の硫酸浸出に見られるように、その傾向は顕著である。
- 液固比:資源の種類に合わせて調整し、薬剤の過剰消費を抑えつつ浸出効率を最大化する必要がある。
例えば、クエン酸を用いた最適化では、拡散制御速度論モデルに従い、343 Kで180分間、2 mol/Lの濃度が最適であることが特定され、リン酸石膏から希土類元素の90%が抽出される。
希土類浸出液における浸出剤不足の影響
薬剤の投与量が最適でない場合、希土類抽出における浸出効率が低下します。投与量が不足すると、希土類イオンが完全に放出されず、以下の結果が生じます。
- 回収率が低い場合、酸が不十分(例えば、塩酸やクエン酸の濃度が低い)だと溶解が悪く、残留物中にかなりの量の希土類元素が残る。
- イオンの遊離が不完全であるため、凝集体が安定して残り、希土類元素の分離のための溶媒抽出法を妨げる。
- 資源利用効率の悪さ――パイロット試験やヒープリーチング試験では、薬剤濃度が低いと、生産量が期待外れになり、反応速度が遅くなり、未利用の鉱石が大量に残ることが示されている。
実例としては、硫酸マグネシウムの浸出が挙げられる。臨界濃度である3.5%とpH4を下回ると、希土類元素の抽出率は急激に低下する一方、鉱石の凝集塊が残存し、斜面の不安定性は抑制されるものの、収率は低下する。
希土類処理における過剰な浸出剤の影響
希土類元素浸出液処理において、浸出剤の過剰投与は重大な欠点をもたらす。
- 試薬の無駄:硝酸やアンモニウム化合物などの酸を過剰に使用すると、運転コストと試薬消費量が増加し、抽出率の限界収益が逓減することが多い。
- 二次汚染:強力な薬剤は溶解を促進する一方で、不純物の共溶出も引き起こします。アルミニウム、鉄、カルシウムなどが溶出し、特に水や土壌における環境リスクを高めます。例えば、石炭脈石の溶出において高濃度の酸を使用すると、希土類元素とともに5~6%のアルミニウムと鉄が溶出し、下流の希土類元素浸出液処理を複雑化させます。
- 不純物共浸出:最適な濃度閾値を超えると、選択性が低下し、望ましくない金属が溶液中に混入し、溶媒抽出および希土類分離プロセス段階に負担をかけ、集中的な精製が必要となる。
- 鉱石の不安定化:ヒープリーチング試験は景観リスクを浮き彫りにする。過剰投与は鉱物凝集体を不安定化させ、鉱山における地滑りや斜面崩壊を引き起こす可能性がある。
近年の研究では、投与量の最適化が提唱されており、弱酸やアルカリ土類カルボン酸塩といった持続可能な代替物質の使用が推奨されている。これらの薬剤は、調整されたほぼ中性のpH条件下で、不純物の放出を抑制しながら91%を超える高い希土類元素回収率を達成し、高度な希土類元素分離プロセスと合致する。
希土類元素の分離プロセスにおいて、浸出剤濃度の最適化は極めて重要です。精密な投与量制御は、浸出効率、安定した溶解性、そして後工程の溶媒抽出性能を直接的に左右するだけでなく、コスト管理と環境保全にも貢献します。鉱物学的知見を活用し、適切な薬剤と投与量を選択・調整することは、高度な希土類元素の抽出・分離方法における礎石であり続けています。
浸出剤濃度の定量的測定
希土類元素の分離プロセスにおいて、浸出剤濃度の正確な測定は不可欠です。濃度の一貫性は最適な浸出条件を確保し、希土類イオンの安定した溶解を促進し、希土類抽出における浸出効率に直接影響を与えます。浸出剤の投与量を制御し、不純物の混入を最小限に抑え、資源の無駄を防止するために、直接測定と堅牢なモデリング手法の両方が用いられます。
浸出剤濃度が分離効率に及ぼす影響
浸出剤濃度は、希土類元素分離プロセスにおける重要な制御パラメータです。浸出効率との直接的な相関関係は、様々な原料における希土類分離の成功を支えています。薬剤量を調整することで、目的とする希土類イオンの収率と、希土類分離のための溶媒抽出法の選択性の両方が決定されます。

薬剤量と浸出効率の直接的な相関関係
一般的に、浸出剤の濃度を上げると、希土類元素の抽出収率が向上します。例えば、風化殻溶出鉱石に使用される酢酸マグネシウムは、最適な添加量で91%を超える希土類元素の抽出効率を達成し、制御された条件下ではアルミニウムの共浸出を30%未満に抑えます。この最適化は、石炭脈石や産業廃棄物などの複雑なマトリックスから希土類元素を分離・精製するために溶媒抽出法を用いる場合に不可欠です。無機酸(例えば、HCl、HNO₃)も同様に、明確に定義されたモル濃度(例えば、セリウムとランタンの場合は最大12.5 mol/dm³)で最大の効率を達成しますが、不純物の過剰な溶解を避けるために選択性を慎重に調整する必要があります。
標的希土類元素の選択的溶解への影響
希土類イオンを選択的に溶解するには、浸出剤の投与量を慎重に調整することが不可欠であり、特に希土類以外の不純物を多く含む材料を処理する場合はなおさらです。例えば、2 mol/L のクエン酸を用いた希土類浸出液処理では、リン酸石膏から 90% 以上希土類を溶解させることができ、応答曲面法によって、効率と選択性の主な要因が薬剤濃度であることが確認されています。より低い薬剤濃度でも非常に効果的です。20℃で 0.2 M H₂SO₄ を用いた電子廃棄物の逐次酸浸出では、希土類を最大 91% 回収し、アルミニウムと鉄の共浸出を最小限に抑えることが実証されています。バッチ設計では、最適濃度を超えて薬剤濃度をさらに増加させると、脈石元素の望ましくない溶解が促進され、希土類製品の純度に影響を与える可能性があることが示されています。
定量的例:検出精度とイオン安定性の向上
混合抽出剤システムの最近の進歩は、抽出剤濃度がバッチ検出精度とイオン溶解安定性に直接影響を与えることを示しています。Lonnmeter対応のプロセス制御を使用することで、抽出剤濃度のリアルタイム定量測定と抽出サイクル中の直接調整が可能になります。実験結果から、最適化された範囲内で抽出剤濃度を上げると、希土類イオン溶解プロファイルの安定性と、わずかなバッチ変動に対する回収精度が大幅に向上することが示されています。硫酸アンモニウムとギ酸アンモニウム阻害剤を組み合わせるなどの混合抽出法は、不要なアルミニウム溶解を定量的に抑制し、より正確で再現性の高い希土類抽出結果を実現します。さらに、二重電気層理論とクロマトグラフィープレート理論モデルに基づく速度論的研究により、最適な抽出剤濃度が溶媒抽出プロセスの初期段階で共浸出を最小限に抑え、希土類分離を最大化することが確認されています。
実践的な意義と投与量の最適化
貴重な希土類イオンを分離しつつ、環境および操業上のリスクを最小限に抑えるには、浸出剤の投与量を最適化することが不可欠です。希土類溶媒抽出においては、濃度を臨界閾値内に維持することで、鉱石凝集体や鉱石細孔構造の不安定化を防ぎ、現場採掘における斜面不安定化を回避できます。実験結果によると、硫酸マグネシウムを用いた場合、浸出剤濃度が3.5%を超えると鉱石構造が破壊され、環境リスクが高まります。逆に、浸出剤濃度が低すぎると、浸出効率が低下し、希土類の分離が不完全になります。応答曲面解析やクロマトグラフィープレート理論などの定量的モデリング支援により、各鉱石または工業残渣ごとに浸出剤量を正確に調整し、抽出効率、製品純度、およびプロセスの安全性のバランスを取ることができます。
浸出剤濃度の効果的な制御は、高度な希土類分離プロセスの基盤となり、工業用途向けの高収率、選択的回収、および希土類イオンの安定性を確保する。
希土類元素分離のための溶媒抽出法
溶媒抽出は、希土類元素分離プロセスの中核技術であり、鉱石浸出液やリサイクル原料などの複雑な混合物から希土類元素を選択的に分離・精製するために設計されています。この技術は、特殊な抽出剤を用いて、水相と有機相の間で希土類イオンを的確に移動させることを可能にします。溶媒抽出による分離は、多くの希土類イオン、特に軽希土類元素(LREE:La、Ce、Nd、Pr、Sm)と重希土類元素(HREE:Y、Dy、Tb)の間で化学的差異がほとんどないため、特に重要です。
メカニズムと産業的関連性
溶媒抽出による希土類元素分離プロセスの基本的なメカニズムは、希土類イオンと有機抽出剤との配位結合です。ビス(2,4,4-トリメチルペンチル)ホスフィン酸、Cyanex 272、Cyanex 572、およびPC 88Aは、トリブチルリン酸(TBP)などの相修飾剤を添加することで、特定の希土類元素に対して選択的な親和性を示します。水相のpH、イオン交換、および抽出剤の種類を制御することで、分離係数を最大化できます。例えば、Cyanex 572にPC 88AとTBPを添加すると、SmとLaの分離が顕著になりますが、NdとPrは化学的性質が似ているため、分離がより困難です。
工業的に、希土類元素の分離プロセスは、電子機器、磁石、エネルギー技術に使用される高純度希土類元素(REE)の製造に不可欠です。プラントでは、平衡計算やプロセスシミュレーションによってモデル化された多段階溶媒抽出回路を用いて、目的元素を段階的に精製・濃縮します。例えば、溶媒抽出法は、リサイクル電池からネオジム(Nd)、プラセオジム(Pr)、ジスプロシウム(Dy)を回収するために用いられ、位相モデリングや最適化アルゴリズム(粒子群最適化など)によって、収率と純度を最大化するための段階の組み合わせが決定されます。
多様な浸出液組成に対する最適化
希土類元素浸出液の処理には、原料組成に合わせて抽出条件を調整する必要があります。希土類元素に対する最適な浸出剤濃度、および抽出剤の選択と投与量は非常に重要です。イオン吸着鉱石やリサイクル磁石からの硫酸塩を多く含む浸出液の場合、リン酸ヒドロキシ酢酸(HPOAc)は特定の希土類元素に対して高い選択性を示します。ヘキサンやオクタンなどの希釈剤をD2EHPAまたは同様の抽出剤と組み合わせることで、硫酸浸出液中の非希土類元素不純物の共抽出を最小限に抑えることができます。
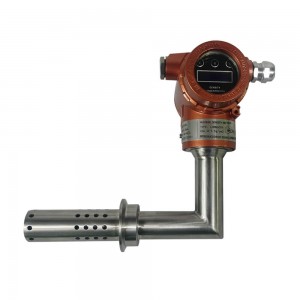
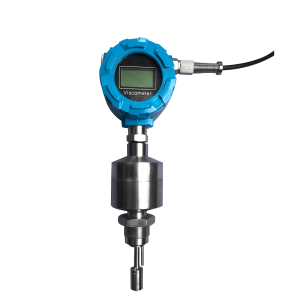
酸抽出試薬の濃度測定とロンメーターによる定量ツールは、回収率の最適化をサポートし、希土類イオンの安定した溶解と効果的な分離を保証します。イオン交換と溶媒抽出を統合したプロセスは、多元素混合物に対する高度な希土類分離プロセスソリューションを提供し、特に不純物の取り込みを抑えつつ希土類抽出における浸出効率の最大化を目指す場合に有効です。
膜溶媒抽出技術革新
膜溶媒抽出(MSX)は、微多孔膜を用いて抽出剤を固定化することで、希土類溶媒抽出技術に大きな進歩をもたらしました。このシステムは希土類イオンの選択的輸送を可能にし、リチウムや希土類の浸出液において、ジ(2-エチルヘキシル)リン酸(DEHPA)などの試薬を用いて90%を超える回収率を達成しています。キレート剤で官能化されたバイオ由来ポリマー膜は、従来の液液抽出と比較して最大30%の収率向上を示しています。MSXは試薬の損失を減らし、エネルギー消費量を削減することで、より環境に優しく、コスト効率の高い希土類抽出・分離方法に貢献します。イオン液体や深共晶溶媒などのグリーン溶媒は、希土類分離における持続可能性をさらに高めます。
電子廃棄物浸出液を用いた実験により、MSXがDy、Pr、Ndなどの元素を大規模に回収できる可能性が確認されました。選択性の向上、相転移の迅速化、溶媒消費量の削減は重要な利点であり、希土類元素分離プロセスにおける持続可能性への圧力と資源循環に合致しています。

溶媒抽出による分離
*
上流浸出剤濃度制御との統合
効果的な溶媒抽出は、浸出剤の添加量を最適化することで希土類浸出液の組成を制御することにかかっています。浸出剤が不足すると希土類の溶解が不完全になり、抽出収率が低下します。一方、浸出剤が過剰になると、試薬の無駄が多くなり、不純物の取り込みが増加し、溶媒抽出による後工程の分離において相平衡が不安定になる可能性があります。
複合アンモニウム塩と不純物抑制剤(風化地殻溶出堆積型希土類鉱石に適用)は、浸出剤の最適化が浸出と分離の両方を向上させることを示しています。熱力学的モデリング(例:P2O4と石炭フライアッシュ浸出液の相互作用)は、抽出パラメータを調整して浸出液の化学組成に適合させ、回収率を最大化するのに役立ちます。統合されたヒープリーチング・溶媒抽出プロセスは、環境安全性とプロセス効率も実現します。
上流工程における浸出剤の選択と濃度を、下流工程における抽出剤および相修飾剤の選択と同期させることで、安定した溶解と制御された供給組成が確保され、分離収率と資源利用効率が直接的に向上します。Lonnmeter社製機器を用いた浸出剤および希土類イオン濃度の正確なリアルタイム定量化は、高度な希土類分離プロセスにおけるこれらの統合ワークフローをサポートします。
革新的で持続可能な資源抽出手法
バイオエンジニアリングされたタンパク質ベースの吸着剤は、希土類元素の分離プロセスを根本的に変革し、電子廃棄物や産業浸出液などの非従来型供給源からの持続可能で選択的な回収に新たな可能性をもたらしました。ランモジュリンなどのタンパク質は、希土類元素イオンに対する優れた親和性を持つように設計・開発されており、競合する金属イオンが高濃度で含まれる複雑な混合物にさらされても選択性を発揮します。この分子特異性は、特に希土類浸出液処理の流れに典型的な高イオン強度や酸性環境などの厳しい条件下で、従来の化学吸着剤や鉱物吸着剤よりも顕著な利点をもたらします。配列設計されたペプチドや固定化タンパク質は、機能性ポリマーやナノ材料と融合することで、吸着容量とプロセスの堅牢性の両方を向上させ、設計されたナノ複合材料は、希薄溶液やプロセス水でも900 mg/gを超える希土類元素吸着容量を達成します。
希土類抽出における高い浸出効率は、吸着剤の安定性とリサイクル性に大きく依存します。リサイクル可能なポリマーおよび磁性吸着剤は、強力な結合を維持し、吸着された物質の迅速な回収を可能にするように開発されています。これらのリサイクル性により、二次廃棄物の発生を最小限に抑え、高度な希土類分離プロセスに不可欠な運用上の持続可能性を維持します。例えば、磁性複合材料は、磁力によって吸着剤を浸出液から物理的に分離することを可能にし、複数回のサイクルにわたって性能を維持し、繰り返しの抽出および分離方法において希土類イオンの安定した溶解を維持します。これらのシステムは、希土類分離のための溶媒抽出法と組み合わせると特に効果的であり、使用済み磁石や産業廃棄物からの高収率回収をサポートすると同時に、浸出剤の投与量を最適化し、環境への影響を最小限に抑えます。
温度応答型および混合試薬システムは、溶媒抽出による分離に動的な制御をもたらします。これらのシステムは、吸着剤と希土類元素イオン間の相互作用強度を調整することで温度変化に応答し、選択的な溶出を可能にし、分離された画分の純度を向上させます。混合試薬アプローチでは、有機溶媒と無機溶媒を混合したり、pHやイオン強度を調整したりすることで、抽出選択性を調整し、不要な金属の共溶解を防ぎ、高純度の希土類分離を実現します。このようなプロセス調整機能は希土類分離において不可欠であり、希土類に対する最適な浸出剤濃度を実現し、希土類処理における浸出剤の不足または過剰の影響を回避し、堅牢な操作制御を強化します。
バイオエンジニアリング技術を用いたリサイクル可能な吸着剤と、温度応答性および混合試薬システムを組み合わせることで、持続可能な開発に必要な最適な希土類抽出・分離方法を実現します。これらの組み合わせにより、浸出剤の投与量を最適化し、希土類浸出液の処理効率を高め、環境負荷を低減しながら高純度の希土類分離が可能になります。
環境および経済に関する考察
希土類元素分離プロセスにおける浸出剤濃度の最適化は、環境面および経済面で大きなメリットをもたらします。浸出剤の投与量を調整することで、希土類元素の浸出工程は高い浸出効率を維持しながら、過剰な試薬投入量と下流工程への影響を最小限に抑えることができます。
最適化された投与量と高度な分離による環境上の利点
希土類元素の浸出剤濃度を最適に調整することで、化学薬品の使用量を抑え、希土類処理における過剰投与や浸出剤の過剰使用による悪影響を直接的に回避できます。投与量が希土類イオンの安定溶解に必要な最小閾値に達すれば、二次鉱物の溶解や有害な副生成物の放出を最小限に抑えることができます。さらに、改良型膜溶媒抽出法やハイブリッド膜反応抽出法といった高度な希土類分離プロセスを用いることで、選択的な回収と損失の低減が可能となり、希土類製品単位当たりの汚染物質排出量を削減できます。
酢酸マグネシウム、硫酸マグネシウム、クエン酸などの有機酸といった環境に優しい浸出剤は、土壌の酸性化を抑制し、浸出後の生態系の迅速な回復を促進します。例えば、クエン酸を用いた浸出は、高い回収率を達成するだけでなく、土壌酵素活性の迅速な回復にもつながり、浸出液処理後の生態系の迅速な回復を示唆しています。研究によると、マグネシウム系浸出剤を用いた場合、ゼータ電位と二重電気層分析によって確認されたように、高い抽出効率と不純物の低減、そして生態系リスクの低減が両立することが示されています。これらの知見は、浸出剤の投与量最適化と選択的な浸出メカニズムが、環境に優しい希土類溶媒抽出技術の中心となることを強調しています。
溶媒抽出法、特に官能基化ポリマー膜を用いた高度な分離法は、有機溶媒の損失を抑制し、希土類分離における環境負荷を低減します。ハイブリッドシステムや膜分離システムは、選択性と回収率を向上させ、従来のミキサー・セトラー回路に比べて化学物質の使用量と廃棄物の発生量を削減します。これらのプロセス改善により、希土類分離はよりクリーンで環境に優しいものとなります。
化学物質消費量、廃棄物発生量、環境負荷の削減
浸出剤の投与量を適切に制御することで、試薬の過剰使用を抑制し、抽出液中の残留化学物質の不必要な蓄積を防ぐことができます。例えば、希土類浸出液の処理において、硫酸マグネシウム濃度が臨界閾値を超えたり、理想的なpHを下回って処理したりすると、鉱石構造が不安定になり、微粒子が放出されて斜面崩壊のリスクが高まります。投与量を経験的に決定された最適値に維持することで、プロセス制御は直接的な化学物質の消費量と地盤工学的リスクの両方を低減します。
高精度測定ツールの採用列をなして集中メートル Lonnmeter社の技術により、データに基づいた浸出条件の調整が可能になり、希土類抽出における浸出効率を損なうことなく化学薬品の投入量を削減できます。さらに、タンパク質系バイオ吸着剤やリグノセルロース系廃棄物などのバイオエンジニアリングされた吸着剤やリサイクル可能な材料は、ほぼ完全な希土類回収を促進すると同時に、環境への排出を抑制し、廃棄物を有効活用するクローズドループサイクルをサポートします。
高度な希土類分離プロセスと最適な浸出剤管理を組み合わせることで、抽出および分離の両段階における廃棄物の発生量を大幅に削減できます。例えば、膜溶媒抽出法は、金属の純度と収率を高めるだけでなく、通常有害廃棄物処理を必要とする溶媒や酸の残留物を大幅に削減します。こうした削減は、持続可能な鉱業目標や、希土類採掘による環境負荷を低減するための規制圧力に合致するものです。
経済的メリット:資源利用効率の向上と運用コストの削減
希土類元素の抽出・分離方法における経済的競争力は、効率的な資源利用と費用対効果の高い操業にかかっています。浸出剤の添加量を最適化することで、不要な化学薬品の添加をなくし、原材料費と試薬費を削減できます。また、プロセスの安定性を確保することで、鉱石の不安定性、設備の停止、鉱体の崩落などによる損失を防ぐことができます。
高度な溶媒抽出および膜技術による選択的抽出の強化により、浸出液、特に低品位または複雑な資源からの希土類元素の回収が最大化され、貴重な希土類元素の全体的な利用率が向上します。リアルタイムの投与量制御により、濃度測定装置作業の再現性と製品品質を向上させ、プロセス全体における経済的利益を強化する。
廃棄物の最小化は、試薬購入費の直接的な節約だけでなく、後工程の処理、法令遵守、および修復義務の削減にもつながります。例えば、ハイブリッド膜・溶媒抽出システムでは回収率が向上し、エネルギー消費量が大幅に削減されるため、希土類分離における運用コストを大幅に削減できます。同様に、複数回の使用サイクルにわたって機能を維持するリサイクル可能なバイオ吸着剤を導入することで、消耗品コストと廃棄物管理費用の両方を削減できます。
ライフサイクル分析により、配位浸出法と高度な希土類溶媒抽出法は、温室効果ガス排出量と毒性プロファイルの両方において低いことが裏付けられ、さらに速度論的モデリングは、希土類分離における処理効率の向上と滞留時間の短縮を示しています。要するに、プロセスの最適化とクリーンテクノロジーの統合は、希土類抽出事業における経済的および環境的持続可能性を直接的に支えるものです。






よくある質問
希土類元素の分離プロセスとはどのようなものですか?
希土類元素の分離プロセスは、複雑な混合物から個々の希土類元素を分離するための複数のステップから構成されます。まず、鉱物または工業残渣は浸出処理を受け、浸出剤によって希土類イオンが溶液中に溶解されます。この浸出液の組成によって次のステップが直接決定されます。溶媒抽出や吸着などの選択的分離技術を用いて、それぞれの希土類元素の固有の化学的親和性に基づいて、特定の希土類元素を分離します。高度な希土類分離プロセスでは、選択性と持続可能性を高めるために、化学沈殿、イオン交換、膜分離法、生物吸着などが組み込まれる場合があります。適切なプロセス(化学的、物理的、生物学的)の選択は、原料中の希土類元素の分布と、純度および経済的な回収に関する最終用途の要件によって異なります。
浸出剤の濃度は、希土類元素の分離効率にどのように影響しますか?
希土類元素の分離において、浸出剤の濃度は非常に重要です。浸出剤の濃度が低すぎると、希土類イオンの溶解が不完全になり、回収率が低下し、原料の無駄遣いや製品収率の低下につながります。一方、濃度が高すぎると、試薬コストが増加し、不要な金属も溶解してしまうため、製品の純度が低下します。最適な浸出剤濃度は、目的イオンの高い回収率、選択性、およびコスト効率のバランスが取れたものです。例えば、室温で3 mol/Lの塩酸を使用すると、リン酸石膏から最大87%の希土類元素を回収できます。また、アンモニウム塩や塩化ナトリウムなどの添加塩を加えることで、さらに効率を高めることができます。プロセスモデリングや、Lonnmeterなどのリアルタイム測定を用いることで、浸出剤の添加量最適化が容易になります。
希土類浸出液とは何ですか?また、その組成が重要なのはなぜですか?
希土類浸出液とは、希土類含有原料を適切な浸出剤で処理した後に得られる溶液です。この溶液には、溶解した希土類イオンと、場合によっては他の金属や不純物が含まれています。希土類浸出液の組成は、溶媒抽出および吸着による分離に影響を与えます。最適な設計により、高純度かつ選択的な物質移動が保証されます。中性有機化合物が豊富な浸出液、または調整されたpHレベルの浸出液は、希土類分離の効率と持続可能性を向上させます。浸出液の化学組成、特にpH、錯化剤含有量、および妨害金属濃度を正確に制御することは、下流の希土類抽出および分離方法の経済性と選択性に直接影響を与えます。
希土類元素の処理において、溶媒抽出による分離はどのように行われるのでしょうか?
溶媒抽出による分離では、特定の抽出剤を用いて、水性浸出液相から有機溶媒へ溶解した希土類イオンを移動させます。この方法は、希土類イオンと抽出剤間の化学反応における微妙な違いを利用しています。浸出剤濃度、pH、および抽出剤の組成を調整することで、選択性と回収率を最大化できます。多段階フローシートと平衡モデルを用いて分離を最適化し、イットリウムやランタンなどの元素では99%を超える純度を達成することもよくあります。水性二相系などのグリーン溶媒を使用することで、高度な希土類溶媒抽出技術の効率を損なうことなく、環境負荷を低減できます。
希土類元素の分離において、浸出剤が不足または過剰だった場合、どのような影響がありますか?
浸出剤が不足すると、所望の量の希土類イオンが溶解せず、浸出効率の低下と回収率の不完全につながります。浸出剤が過剰になると、化学薬品の不必要な消費、処理コストの増加、不要な物質の共浸出による最終製品の汚染を引き起こす可能性があります。さらに、高濃度または不適切なpHは鉱石凝集体を不安定化させ、ヒープ浸出またはカラム浸出操作における斜面崩壊のリスクを高めます。経験的証拠は、正確な測定と制御の必要性を強調しています。希土類イオンの安定した溶解は、最適な浸出剤濃度とpHでのみ達成されます。ロンメーターなどの技術は、浸出剤の投与量の安定性を監視し維持するために不可欠です。
投稿日時:2025年11月28日


