

パルプ化は製紙工程の前段階であり、製紙機械の正常な稼働と紙の品質に大きな影響を与える。パルプ化における重要な要素は、パルプ濃度、叩解度、およびパルプ比率である。
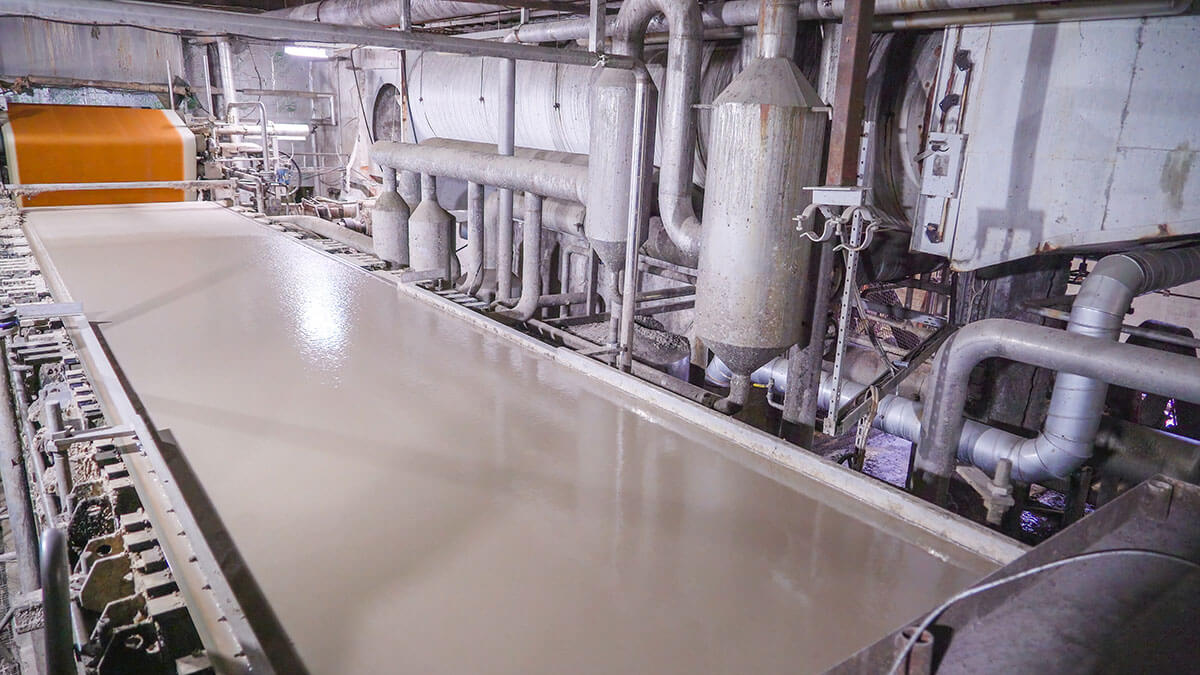
パルプ濃度測定
パルプ濃度が不安定だと、紙の品質がばらつき、紙の破れや通常の製紙工程の阻害など、深刻な問題を引き起こす可能性があります。パルプ濃度が不安定になる要因としては、原料パルプや廃棄物の濃度変化、叩解、濃縮、混合工程における手動による濃度調整、そして白水処理システムのバランス不良などが挙げられます。
原料パルプ濃度の変化
製紙工場から出荷されるパルプの濃度はばらつきがある。濃縮工程で必要な調整が行われていない場合、最終的なパルプ濃度に影響が出る。
鼓動の集中調整
叩解工程では、パルプは濃縮、叩解、混合などの工程を経て、濃度調整が必要となる。一部のシステムでは、pulp dエンシットymピーターしかし、手動による調整の方が一般的です。濃度変化は、オペレーターの経験不足、注意力の欠如、または機器の故障によって発生する可能性があります。
バリエーションWaステ Stuff集中
再生紙は水圧パルパーで細かく粉砕され、その後、必要なプロセス濃度に希釈される前に、安定した濃度まで濃縮されます。脱水および希釈の過程で廃棄物の濃度が大きく変動すると、パルプシステム全体が不安定になる可能性があります。
ホワイトウォーターシステムの不安定性
パルプ希釈に再利用される白水は、水の使用量と繊維の損失を削減するために使用されます。白水システムのバランスが崩れたり、圧力や流量が不安定になったりすると、パルプの希釈と濃度に影響が出ます。
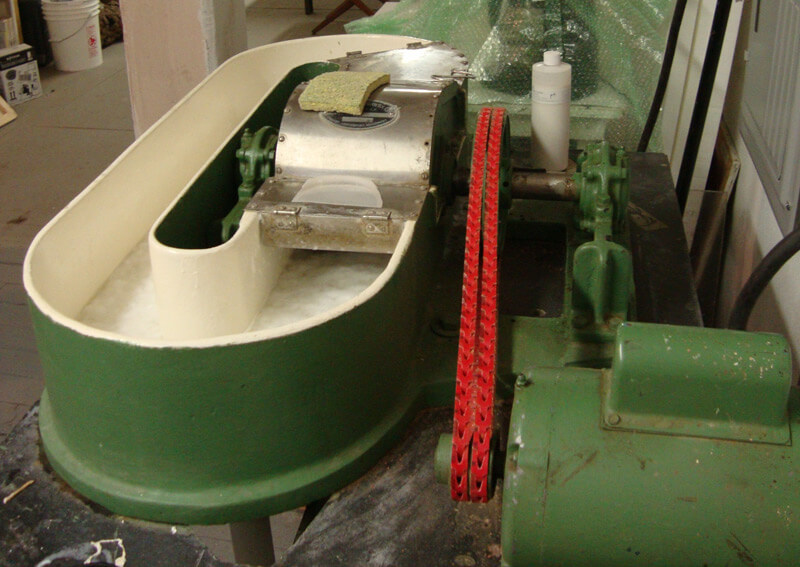
打ち負かす度
パルプの叩解には、圧力、濃度、流量、時間、温度、刃の状態、作業者の技量など、さまざまな要因が影響します。いずれかの工程でミスがあると、パルプの叩解品質に影響が出ます。継続的な監視なしに叩解を安定させるのは困難ですが、安定した製紙には不可欠です。
1. 低拍動度の影響
叩解力が低すぎると、繊維の一次壁と二次壁が十分に破壊されません。その結果、繊維の膨潤、切断、フィブリル化、および微細繊維の形成が工程要件を満たさなくなります。
その結果、成形時の排水速度が過剰に速くなり、繊維結合が弱くなり、シート構造が不均一になるため、均一性、強度、滑らかさに悪影響を及ぼす。
2. 高ビート度の影響
叩解回数を増やすと結合強度は向上するが、平均繊維長と湿潤ウェブ重量は減少する。
過度の叩きは、繊維の切断、膨潤、および繊維化を促進し、ワイヤー上の排水を困難にし、水線を延長させ、湿潤ウェブの水分含有量を増加させる。
過剰な水分は、プレス圧力が不十分なために、エンボス加工の不具合や複数箇所の破損を引き起こす可能性があります。
高い叩解速度は乾燥収縮を増加させ、機械の各セクションにおける速度比の変化につながり、シートの寸法に影響を与え、強度と安定性を低下させる。
パルプ比率
パルプ比率は、原材料の特性、パルプ化方法、機械性能、紙の種類と品質要件などの要因によって決まります。比率条件を決定した後は、生産の中断やコスト増加を避けるために、そのプロセスを厳守することが不可欠です。
長繊維と短繊維の比率
適切な比率を用いることで、繊維の結合力、シートの均一性、強度を高めると同時に、コスト削減と効率向上を実現できる。
長繊維が少なすぎると接着強度と湿潤シート強度が低下し、破断の原因となる一方、長繊維が多すぎると経済的に実現不可能となる。
特別な考慮事項
短繊維で細胞壁が厚く、ヘミセルロース含有量が高い化学合成草パルプは、製紙工程を複雑にし、品質にも影響を与えます。これらの問題を軽減するために、コストは高くなりますが、綿、木材、亜麻などの高品質な長繊維パルプを混合することがあります。長繊維と短繊維を適切にブレンドすることが、スムーズな製紙工程、品質基準の達成、そしてコスト効率の向上に不可欠です。
投稿日時:2025年1月24日


