

本分析では、石炭火力発電所の排煙脱硫(FGD)システムを例にとり、従来のFGD排水処理システムにおける設計不良や機器故障率の高さといった問題点を検証する。複数の最適化と技術改良により、排水中の固形分濃度を低減し、システムの正常な稼働を確保するとともに、運転・保守コストを削減した。実用的な解決策と提言を提示することで、将来的な排水ゼロ達成に向けた確固たる基盤を築いた。
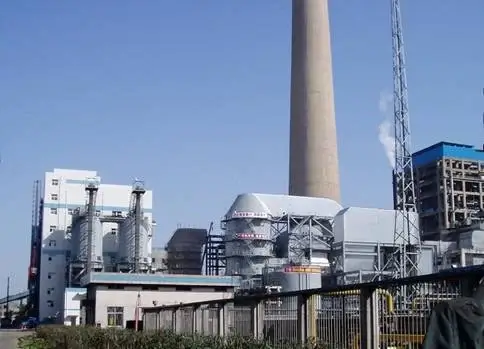
1. システム概要
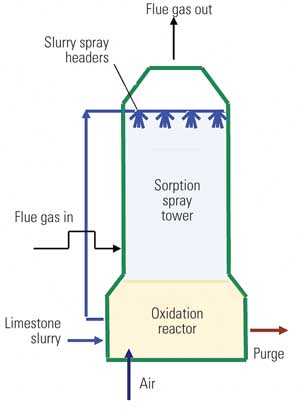
石炭火力発電所では、一般的に石灰石(CaCO₃)を吸着剤として使用する石灰石-石膏湿式排煙脱硫(FGD)プロセスが採用されています。このプロセスでは、必然的にFGD廃水が発生します。本事例では、2つの湿式FGDシステムが1つの廃水処理ユニットを共有しています。廃水の発生源は石膏サイクロンからのオーバーフローで、設計処理能力22.8 t/hの従来方式(3槽式)で処理されます。処理された廃水は、粉塵抑制のため6 km離れた処分場までポンプで送られます。
2. 元のシステムの主な問題点
定量ポンプのダイヤフラムはしばしば漏れや故障を起こし、連続的な薬品注入を妨げた。プレートアンドフレーム式フィルタープレスや汚泥ポンプの故障率が高いため、作業負担が増加し、汚泥除去が阻害され、沈殿槽での沈殿速度が低下した。
石膏サイクロンからの溢流水は、密度が約1,040 kg/m³、固形分含有量が3.7%であった。このため、処理水を連続的に排出するシステム能力と、吸収塔内の有害イオン濃度を制御する能力が損なわれた。
3.予備的な修正
薬剤投与量の改善:
重力による一定の投与を確実にするため、トリプルタンクシステムの上に追加の化学薬品タンクが設置され、オンライン濃度計.
結果:水質は改善したが、沈殿処理は依然として必要であった。1日の排水量は200m³に減少したが、2つの排煙脱硫装置の安定運転には不十分であった。薬剤投与コストは高く、平均12人民元/トンであった。
粉塵抑制のための廃水再利用:
沈殿槽の底部にポンプが設置され、廃水の一部を敷地内の灰貯蔵庫に送り込み、混合と加湿を行うようにした。
結果:処分場への負荷は軽減されたものの、依然として高い濁度と排出基準不適合という結果となった。
4. 現在の最適化対策
環境規制が厳格化するにつれ、システムのさらなる最適化が必要となった。
4.1 化学薬品の調整と連続運転
薬剤の添加量を増やすことでpHを9~10に維持した。
1日あたりの使用量:石灰(45kg)、凝集剤(75kg)、および凝結剤。
断続的なシステム運転後、1日あたり240立方メートルの清浄な水を排出することを保証した。
4.2 緊急用スラリータンクの用途変更
非常用タンクの二重用途:
稼働停止時間中:スラリーの保管。
運転中:自然沈殿により清澄水を抽出します。
最適化:
柔軟な運用を可能にするため、様々なタンクレベルにバルブと配管を追加した。
沈殿した石膏は、脱水または再利用のためにシステムに戻された。
4.3 システム全体の変更
真空ベルト式脱水システムからの濾液を廃水緩衝タンクに振り向けることで、流入廃水中の固形物濃度を低減した。
緊急用タンクへの薬品注入により自然沈降時間を短縮し、沈降効率を向上させる。
5. 最適化のメリット
容量の向上:
1日あたり400立方メートル以上の基準を満たす排水を排出する連続運転。
吸収器における効果的なイオン濃度制御。
操作の簡素化:
プレートアンドフレーム式フィルタープレスが不要になった。
汚泥処理における労働力の削減。
システム信頼性の向上:
廃水処理スケジュールの柔軟性の向上。
機器の信頼性向上。
コスト削減:
化学薬品の使用量は、石灰(1.4 kg/t)、凝集剤(0.1 kg/t)、および凝結剤(0.23 kg/t)に削減された。
処理費用は1トンあたり5.4元に引き下げられた。
化学薬品コストの年間削減額は約94万8000人民元。
結論
FGD廃水処理システムの最適化により、効率の大幅な向上、コスト削減、そしてより厳格な環境基準への適合が実現しました。これらの対策は、廃水排出ゼロと長期的な持続可能性を目指す同様のシステムにとって、参考となるものです。
投稿日時:2025年1月21日


