

ヨーグルト製造における糖濃度測定
微妙な理解ヨーグルト製造ライン精密測定に最も影響を与えるポイントを特定することが極めて重要です。このプロセスは、物理的変化と生物学的反応の繊細な相互作用であり、どの段階でもわずかな変化が最終製品の重大な不一致につながる可能性があります。この分析では、この複雑なバリューチェーンを分解し、精密測定の正確な目的と重要なタイミングを強調します。糖濃度測定各段階において。
The ModアーンYogurt Pro公爵tion教授魚s
原料の初期混合と標準化
これは、生乳、粉乳、液体甘味料を特定の組成目標に合わせてブレンドする基礎段階です。最終製品の品質は、この初期標準化にかかっています。ここでの主な目的は、乳糖や添加された甘味料を含むすべての発酵性糖の濃度が正確に制御されるように、生産バッチ全体の正確で安定した出発点を確立することです。これは、予測可能な下流工程とバッチ間の一貫性を保証するための前提条件です。ヨーグルトの原材料には、乳固形分が11.2%以上であるなど、高い品質基準が求められます。糖分含有量は、乳飲料の官能品質指標であり、一般的に可溶性固形分の割合(°Brix)で測定されます。
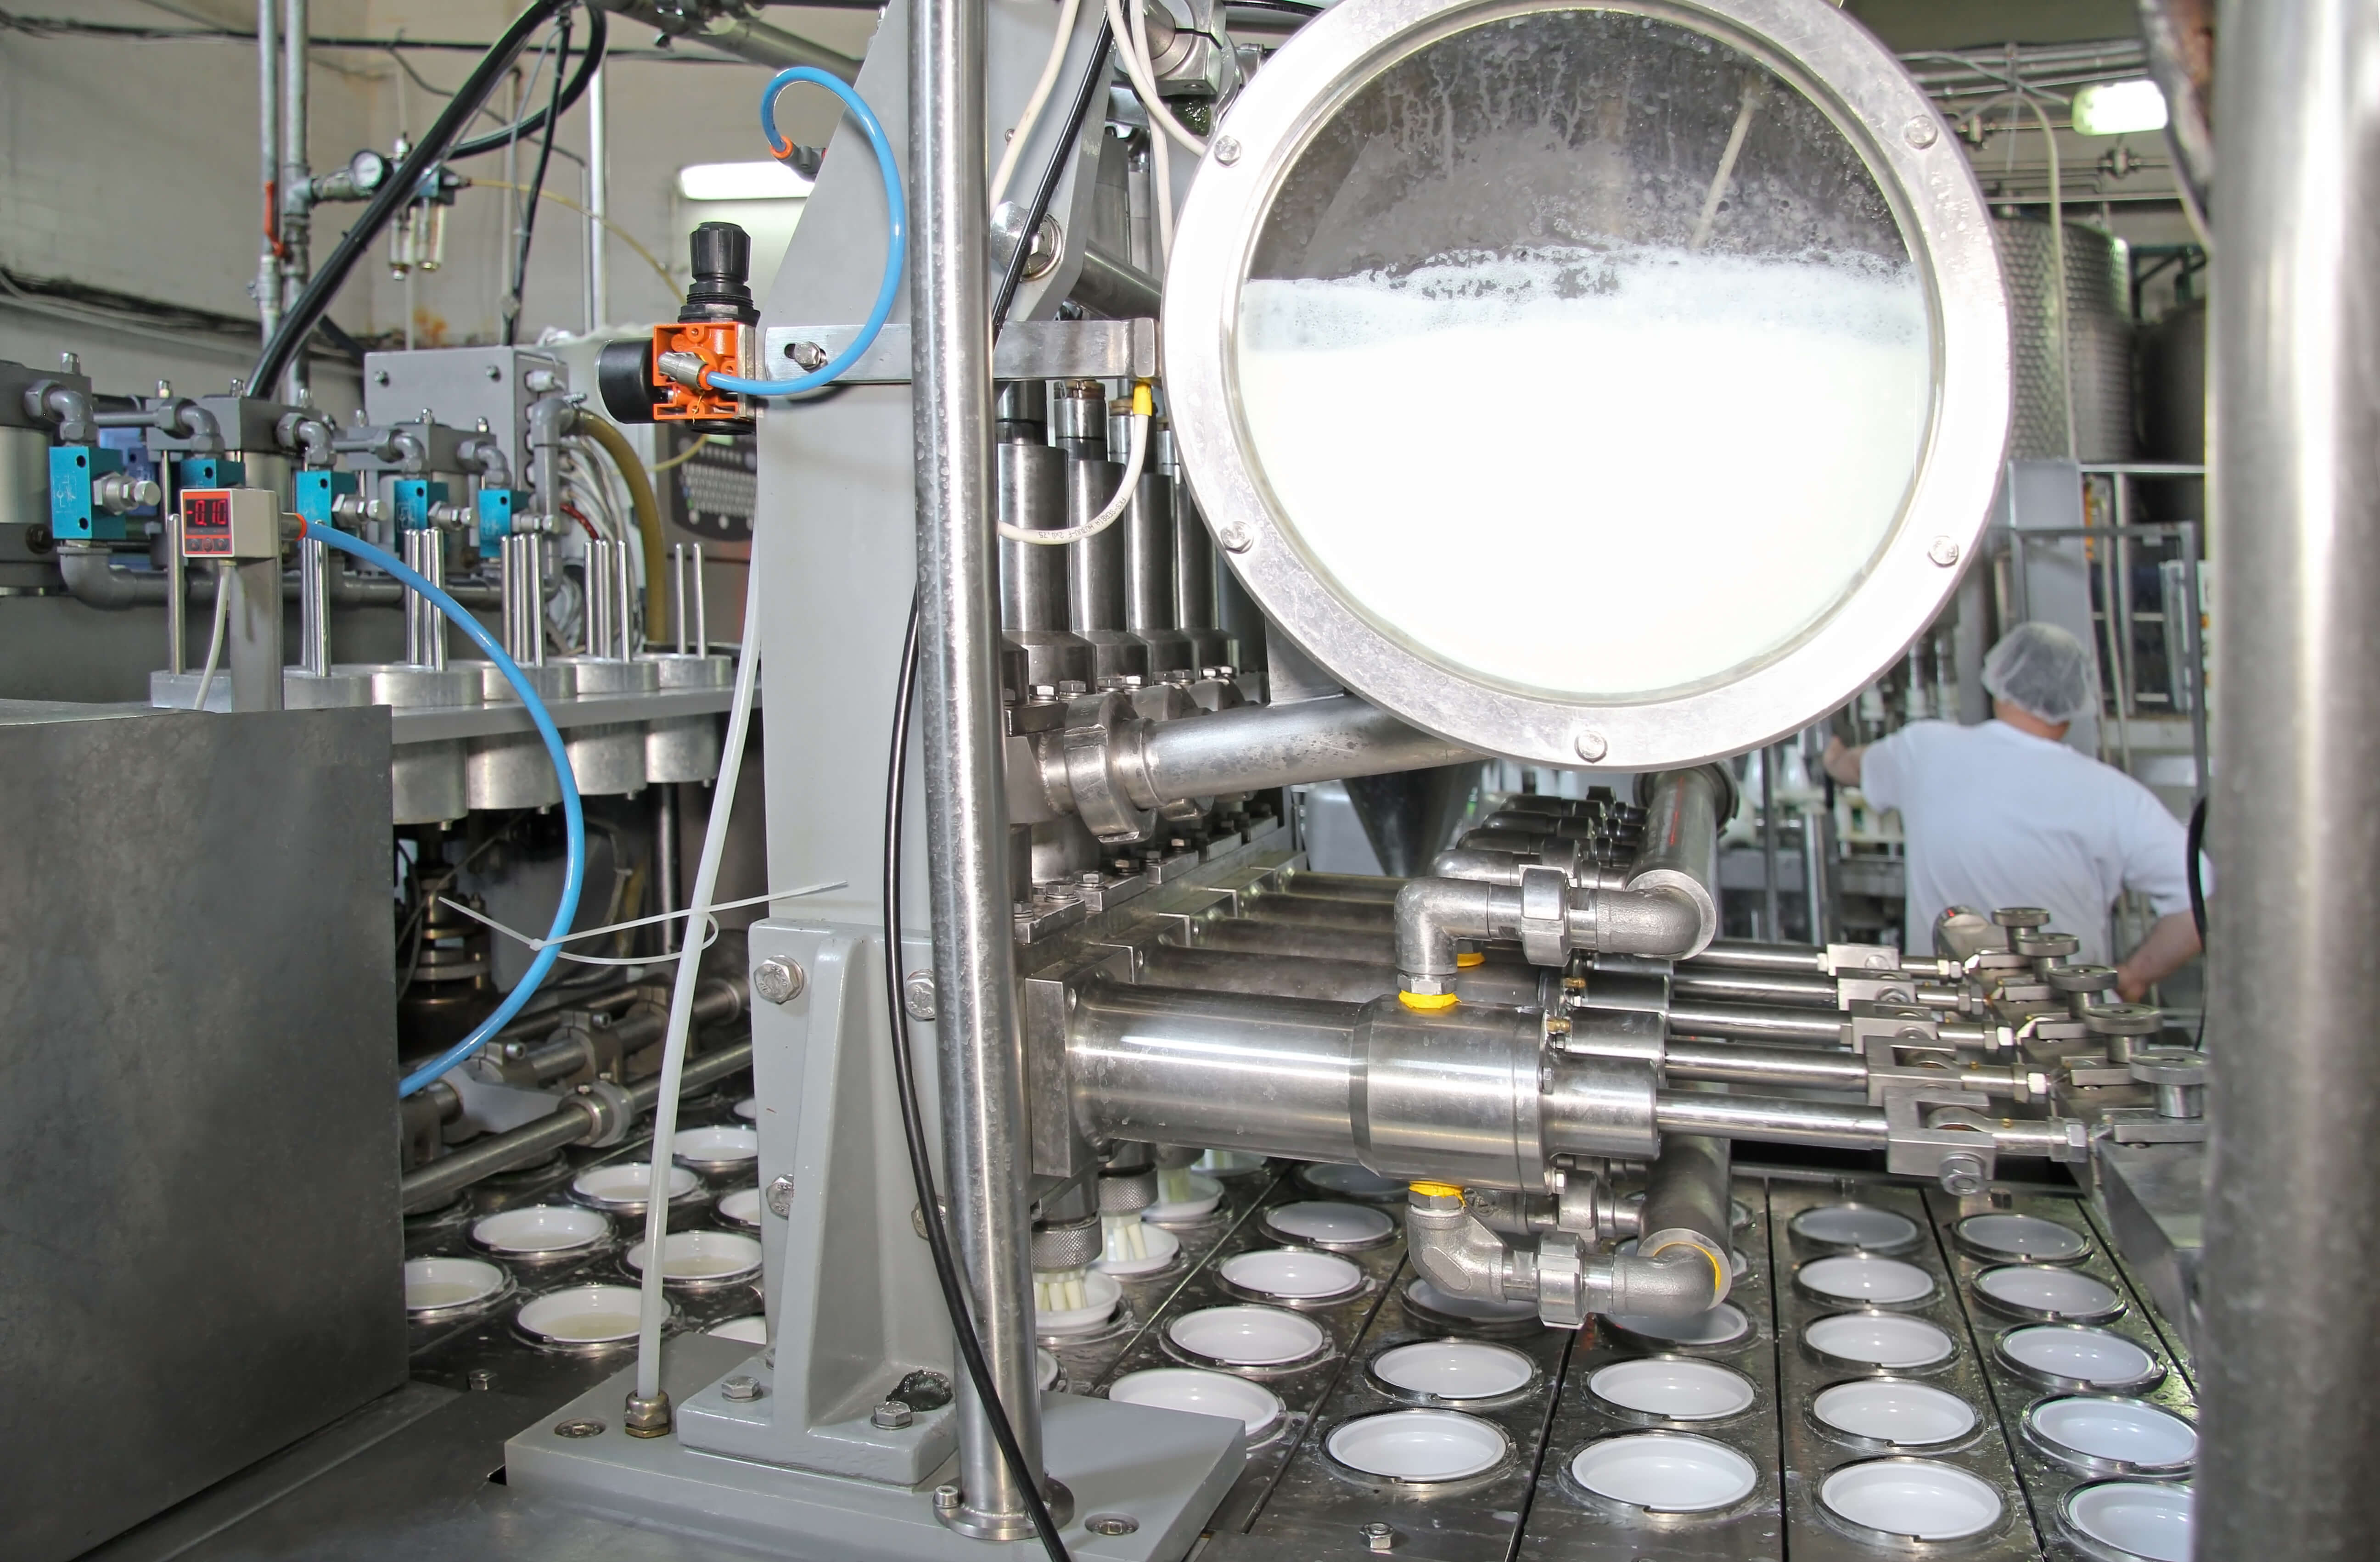
この最初の測定の精度は、プロセス全体に波及効果をもたらします。初期の糖濃度のわずかな誤差が、発酵速度論に重大かつ予測不可能な変動をもたらす可能性があります。ストレプトコッカス・サーモフィルスそしてラクトバチルス・ブルガリクス培養物の発酵速度は、糖基質の利用可能性に直接影響され、それがpH低下速度、ひいてはヨーグルトの最終的な味、香り、食感に影響を与えます。初期の正確性は、単に仕様を満たすことだけではなく、予測可能な生物学的反応を確立することであり、これこそが発酵製品の品質管理の本質です。
発酵前処理(均質化および低温殺菌)
標準化後、乳ベースは脂肪分離を防ぐために均質化され、タンパク質を変性させ、望ましくない微生物を不活化するために低温殺菌されます。この段階での測定は、スターター培養菌を接種する前に乳ベースの組成を最終的に確認する役割を果たします。このような過酷な条件下では、熱、圧力、および空気含有量に強く、堅牢なセンサーが必要です。
この段階のセンサーにとって、耐性は譲れない品質指標です。従来の光学式または重量式センサーは、このような過酷な環境では機能しません。屈折計は温度変動や均質化牛乳の高い濁度に影響を受けやすいです。超音波センサーしかし、これらの温度(最大)に対応できます200(℃)の温度変化にも強く、ヨーグルトベース特有の色、不透明度、高濃度の泡の影響を受けません。これは単なる改良ではなく、この重要な工程においてインライン測定を可能にする根本的な機能です。
発酵後および風味付け
発酵後、ヨーグルトは酸の生成を止めるために冷却されます。この段階で、とろみがついたベースにフレーバー、フルーツ、甘味料が加えられます。これが最終的な主要なポイントです。糖濃度測定これは最終的な官能特性に直接関係します。測定の目的は、完成品が甘味に関する味、栄養表示、およびラベル表示の要件を満たしていることを確認することです。研究によると、砂糖の添加はヨーグルトの最終的な味、香り、色、および粘度を決定する重要な要素です。ある研究では、砂糖濃度を上げると酸味が減り、最終製品の味と香りに影響が出ることが観察されました。
この段階での測定は、ブランド構築のための重要なツールとなり得ます。最終的な糖度は、単なる仕様書上の数値ではなく、消費者に直接訴える重要な要素です。消費者が糖度をますます重視する業界において、正確な管理は競争上の差別化要因となります。目標とする甘さを正確に達成することで、生産者はブランドの一貫した期待通りの味を実現し、消費者の苦情を減らし、ブランドロイヤルティを強化することができます。バッチごとの修正に頼るのではなく、この段階で即座にリアルタイムで調整できる能力は、品質面でのリーダーシップへの直接的な道筋となります。
充填・包装前
これは、製品が密封され出荷される前の最終品質検査です。製品の品質を確認する最後の機会となります。目的は、最終的かつ確実な品質保証チェックを実施し、すべての容器が風味特性と規制遵守の両方において必要な仕様を満たしていることを確認することです。
この最終測定により、従来の事後対応型・是正型プロセスから、事前対応型・予防型プロセスへとパラダイムシフトが起こります。これは、プロセスを修正することよりも、その妥当性を検証することに重点が置かれています。継続的な最終検証を行うことで、製造業者は規格外製品が市場に出回る前に迅速に特定して隔離することができ、高額なリコール、評判の低下、顧客サービス上の問題といったリスクを軽減できます。インライン超音波センサーの迅速な応答時間は、ここで非常に重要です。なぜなら、このセンサーを使用して切替弁を制御し、規格外製品を自動的に迂回させることができるからです。
生産プロセスの最適化についてご質問がありますか?
表1は、プロセスエンジニアとマネージャー向けに、主要な制御ポイント、その目的、および必要な仕様を明確に示す、一目でわかるロードマップを提供します。これは、戦略的な議論全体の視覚的なフレームワークとして機能し、深い理解を示します。商業用ヨーグルトの製造工程.
表1:ヨーグルト製造工程における重要な測定段階と目標
| ステージ | 主な目的 | 主要パラメータ | 必要な精度 |
| 原料の初期混合と標準化 | 安定した開始点を確立し、バッチ間の一貫性を確保する。 | 糖濃度(°Brix)、乳糖濃度、温度。 | ±0.01ブリックス(またはそれ以上) |
| 発酵前ベース処理 | 接種前に組成を最終確認し、過酷な環境に対する耐性を確保する。 | 糖濃度(°Brix)、温度、密度。 | ±0.05ブリックス |
| 発酵後および風味付け | 最終的な官能評価を管理し、表示要件への準拠を確保する。 | 最終糖濃度(°Brix)、酸度(pH)。 | ±0.05ブリックス |
| 充填・包装前 | 最終的な品質保証チェック、リコールおよびブランドイメージに関するリスク軽減策。 | 最終糖濃度(°Brix)、粘度。 | ±0.05ブリックス |
超音波の利点:技術的な詳細解説
このセクションでは、超音波技術が単なる代替手段ではなく、ヨーグルト製造という厳しい環境において優れた解決策である理由を明確に説明します。
超音波測定の原理
超音波濃度測定の基本原理は、媒体中の音速と、濃度や密度といった媒体の物理的特性との間に直接的な関係があることである。センサーは超音波を発信し、それが受信機まで一定距離を伝わるのにかかる時間を測定し、以下の式を用いて音速を算出する。
v=d/t。この音速は溶解固形物の濃度と相関関係にある。超音波濃度計例えば、この原理に基づいて動作し、0.05%から0.1%の測定精度を誇ります。
計測技術の比較分析
ヨーグルトのような複雑な媒体では、従来の測定技術には重大な限界がある。両者を比較すると、超音波方式の技術的な優位性が明らかになる。
屈折計:これらの装置は光の屈折率を利用しています。ヨーグルト製造における主な弱点は、濁度、色、浮遊粒子といった液体特有の性質に敏感であることです。これらは基本的に光学技術であるため、不透明な媒体には適していません。
密度計:これらの機器は密度を測定することで濃度を推定します。有用な機器ではありますが、泡の濃度が高かったり、空気が混入したりすると、測定誤差が生じる可能性があります。
近赤外(NIR)分光法:近赤外分光法は糖分析において迅速かつ有用であるが、複雑な場合があり、清浄なサンプル、綿密な校正、および多変量解析が必要となる可能性がある。
重要な違いは、屈折計と密度計はそれぞれ異なる物理的特性(屈折率と密度)を測定して同じ値(°Brix)を推定する点です。そのため、同じ多成分サンプルでも異なる結果が得られます。これは些細な技術的な違いではなく、曖昧さと一貫性の欠如という根本的な問題です。単一のインライン測定である超音波センサーは、この曖昧さを解消します。単一で一貫性のある信頼できる真の情報源を提供することで、品質管理を簡素化し、異なる工場や生産ライン間での比較可能性を確保します。これにより、品質管理は主観的で機器に依存するプロセスから、単一で客観的かつ明確なプロセスへと移行します。
表2は、これらの技術を包括的に比較したものである。
表2:インライン濃度測定技術の比較
| テクノロジー | 正確さ | 濁度/色に対する耐性 | 泡に対する耐性 | CIP/SIPの回復力 | メンテナンス | キャリブレーションの複雑さ |
| 超音波 | 高(範囲の±0.01%) | 高(影響を受けない) | 高(影響を受けない) | 高(専用設計) | 非常に低い(可動部品なし) | 中(ML付き) |
| 屈折計 | 高濃度(透明な液体の場合) | 低(不透明な液体には使用できません) | 中くらい | 中程度(プリズムが汚れる可能性がある) | 中程度(クリーニング/ゼロ点調整) | 低(純粋なショ糖の場合) |
| 密度計 | 高い | 高(影響を受けない) | 低い(空気の影響を受ける) | 中程度(センサーが汚れる可能性あり) | 中程度(クリーニング/ゼロ点調整) | 低(純粋なショ糖の場合) |
| 近赤外分光法 | 高い | 低い(敏感な場合がある) | 中くらい | 低い | 高(複雑なキャリブレーション) | 高(多変量) |
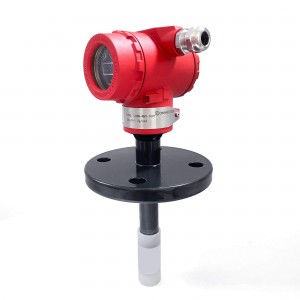
その他の密度計について詳しくはこちらをご覧ください



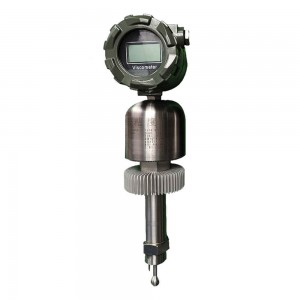
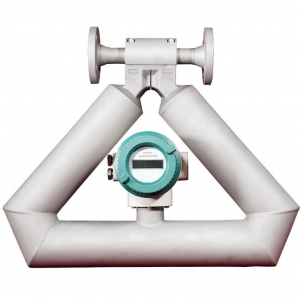
その他のオンラインプロセスメーター

環境問題の克服
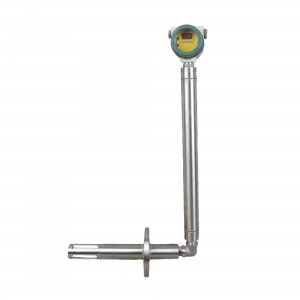
乳製品業界は、高温、高圧、厳格な衛生要件のため、プロセスセンサーにとって最も要求の厳しい環境の一つです。このセンサーは、これらの課題を克服するために設計されたソリューションの好例です。色、濁度、高濃度の泡の影響を受けず、最高200℃の温度と最高500バールの圧力で動作します。これは、低温殺菌(90~95℃)やCIP/SIPプロセス(最高130℃)に必要な温度をはるかに上回ります。また、このセンサーはCIP対応設計となっており、衛生的なトランスデューサーとステンレス鋼構造を採用しています。
センサーが手動による取り外しなしにCIP/SIPサイクルに耐えられる能力は、運用面および財務面で大きなメリットとなります。超音波レベルセンサーの事例研究では、自己洗浄機能と衛生的な設計により、メンテナンスの必要性や結露や泡による誤測定が解消され、ダウンタイムの削減、人件費の低減、プロセス信頼性の向上に直接つながることが実証されています。このセンサーは単なる測定装置ではなく、プラントの洗浄・メンテナンス手順に組み込まれた資産であり、運用効率と投資収益率(ROI)に直接貢献します。
高度な分析と自動化:プロセス制御の限界を押し広げる
堅牢なセンサーの真価は、そのデータがインテリジェントな自動化フレームワークによって最大限に活用されたときに発揮されます。このセクションでは、超音波センサーからの生データがどのように実用的な情報に変換され、多成分分析やプラント全体の統合といった最も複雑な課題にどのように対処されるかを詳しく説明します。
複雑な行列のキャリブレーションをマスターする
ヨーグルトは単純なショ糖水溶液ではありません。乳糖、添加甘味料、タンパク質、脂肪など、複雑な成分が混ざり合ったマトリックスです。音速を1回測定するだけでは、これらの成分を区別するには不十分な場合があります。研究によると、超音波測定を部分最小二乗法(PLS)やサポートベクターマシン(SVM)などの高度な機械学習アルゴリズムと組み合わせることで、複雑な多成分懸濁液中の濃度を予測できることが示されています。これは食品生産において大きな競争優位性をもたらします。マルチセンサー融合は、さまざまなソースからのデータを組み合わせることで精度を向上させるための強力な戦略です。
複数の成分からなる糖の識別という課題は、センサー単体では解決できず、センサーと高度な分析技術の相乗効果によってのみ解決されます。センサーは高頻度の豊富なデータストリームを提供し、様々な製品レシピの過去のデータに基づいて学習された機械学習モデルが、そのストリームと目的とする糖濃度との正確な相関関係を学習します。これは、単純な物理ベースの測定から、高度なデータ駆動型予測モデルへの根本的な転換を意味します。この機能により、センサーは単なる計測機器から、実際の食品生産における微妙なニュアンスや変動に対応できる「スマート」な分析ツールへと進化します。
シームレスなSCADA/DCS統合
センサーの性能は、プラントの中枢神経系との通信および統合能力によって決まります。PS7020センサーは、RS485、Modbus、Profibus-DP、Bluetooth 5.3、HART対応デュアル4-20mA出力など、幅広い通信プロトコルをサポートしています。HARTやModbusといった標準的な通信プロトコルは、現場機器と監視・制御システムを連携させる上で不可欠です。高速データ収集システム(DAQ)は、リアルタイムの監視と制御に不可欠であり、低遅延かつ高速なデータ処理を実現します。
乳製品業界は、有意義な分析を妨げる「サイロ化されたデータと情報」に悩まされています。業界標準プロトコルをネイティブサポートするセンサーを選択することで、乳製品メーカーは複雑でコストのかかるシステム統合プロジェクトを回避できます。HARTやModbusなどのデジタルプロトコルを介して、単一の濃度値だけでなく、音速や温度といった二次変数も取得できるため、高度な分析やトラブルシューティングのためのより豊富なデータセットが得られます。これにより、システム設計が簡素化され、プロセス全体を統合的に把握できるようになり、「スマートマニュファクチャリング」の重要な要素となります。
製品の一貫性とブランド価値の向上
一貫した品質は、ブランドロイヤルティの礎です。信頼性の高い測定システムは、最終製品が常に消費者の期待を満たすことを保証します。正確なリアルタイム測定は、プロセスの最適化、品質管理、そして迅速な意思決定に不可欠です。製品の味と品質の一貫性は、最終的な糖濃度に直接影響されます。
一貫性の価値は、顧客からの苦情を回避するだけにとどまりません。信頼性が高く高品質な製品で知られるブランドは、高価格を設定し、市場シェアを拡大し、マーケティングコストを削減することができます。リアルタイム測定システムは、この品質差別化のためのデータ駆動型の基盤を提供します。これにより、事後対応型の是正的な品質保証モデルから、積極的なブランド構築型のモデルへと移行することが可能になります。
運用効率の向上とメンテナンスコストの削減
超音波センサーの堅牢な設計は、長期的な運用上の大きなメリットをもたらします。高度な超音波センサーの自己調整機能と自己洗浄機能により、他のシステムでよく見られる誤検出やメンテナンス上の問題が解消されます。これにより、ダウンタイムと人件費が削減されます。ある乳製品工場では、プロセス信頼性の向上とダウンタイムの削減が実証されています。可動部品や消耗品がないため、一度設定すればあとは放置できるソリューションとなり、貴重なエンジニアリングとメンテナンスの時間を節約できます。堅牢な超音波システムの総所有コスト(TCO)は、頻繁なメンテナンスや再校正が必要であったり、過酷な環境下では寿命が短い従来のシステムよりも大幅に低くなります。
インライン超音波糖濃度測定これは乳製品業界におけるプロセス制御の飛躍的な進歩であり、受動的で手作業による信頼性の低い方法への依存から、能動的でデータ駆動型の、収益性の高いモデルへの移行を意味する。Contact Lonnmピーター そしてst美術 あなたrpロースss oプティムイザットイオン。


