

工業用ビール醸造工程におけるビール密度の測定
の工業的なビール醸造プロセス伝統に深く根ざした芸術から、洗練されたデータ駆動型の科学へと進化を遂げた。この変革の中核をなすのは密度の測定であり、これは穀物からガラスに至るまでの重要な変化を定量化するための普遍的な言語として機能する、唯一無二の指標である。
インライン密度測定製品の一貫性と品質を全段階で確保するための最も重要なパラメータを提供します。コスト効率、迅速な導入、高い互換性、低メンテナンスを優先する B2B 産業オートメーション ソリューションは、醸造環境固有の課題、例えば、高温、濁り、CO2の泡、そして微妙な変化。
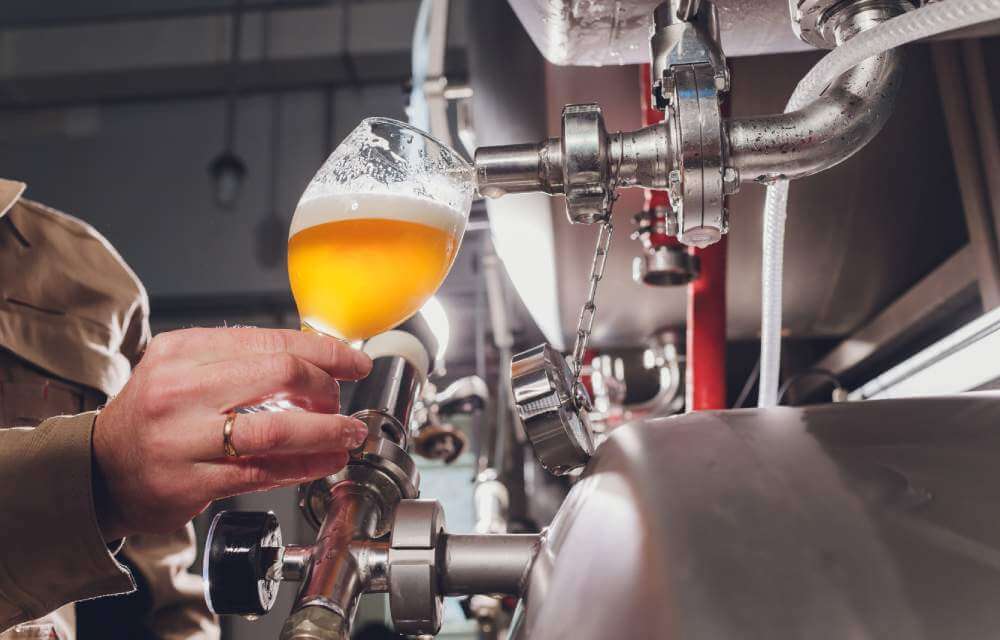
モダン・ブリューイングパラダイム
のビールの醸造工程ビール醸造は、繊細で多段階にわたる生化学的・工学的工程ですが、商業醸造所にとって一貫性を維持することは依然として大きな課題です。穀物、水、ホップ、酵母という4つの基本原料は、一連の複雑な反応を経て変化し、それぞれの反応が最終製品の風味、香り、そしてコクに大きな影響を与えます。この複雑さを乗り越える鍵は、精密な工程管理にあり、醸造の進捗状況と品質を示す最も重要な指標は、その濃度です。
密度とは、液体中の溶解固形物(主に糖類)の濃度を直接測定したものです。本レポートは、伝統的な醸造技術と最新の計測機器とのギャップを埋めることを目的としており、高度な自動化によって、長年培われてきた伝統的な醸造技術を、再現性の高い商業的に実現可能な事業へと変革できることを示しています。密度を重要な業績評価指標(KPI)として位置づけることで、醸造所は従来の断続的な手法から脱却し、積極的かつデータ駆動型の経営という新たなパラダイムへと移行することができます。
ビール醸造工程の詳細なステップバイステップ概要
の商業用ビール醸造プロセスそれは一連の重要な段階に分解することができ、それぞれの段階は前の段階の上に積み重ねられ、一貫した品質と特徴を持つ最終製品を生み出す。
粉砕と糖化
のビール醸造工程まず、麦芽の準備から始めます。麦芽は最初に粉砕され、殻が割れて穀粒内のデンプンが露出します。次に、マッシングが行われます。粉砕された穀物、つまり「麦芽粉」は、マッシュタンと呼ばれる大きな容器の中で熱湯(リカーと呼ばれる)と混合されます。10 マッシングは、デンプンを発酵可能な糖に酵素的に変換するプロセスであり、糖化として知られています。マッシュの温度は重要な制御点であり、通常は60~70℃(140~158°F)に維持されます。この温度範囲が、ビールの最終的な糖組成を決定します。麦汁糖化温度は、完成したビールの風味、コク、口当たりに直接影響を与えます。糖化温度のわずかな変動でも、最終製品に重大な、意図しない波及効果をもたらす可能性があり、リアルタイムでのモニタリングの必要性を改めて示しています。
洗浄とスパージング
マッシュに続いて、砂糖液、または麦汁麦芽粕から糖分を分離するには、ラウタリングと呼ばれる工程が必要です。これは時間的制約のある工程で、多くの場合、ラウタタンまたはマッシュフィルターで行われます。マッシュの温度を75~78℃(167~172°F)まで上げるマッシュアウトと呼ばれる工程は、酵素を不活性化し、麦汁の粘度を下げて分離を容易にします。さらに、麦芽粕に温水(スパージング水)をかけて、残っている糖分を洗い流すこともよくあります。
沸騰と冷却
集めた麦汁は、醸造釜、または「銅製」と呼ばれる釜に移され、激しく沸騰させられます。この工程は通常60分から120分続きます。この工程はいくつかの理由で非常に重要です。麦汁を殺菌し、濁りの原因となるタンパク質を沈殿させ、そして最も重要なのは、ホップのアルファ酸を異性化して苦味を与えることです。沸騰中のホップの添加タイミングが、ビールの苦味、風味、香りを左右します。また、沸騰は、原比重(OG)煮沸工程では、水分を蒸発させることで麦汁を濃縮します。煮沸後、麦汁は熱交換器を通して発酵に適した温度まで急速に冷却されます。これは、野生酵母や細菌による汚染を防ぐための重要な工程です。
発酵、熟成、コンディショニング
冷却された麦汁は発酵槽に移され、そこで酵母が「投入」または添加されます。これが生物学的な心臓部です。ビールの醸造工程一次発酵では、酵母が麦汁中の発酵性糖を消費し、アルコールと二酸化炭素(CO2)を生成します。この代謝活動により、液体の密度に顕著かつ測定可能な変化が生じます。一次発酵後、ビールは熟成またはコンディショニング期間を経て、風味が発達し、濾過と瓶詰めの前に液体が澄みます。
生産プロセスの最適化についてご質問がありますか?
密度測定の重要な役割
密度は、全体を通して最も重要な変数であり、主要業績評価指標(KPI)として機能します。ビールの醸造工程これは、原材料が最終製品に加工される過程を追跡・管理するために使用される共通言語です。
密度と関連指標の定義
醸造において、密度は比重(SG)、プラトー度(°P)、またはブリックス度(°Bx)で表されることが多い。純水の比重は1.000である。マッシュに含まれる糖類やその他の溶解固形物は麦汁の密度を高め、比重を通常1.030~1.070の範囲に高める。発酵中、酵母がこれらの糖類をアルコールと二酸化炭素に変換すると、アルコールは糖類よりも密度が低いため、密度は低下する。この密度の低下は、発酵の進行状況を監視するために綿密に追跡される。
密度測定の価値は、単なる追跡にとどまりません。それは、醸造において最も重要な2つのパラメータを算出するための基礎となります。
オリジナルグラビティ(OG):酵母を投入する前に測定した比重。OGは発酵可能な糖の総量を示す指標であり、レシピ設計と品質管理における基本的なパラメータです。
最終重力(FG):発酵完了後に測定した安定した密度値。FGはビール中に残存する未発酵糖の量を示す。
アルコール度数(ABV)の計算:初期比重(OG)と最終比重(FG)の正確な差は、ビールの最終アルコール度数を正確に計算するために使用されます。これは、ラベル表示、規制遵守、およびバッチ間の製品の一貫性を維持するために不可欠です。
測定の進化:受動的から能動的へ
手動による離散的な測定から連続的で自動化された測定への移行は、醸造管理における根本的な変化を表しています。従来の方法では、例えばグラスを使用するなどです。比重計屈折計を用いる方法など、従来の方法は時間と労力がかかる。各サンプルの採取には、熟練した作業員がタンクから液体を物理的に抽出する必要があり、その過程でバッチ全体が汚染されるリスクがある。さらに、これらの方法はある時点の静的なスナップショットしか得られず、測定間の重要な期間を監視することができない。
自動化されたインラインセンサーは、連続的なデータストリームを提供し、プロセス全体の高解像度な「指紋」を作成します。この継続的なモニタリングにより、リアルタイムでの調整と異常の早期検出が可能になり、コストのかかるバッチの失敗を未然に防ぐことができます。この機能により、醸造業者は問題が発生した後に発見する受動的なモードから、問題を未然に防ぐ能動的なモードへと移行します。例えば、発酵中の密度変化率を監視することで、醸造業者は「発酵停止」を検出し、即座に介入して、バッチが台無しになるのを防ぐことができます。
密度測定の分析と課題
密度測定の技術的要求は、各段階によって大きく異なります。ビール醸造工程それぞれの環境には、正確で信頼性の高いデータ収集のために克服しなければならない固有の課題が存在するため、万能な計測機器ソリューションは現実的ではありません。
マッシングとラウタリング
マッシング中、密度測定により、酵素変換の効率と穀物からの総抽出収量が監視されます。この段階の主な課題は、高温(最高78℃)および濁度また、浮遊物質も存在します。比重計などの従来の計測器は、特定の、はるかに低い温度に合わせて校正されているため、このような高温環境では不正確な測定値が得られます。浮遊する穀物粒子や固形物は、測定値に影響を与えたり、精密機器を損傷したりする可能性もあります。
沸騰
煮沸中の密度測定は、煮沸前の比重を確認し、目標値に達するように麦汁の量を調整するために使用されます。オリジナルグラビティこの段階では、極めて高い温度と沸騰した蒸気の存在という課題があり、これらはセンサーの性能と耐久性にさらに影響を与える可能性があります。
発酵
これは密度モニタリングにおいて最も重要な段階です。糖の変換を追跡し、酵母の健康状態を監視し、発酵が完了した正確な瞬間を特定するために使用されます。しかし、これは測定にとって最も困難な環境でもあります。酵母の活発な活動により、高濃度のCO2バブルこれはセンサーの読み取りに大きく影響し、不正確なデータにつながる可能性があります。さらに、酵母の凝集や密度の急激な変化に対応するには、応答速度が高く、動的で粒子が豊富な環境に耐えられる装置が必要です。
熟成と濾過
発酵後、ビールの密度を検証して、最終重力(FG)目標は達成されました。熟成および最終包装段階では、炭酸化のために二酸化炭素が導入されるため、液体の物理的性質が変化し、密度測定が複雑になります。この段階では、わずかな密度変化を検出し、溶解した二酸化炭素の影響と区別できる高精度な計測機器が必要です。
醸造工程の各段階に固有の課題があるため、それぞれの工程特有の条件に対応できるよう特別に設計されたセンサー技術が必要となります。比較的澄んだ低温のブライトタンク環境では良好な性能を発揮する機器でも、高温で乱流が発生し濁ったマッシュタン環境では全く信頼できない場合があります。こうした特有の課題を念頭に置いて設計された、堅牢で信頼性の高い機器に対する明確な市場ニーズが生まれています。
その他の密度計について詳しくはこちらをご覧ください

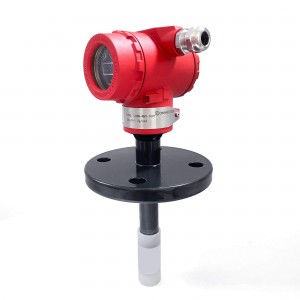
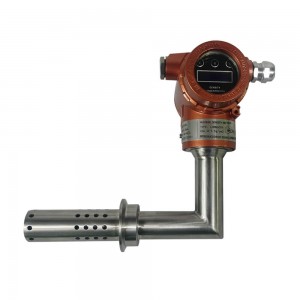

その他のオンラインプロセスメーター
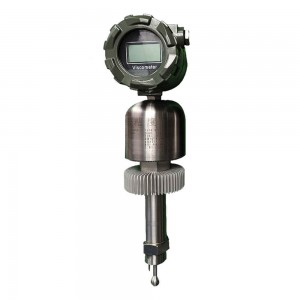

密度センサー技術の比較分析
選択醸造所密度計これは、醸造所の規模、予算、および製造工程上の課題によって左右される戦略的な決定です。情報に基づいた選択を行うためには、利用可能な様々な技術を詳細に理解することが不可欠です。
伝統的な方法
最も一般的な伝統的な楽器は比重計屈折計。これらは小規模な作業には安価で使いやすい。しかし、商業的な文脈では根本的に限界がある。手動によるオフラインサンプリングが必要で、時間がかかり、人為的ミスが発生しやすい。さらに、連続的なインライン測定には適しておらず、比重計特定の温度に合わせて校正されているため、高温の麦汁に使用するには適していません。
最新のインラインセンサー
最新のインラインセンサーは、プロセスストリームから直接、連続的かつリアルタイムのデータを提供することで、大幅な性能向上を実現します。
振動フォーク式密度計
この技術は、特定の共振周波数で振動する二股共振器を使用します。周囲の流体の密度が変化すると、二股共振器にかかる質量負荷が変化し、それによって振動周波数が変化します。メーターはこの周波数シフトを密度値と関連付けます。振動フォーク式流量計は一般的に堅牢で、可動部品がなく、他の先進技術よりもコスト効率に優れています。ただし、同伴流体に対して敏感な場合があります。CO2バブルこれは振動を乱し、不正確な測定値につながる可能性があります。
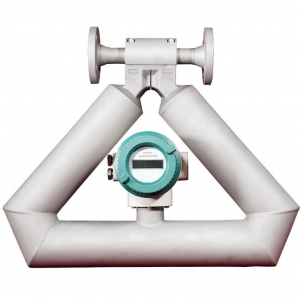
コリオリ式質量流量計
これらの流量計は、コリオリ効果を利用して真の質量流量と密度を測定します。振動管を用いて、流体が管内を流れる際に管がどれだけねじれるかを測定します。振動周波数は流体の密度に直接関係します。コリオリ流量計は非常に高精度で、質量流量と密度の2つの変数を同時に測定できます。信頼性が高く、気泡の影響もほとんど受けません。主な欠点は初期費用が高いことで、小規模な事業所にとっては導入が難しい場合があります。
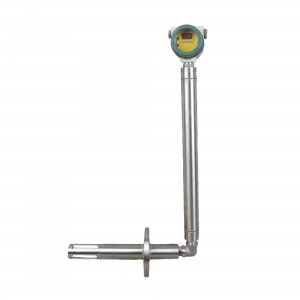
超音波密度計
この技術は、液体中の音速を測定することによって密度を決定します。媒体中の音速は、その密度と温度の関数です。超音波メーター、例えばロンメーター ビール密度計は、醸造に特に適した独自の利点を備えています。非核で、可動部品がなく、液体の電気伝導率、色、透明度の影響を受けません。これは、麦汁が濃く濁っている可能性がある醸造において、非常に重要な利点です。ロンメーター alコー古いエンシタイミーterbの場合えー 特に、発酵過程における重要な課題である、気泡濃度が高い液体においても、測定の信頼性を向上させます。
表1:密度センサー技術の比較分析
| テクノロジー | 原理 | コスト(相対値) | 正確さ | 気泡/濁度に対する適合性 | ベストアプリ |
| 比重計 | 浮力 | 非常に低い | 低い | (泡、粒子) | 小規模醸造/自家醸造 |
| 振動フォーク | 共振周波数 | 中くらい | 高い | (バブルの影響を受ける可能性がある) | 一般プロセス制御 |
| コリオリメーター | コリオリ効果 | 非常に高い | 素晴らしい | 素晴らしい | 高精度/重要プロセス |
| 超音波測定器 | 音速 | 低~中 | 高い | 非常に良好(気泡、色、濁りの影響を受けない) | 醸造の全段階、特に発酵 |
技術ロンメーター ビール密度計堅牢で信頼性の高い超音波原理を利用した装置は、マッシュの高温から発酵時の高CO2含有量まで、醸造環境特有の課題を克服するのに特に適しています。
醸造所やシステムインテグレーターにとっての戦略的な推奨事項は、インライン連続密度測定の導入を優先することです。ビール用密度計労力削減、製品の一貫性向上、バッチロス最小化、そして完全な品質トレーサビリティといった具体的なメリットによって、コストはすぐに相殺されます。このアプローチは、各醸造の品質を保証するだけでなく、継続的なプロセス改善に必要な基礎データも提供します。醸造の未来は謎ではありません。それは、麦芽から最終製品まで、綿密に管理されたデータ駆動型のプロセスなのです。ぜひお試しいただき、今すぐお試しください。


