

モールドフラックスは、連続鋳造プロセスに不可欠な多機能なエンジニアリング材料です。溶鋼浴上に戦略的に配置することで、現代の製鋼における製品の品質、歩留まり、および安定性を直接的に左右します。
連続鋳造プロセスにおいて、溶融モールドフラックスの密度は熱伝達を制御し、均一な冷却を確保する上で極めて重要です。フラックス密度の変動は熱抽出の不均一性を引き起こし、熱応力、シェル形成の問題、スラブ表面の欠陥のリスクを高めます。シミュレーションとプラント測定の結果、フラックス密度と密接に関係する固体スラグ膜厚が局所的な熱伝達様式を決定づけることが確認されています。スラグ膜が厚く密度が高いほど熱抵抗が増加し、局所的な熱流束が減少します。一方、フラックス密度が均一であれば、スラブの安定性と品質管理に不可欠な、安定した冷却が実現します。.
モールドフラックスの主要機能
熱伝達の制御
鋳型フラックスは、溶鋼から銅鋳型への熱の流れを制御し、安定した均一な凝固を保証します。鋳造中に厚さと結晶度が変化する凝固スラグ膜の形成は、熱抵抗として機能します。このスラグ層は、一時的な空気ギャップとともに、鋼シェルの成長を方向付ける温度勾配を形成します。最適な熱制御により、表面欠陥や凝固不良の原因となる局所的な過熱や過冷却を防ぐことができます。数理モデルと工業的な測定結果から、スラグ膜の厚さとフラックスの粘度が、鋳型内の熱抵抗、ひいては熱伝達効率に影響を与える主要因であることが示されています。

連続鋳造プロセス
*
潤滑油の提供
液状モールドフラックス層は、成長する鋼シェルとモールド壁との間の摩擦を低減し、固着や機械的破損を防ぎます。均一な潤滑は、ビレットやスラブ表面の振動痕や縦方向の亀裂などの欠陥を最小限に抑えます。鋼とモールドの界面における液状スラグの粘度、融点、および安定性が決定的な要素となります。潤滑不足の界面は、熱変動や局所的な凝固障害を引き起こします。フラックスの化学組成を調整することで潤滑性を向上させることは、表面の滑らかさと操業信頼性に直接的に結びつきます。
二次酸化の防止
モールドフラックスは、溶融鋼を大気中のガスから保護する物理的な被覆材と反応性バリアの両方の役割を果たします。酸素の侵入を防ぐことで、鋼表面での不要な酸化物の生成が抑制されます。フラックスの組成と物性、特に塩基度(CaOとSiO₂の比)の安定性は、強固なバリア形成を保証し、介在物の生成を抑制します。また、フラックスは、鋼の清浄度を損なう可能性のあるペロブスカイト析出などの有害な遷移の吸収も抑制する必要があります。
吸着性介在物
凝固過程において、非金属介在物は鋼材表面に浮上します。適切に設計されたモールドフラックスは、これらの介在物を効率的に吸着・捕捉し、製品への再混入を防ぎます。フラックスの組成は、二次反応を促進したり、粘度を悪化させたりすることなく、この機能を果たすものでなければなりません。介在物を除去しながら流動性を維持するというこの二重の役割は、高品質鋼の製造において極めて重要です。
表面品質と作業速度への影響
モールドフラックスの有効性は、ビレット、ブルーム、またはスラブの表面仕上げに直接影響します。熱伝達と潤滑を均一に制御することで、シェル成長が均一になり、振動痕や亀裂が低減されます。プラント規模の研究により、最適化されたフラックスパラメータは、特に3m/分を超える鋳造速度において、より滑らかな表面とより少ない欠陥を実現することが確認されています。
連続鋳造プロセスの操業速度向上は、モールドフラックス管理の進歩に大きく依存する。高速化に伴い、溶融不良や溶融ムラ、潤滑不足、局所的な過熱などが、表面の破損やシェルの剥離といった深刻な問題を引き起こす可能性がある。速度の上昇は、熱流束分布、潤滑安定性、および欠陥制御の関係性をさらに複雑化させ、モールドフラックス特性の厳密な管理の必要性を一層高める。
高速鋳造:フラックスの選択と管理における課題
高速連続鋳造では、モールドフラックスの挙動を制御することがより困難になる。
- 不安定な熱伝達:急速な凝固は温度勾配を増大させ、フラックスの特性が十分に堅牢または応答性がない場合、不均一なシェル形成や局所的な亀裂のリスクを高める。
- 結晶化制御:鋳造速度が速すぎると、凝固したスラグ層における結晶質とガラス質のバランスが崩れる可能性があります。結晶化が速すぎると、フラックス層が閉じ込められ、熱抵抗が最適値を超えて上昇し、内部亀裂が発生することがあります。結晶化が遅すぎると、潤滑が過剰になり、熱損失が大きくなり、振動痕や凹みが増加します。
- 潤滑性能:高速回転では、スラグ膜形成のための時間的猶予が狭まる。フラックスは低粘度を維持し、溶融を同期させなければ、付着や表面の剥離が発生する可能性が高くなる。
- 酸化防止:攪拌の増加と金属濃度の変動は、大気との接触を促進するため、組成安定性が高く、溶融物を迅速に覆う特性を持つフラックスが必要となる。
- 包接吸収:高い排出速度では、介在物が漏れ出すことなく、継続的な捕捉と除去を維持するために、速効性のフラックスが必要となる。
産業経験から、次のような特性がフラックス粘度結晶化温度や化学変化に対する組成抵抗は、継続的に管理・監視する必要があります。そのためのアプローチとしては、ロンメーター超音波密度計やロンメーター音叉密度計などの高度な流体密度測定機器を用いたリアルタイム特性評価があり、これによりフラックス層の動態を適応的に制御することが可能になります。
要するに、鋳造工程の継続的な改善、特に品質管理と操業速度の向上を実現するには、モールドフラックスの特性を厳密に管理し、多様な鋼種や鋳造条件において、熱伝達、潤滑、酸化防止、介在物吸収のバランスを取ることが不可欠である。
最適な性能を実現するためのモールドフラックスの重要な特性
モールドフラックスは、連続鋳造プロセスの改善と品質管理において中心的な役割を果たします。その物理的特性は、鋼鋳造における熱伝達制御方法、金型潤滑技術、および欠陥防止の有効性を直接的に左右します。
粘度:潤滑、熱伝達、および亀裂防止
のモールドフラックスの粘度鋼製シェルと銅製鋳型間の潤滑を制御する。適切な粘度は、ビレットと鋳型間の摩擦を低減し、溶鋼中の二次酸化を防ぐために必要な、安定した潤滑膜を確保する。粘度が低いほど潤滑性が向上し、シェルと鋳型の直接接触やシェルの不均一な成長を防ぐことで、縦方向の亀裂のリスクを最小限に抑えることができる。しかし、粘度は慎重に制御する必要がある。粘度が低すぎると、過剰な熱伝達によって表面亀裂が発生する可能性があり、高すぎると潤滑が不十分になり、シェルが固着したり亀裂が発生したりする可能性がある。
MgOなどの添加剤は溶融金属中のネットワーク破壊剤として働き、活性化エネルギーを低下させ、溶融金属の構造を変化させます。これにより粘度が低下し、潤滑性と結晶化挙動の両方が向上し、連続鋳造における冷却がより均一になります。例えば、高速薄板鋳造において粘度を調整することで表面欠陥が大幅に減少し、フラックスを最適化することでシェル成長の均一性が向上し、表面亀裂が減少します。
溶融速度と温度:迅速な成形被覆と熱制御
溶融速度と温度によって、鋳型が溶融フラックスで覆われる速さが決まります。鋳型が迅速かつ均一に覆われることは、熱の放出を制御し、シェル形成の初期段階で潤滑性を確保するために不可欠です。高速鋳造(3 m/分以上)の場合、鋳造効率を維持し、表面欠陥を防ぐために、鋳型フラックスは1000℃以下の溶融温度を達成し、41秒以内に完全に溶融する必要があります。
発熱性成分(例えば、CaSiやSi)と調整された粒度分布は、追加の反応熱を供給することで溶融速度を加速させます。これらの特性が最適化されると、フラックスの捕捉や被覆遅延などの欠陥が最小限に抑えられます。例えば、高速溶融モールドフラックスは、3m/分を超える鋳造速度でも欠陥のない均一な潤滑層を実現し、制御された溶融速度は均一な熱分布を維持し、縦方向の亀裂を抑制します。
塩基度と成分分率:レオロジーと結晶化の調整
塩基度(CaO/SiO2比)は、モールドフラックスのレオロジー特性と結晶化パターンに大きな影響を与えます。塩基度が高いほど粘度が低下し、結晶化が促進されるため、溶鋼中の介在物を吸着し、均一なシェル成長を促進するフラックスの能力に影響します。MgO、Al2O3、アルカリ酸化物(例:Na2O、Li2O)などの他の酸化物の含有量も、フラックスの構造をさらに変化させます。
成分比率によって主要なレオロジー特性が調整される。
- MgOまたはNa2Oの濃度を上げると、ケイ酸塩ネットワークが破壊され、溶融物の粘度が低下し、ガラス状で潤滑性の高い界面層の形成が促進される。
- 塩基度を制御することで結晶化プロセスが安定し、鋼と鋳型間の熱の流れが制御されます。安定したビレットの引き抜きと一貫した製品品質のためには、バランスの取れた結晶化が必要です。
これらの成分比率の変更は、モールドフラックスの特性や制御を損なう可能性のある逸脱を避けるため、目標とする鋼種および鋳造速度に合わせる必要がある。
環境への配慮:フッ素フリーフラックスの開発
環境規制の強化に伴い、フッ素を含まないモールドフラックスへの移行が進んでいます。従来のCaF2やNaFを用いた配合では、フッ素系ガスが発生し、作業場の空気質や環境の持続可能性を脅かすためです。フッ素をB2O3、Na2O、TiO2などの酸化物に置き換えることで、粘度や熱伝達制御に関する技術的要求を満たしつつ、有害物質の排出量を削減できます。
例えば、CaO–SiO2–Al2O3–Na2O–B2O3系は、フッ素系類似体と同様の融解特性とレオロジー特性を示します。Li2Oまたは適量のNa2Oを添加することで、ガラス構造がさらに簡素化され、粘度が低下し、潤滑性が向上します。ベンチテストでは、これらの代替配合がより低い排出率で優れた性能を発揮することが確認されています。ただし、厳しい鋳造条件下で予期せぬ逸脱を避けるため、成分の選択と塩基度は厳密に管理する必要があります。
リアルタイム流体密度測定機器、例えばロンメーター超音波密度計やロンメーター音叉密度計これらの装置は、フラックスの物性検証を支援し、連続鋳造におけるモールドフラックスの最適化と品質管理をサポートします。また、正確な液状モールドフラックス密度測定データを提供し、日々の工程調整に役立てることで、堅牢かつ環境に配慮した操業を実現します。
これらの重要な特性を最適化することで、モールドフラックスが介在物除去、連続鋳造における潤滑、効果的で均一な冷却といった役割を果たすことが保証されます。連続鋳造プロセスのあらゆる段階は、これらの特性の適切なバランスに左右されます。

モールドフラックス管理における流体密度測定
モールドフラックス挙動における流体密度の重要性
フラックス密度は、非金属介在物を吸収し、鋼の欠陥となるのを防ぐモールドフラックスの能力にも影響します。フラックス層が密になると、スラグと鋼の界面における浮遊介在物の沈降性と吸着速度が向上します。電磁ブレーキなどによる上向きの流れを促進するプロセス条件では、フラックス密度が介在物の除去をさらに促進し、溶鋼中の二次酸化を防ぎ、清浄度を最大化するという目標をサポートします。ただし、ビレットとモールド間の適切な潤滑を維持するためには、高密度と適切な粘度とのバランスを取る必要があります。適切な流動特性を伴わない過剰な密度は、スラグと鋼の界面で不安定性を引き起こし、フラックスの捕捉や操業上の障害のリスクを高めます。
これらの特性の制御は、鋼鋳造における熱伝達制御方法から、摩擦の低減、スラブおよびビレットの品質向上に至るまで、プロセス最適化の重要な側面を支えています。モールドフラックス密度の継続的な監視と調整は、連続鋳造における均一な冷却、介在物の除去、効果的な潤滑といった主要な目標を最適化します。
最新の流体密度測定機器
連続鋳造プロセスの改善と高性能鋼材の生産を実現するには、モールドフラックス密度の精密な測定が不可欠です。測定機器には様々な種類がありますが、代表的なものとしては、液体モールドフラックス密度計、ロンメーター社製音叉式密度計、ロンメーター社製超音波密度計などが挙げられます。
の液体モールドフラックス密度計この装置は、溶融フラックス測定という過酷な環境向けに特別に設計されています。この装置は通常、浮力の原理を利用しています。既知の質量と体積を持つセンサーを溶融フラックスに浸漬し、フラックスが及ぼす上向きの力によってその密度を測定します。反応性が高く高温の環境であるため、このような測定器は堅牢で非反応性の材料と保護ハウジングで設計されており、フラックスを汚染することなく再現性の高い測定が可能です。
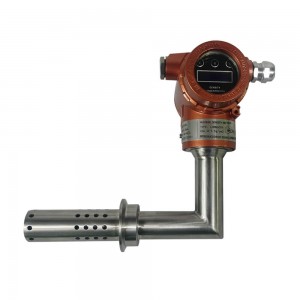
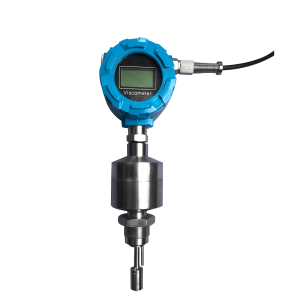
のロンメーター音叉密度計物理的な測定原理に基づいているため、精度と信頼性が向上しています。溶融または液体フラックスに浸された振動フォークの共振周波数の変化を利用して動作します。流体の密度が変化すると共振周波数が変化するため、リアルタイムでインライン密度測定が可能です。主な利点は以下のとおりです。
- 内蔵の温度補償機能 ― 温度変動下におけるプロセスの安定性にとって不可欠。
- プロセス制御システムとの直接統合を可能にするデジタルデータ出力。
- 爆発性、腐食性、または高温の環境下での使用に適しており、安全基準にも適合していることが実証されています。
- 定期的な手動サンプリングとは異なり、24時間体制の継続的な監視を可能にする運用上の回復力。
例えば、製鉄所のフラックス処理システムでは、フラックス移送ラインに設置されたロンメーター社製の音叉型密度計が継続的なフィードバックを提供し、作業員が鋳造パラメータを迅速に調整して最適なモールドフラックス特性を維持し、欠陥発生の可能性を低減することを可能にする。
のロンメーター超音波密度計非接触で迅速な密度測定を実現します。溶融または液体の流体中に超音波パルスを送信し、音響信号の時間と減衰を測定します。密度は、媒体の密度に依存する伝搬速度とエネルギー損失から算出されます。主な利点は以下のとおりです。
- 迅速かつ再現性の高い測定値により、リアルタイムの運用上の意思決定を支援します。
- 連続鋳造用モールドフラックスの最適化のための、プロセス自動化とのシームレスな統合。
- センサーがフラックスと直接接触する必要がないため、センサーの腐食や堆積物の発生リスクが低減されます。
高性能連続鋳造環境における計測機器の選定は、いくつかの基準によって決まります。
- 温度範囲の許容範囲:センサーは溶融フラックスの極度の高温に耐えられる必要があります。
- フラックス組成との適合性:センサー材料は腐食や化学的攻撃に耐える必要があります。
- 測定速度と頻度:動的なプロセス制御には、リアルタイムで連続的なデータが望ましい。
- 既存のプロセス自動化システムとの統合。
- 精度と再現性:ロンメーターのような計測機器は、厳密なプロセス許容誤差とデータに基づいた品質管理を保証します。
工程変動時の精度維持:
連続鋳造では、温度やフラックス組成の変動がよく見られます。ロンメーター社の音叉式密度計と超音波密度計はいずれも温度補償機能を備えており、センサーの応答特性や共振周波数の温度依存性を補正します。操作手順には、特に主要な工程変更後や定期的な間隔で、センサーの清浄度と健全性を定期的に確認することが含まれます。
再現性とデータ整合性の確保:
再現性の高い測定を行うには、安定した設置、エアポケットの回避(エアポケットは浮力と振動フォークの測定値の両方に影響を与える可能性があります)、およびセンサー表面への破片や固体粒子の付着防止が不可欠です。インラインアプリケーションの場合、センサー周辺の流量管理により、プロセスストリームの一定かつ代表的なサンプルを確実に採取できます。主ユニットとバックアップユニットを使用した冗長センサー設置は、データのずれをさらに防止し、センサーの故障によって連続鋳造品質管理が損なわれることを防ぎます。
ログに記録されたデータ流体密度測定計測機器は安全に保管し、リアルタイムの出力をプロセス制御ダッシュボードに統合する必要があります。自動アラームは、仕様を超える逸脱をオペレーターに警告し、モールドフラックス特性、ひいては連続鋳造プロセスにおけるすべての下流の品質重要パラメータを正確に制御するための即時是正措置を可能にします。
連続鋳造プロセスの改善における密度測定の統合
リアルタイムの流体密度測定は、現代の連続鋳造プロセスの改善において中心的な役割を果たします。モールドフラックス密度の直接モニタリングにより、適応制御のための実用的なデータが得られ、熱伝達、潤滑、凝固を正確に制御することで鋼の品質向上につながります。
適応型鋳造制御のためのリアルタイム密度モニタリング
連続的な現場モールドフラックス密度測定により、オペレーターは鋳造工程全体を通して密度変化を追跡できます。干渉計センサーなどの高度な計測機器を使用することで、フラックス膜厚やエアギャップの変化といった重要な特性をリアルタイムで監視できます。これらの情報に基づいてモールドフラックスの組成や鋳造パラメータを即座に調整できるため、異常検知から是正措置までのタイムラグを最小限に抑えることができます。例えば、モールドフラックス密度の低下が検出された場合、オペレーターはモールドパウダーの添加量を増やしたり、温度設定値を調整したりすることで、フラックスの挙動を安定させ、シェル欠陥を防ぐことができます。
高解像度モニタリングの主流は光ファイバー式および干渉計式システムですが、ロンメーター社の超音波式および音叉式密度計は、より広範なプロセス制御において堅牢な代替手段を提供します。これらの機器は、フラックス密度に関する瞬時のフィードバックを提供し、凝固に影響を与えたり、鋳造の不均一性につながる可能性のある状況の変化を早期に警告します。
フィードバックループ:速度、潤滑、および熱管理と密度データ
流体密度測定機器を閉ループ制御アーキテクチャに統合することで、プロセスの応答性が向上します。リアルタイムの密度データはプログラマブルロジックコントローラ(PLC)や高度なプロセス制御システムに供給され、主要な鋳造変数間の相互作用を強化します。
- 詠唱速度:モールドフラックス密度の異常は、熱抽出が最適でない、あるいは破断の危険性があることを示しています。システムは密度測定値に基づいて鋳造速度を調整し、不適切なシェル成長速度に起因する欠陥を最小限に抑えます。
- 潤滑調整:正確な密度追跡により、溶融フラックスが適切な潤滑膜を形成し、ビレットと鋳型間の摩擦を低減します。予想よりも低い密度は、自動潤滑調整を促し、最適な鋳造界面状態を維持し、固着を防ぎます。
- 熱管理:密度測定値は、鋼鋳造における熱伝達制御方法に大きな影響を与える。リアルタイム測定により、作業者は冷却水流量や二次冷却方式を調整することができ、金型の幅と厚さ全体にわたって均一な冷却を確保できる。
例えば、流量密度と温度センサーの読み取り値に直接連動した適応型水噴霧制御を用いることで、原材料の投入量や環境変動が変動しても、安定したシェル形成を確保できる。

連続鋳造用モールドフラックス
*
熱伝達と凝固成長の最適化による表面縦方向亀裂の低減における役割
縦方向の亀裂は、連続鋳造の品質管理において常に課題となっている。これらの欠陥は、多くの場合、熱伝達の不均一性やシェル凝固のムラと関連している。モールドフラックスの密度をリアルタイムで測定することで、フラックス膜の不規則性や熱伝導率の変化を早期に検出できる。
連続鋳造におけるモールドフラックスの最適化は、このデータを活用してフラックスの組成を微調整し、均一な被覆と予測可能な凝固速度を実現します。流体密度測定技術は、断熱性と潤滑性の最適なバランスを維持し、ビレット表面からの安定した放熱を確保するのに役立ちます。密度変動に応じて鋳造条件を調整することで、連続鋳造における均一な冷却が促進され、表面亀裂の原因となる熱応力を低減する上で非常に重要です。
ロンメーター超音波密度計やロンメーター音叉密度計などの液体モールドフラックス密度計を日常的に使用することで、溶鋼中の二次酸化を防ぐことができます。適切なフラックス被覆により、鋼が大気中の酸素から隔離されるためです。同時に、これらのソリューションは、フラックスが非金属介在物を吸着するのに最適な粘度と密度範囲を維持することで、介在物除去を促進し、鋼の清浄度と全体的な品質に直接影響を与えます。
高解像度で応答性の高い密度計測機器を連続鋳造に統合することで、製鉄会社は鋳造関連の欠陥リスクを体系的に低減し、操業の信頼性を向上させ、データに基づいた介入とフィードバックメカニズムを通じて、より高いプロセス安定性と最終製品の品質を実現します。
分析技術によるモールドフラックス性能の向上
連続鋳造プロセスにおけるモールドフラックスの性能は、均一な冷却、効果的な潤滑、および一貫した介在物除去を保証する、綿密に設計された特性に依存します。鋼の品質と鋳造の信頼性を向上させるために、これらのフラックスを最適化する上で、高度な分析技術が不可欠となっています。
密度測定と表面品質結果の相関関係
フラックス最適化戦略の検証には、実験室データと実際の鋳造結果を相関させることが含まれます。ロンメーター超音波密度計そしてロンメーター音叉密度計鋳造工程中に現場で流体密度を測定することを可能にします。これらのツールは、最新の流体密度測定機器を代表するものであり、液状モールドフラックスの特性をリアルタイムで追跡します。フラックス密度を継続的に監視することで、作業者はプロセスパラメータを調整して最適な熱伝達制御を維持し、摩擦を低減することができ、鋳造ビレットの表面品質に直接影響を与えます。
潤滑、熱伝達、および品質管理:相乗効果
連続鋳造プロセスにおいて、モールドフラックスの性能向上には、流体密度の精密な測定が不可欠です。測定された密度は、潤滑性、熱伝達、品質管理に直接影響を与え、堅牢なモールドフラックス特性と制御戦略を通じて、連続鋳造プロセスの改善を促進します。
密度が潤滑と摩擦低減に及ぼす影響
溶融金属の凝固中のビレットまたはスラブと鋳型壁との間の摩擦を制御するには、溶融金属フラックスの正確な密度値が不可欠です。高密度の溶融金属フラックスは、一般的に鋼材と鋳型の界面に厚い溶融金属フラックス膜を形成し、鋳型と成長する溶融金属シェルを効果的に分離します。この膜層は、重要な接触点における摩擦係数を低下させます。フラックス膜の密度が高く均一であるほど、摩擦の低減効果とプロセスの安定性が向上します。例えば、ロンメーター社製の音叉式密度計による測定は、最適な膜厚を維持し、溶融金属のスムーズな移動を確保し、破断リスクを最小限に抑えるのに役立ちます。
密度を精密に制御することで、モールドフラックスの組成や鋳造パラメータを調整し、膜の粘度や浸透性を最適化することができます。粘度を低く抑え、密度を制御することで、フラックスの流れがスムーズになり、ストランドの移動に伴う抵抗が低減されます。しかし、膜が厚すぎると摩擦は減少するものの、熱の放出やシェルの凝固が阻害される可能性があります。流体密度測定器を用いて適切なバランスを維持することは、熱伝達を損なったり、固着や亀裂を引き起こしたりすることなく、ビレットとモールド間の摩擦を低減するための重要なモールド潤滑技術です。
均一冷却と欠陥最小化のための熱伝達制御
密度は、連続鋳造における潤滑だけでなく、熱伝達にも影響を与えます。鋳型スラグ膜(液体および固体)の熱伝導率と厚さは、フラックスの組成と密度に関係しています。鋳型全体を通して均一な熱伝達を行うことは、安定した冷却速度を確保するために不可欠であり、これは欠陥のない鋼材生産の前提条件となります。流体密度測定技術を用いることで、作業者は連続鋳造用鋳型フラックスの最適化に向けてスラグ組成を微調整し、均一なスラグ膜形成を促進する理想的な密度値を目指すことができます。
測定された密度プロファイルは、金型冷却速度を調整するためのリアルタイムのフィードバックを提供します。例えば、ロンメーター社の超音波密度計は迅速な測定値を提供し、鋼鋳造における熱伝達制御方法の迅速な調整をサポートします。均一な密度によって決まる均一な液状モールドフラックスの厚さは、均一な温度勾配を確保し、亀裂、不均一なシェル成長、および表面振動痕の発生を最小限に抑えます。
例えば、金型の長さを延長したり、金型のテーパーを最適化してエアギャップを最小限に抑えたりといった対策が挙げられます。これらの対策は、流体密度測定機器からのデータに基づいて実施することで、より確実なものとなります。こうした取り組みを総合的に行うことで、品質管理と安定したプロセス運転に不可欠な、安定した熱除去が実現します。
密度と包有物吸着、二次酸化防止
密度は、溶融鋼中の介在物を吸着し、二次酸化を防止するモールドフラックスの能力にも影響します。具体的には、高密度のフラックスは、非金属介在物(Al₂O₃やSiO₂など)を吸着するためのより強固な界面を提供し、これらの粒子を鋼から引き離してスラグ内に閉じ込めます。これにより、より清浄な鋼が得られ、冶金学的品質が向上します。
最適化された密度は、連続的で均一なスラグ膜の形成を促進し、この膜は大気中の酸素に対する物理的および化学的な障壁として機能します。この遮蔽層は、再酸化、すなわち二次酸化を抑制し、製品中に脆性相や有害な酸化物が生じるのを防ぎます。高度な流体密度測定技術を用いて最適化された均一なフラックス密度は、特に金型内での高速成形や動的な膨張条件下において、予防策を強化します。
液体モールドフラックス密度計などの高度なツールは、鋳造条件が変動する場合でも、現場での測定を可能にし、溶融鋼中の介在物除去の品質向上と二次酸化の防止を支援します。
密度管理による総合的な品質管理
モールドフラックス密度の連続的な制御により、リアルタイムの品質管理戦略が可能になります。Lonnmeter社の流体密度測定機器からのデータを統合することで、鋳造作業者は潤滑を最適化し、熱伝達を改善し、清浄度目標を維持できます。密度とプロセス制御アクションを関連付けることで、潤滑、制御された冷却、および浄化といったすべての相乗効果が調和し、連続鋳造プロセスの性能が向上します。
産業導入のための実践的な推奨事項
連続鋳造ワークフローへの液状モールドフラックス密度計の統合
連続鋳造プロセスの最適化には、Lonnmeter超音波密度計やLonnmeter音叉式密度計などの液体モールドフラックス密度計を適切に統合し、既存の測定ルーチンと綿密に連携させる必要があります。ワークフローを評価し、リアルタイムのモールドフラックス密度モニタリングが連続鋳造における熱伝達の制御、均一な冷却の実現、および金型潤滑技術の向上に役立つ重要なチェックポイントを特定します。流体力学的擾乱を最小限に抑えつつ代表的なフラックス特性を捉えるため、金型近傍の安定したサンプリングポイントに密度計を設置します。
計測データストリームをプロセス制御システムに直接ルーティングします。規格外の測定値に対して自動アラートを有効にし、オペレーターがモールドフラックスの特性と制御について介入するよう促します。過酷な製鉄所環境に対応するため、安全で冗長性のある配線を維持し、機器を振動、熱、スラグ飛散から保護します。試運転プロトコルには、継続的な品質管理の基準となる標準化された参照流体を使用したベースライン校正を含める必要があります。
選択流体密度測定機器について
プロセスニーズに基づいて流体密度測定機器を選定する:
- 使用ロンメーター超音波密度計プロセス温度、圧力、またはフラックス組成が変動する環境において、超音波技術は信頼性の高い連続的な測定値と低い再校正頻度を保証し、溶鋼の二次酸化防止や連続鋳造モールドフラックスの最適化など、厳密なプロセス制御が求められる環境に最適です。
- 選ぶロンメーター音叉密度計温度、流量、組成が安定しており、振動や乱流が最小限に抑えられた設備向け。
これらの推奨事項を厳守することで、工場は溶鋼中の介在物除去、効果的な潤滑、そして全工程における最適な鋳造品質を、モールドフラックスの特性によって常に確実にサポートできるようになります。






よくある質問(FAQ)
モールドフラックスとは何ですか?また、連続鋳造プロセスにおいて、その密度が重要なのはなぜですか?
モールドフラックスは、連続鋳造において溶鋼表面に塗布される人工材料です。その主な機能は、潤滑(特に、ビレットと鋳型壁間の摩擦を低減すること)と、均一な凝固のための熱伝達の調整です。モールドフラックスは保護バリアとしても機能し、二次酸化を防ぎ、鋼から非金属介在物を吸着します。モールドフラックスの密度は性能に直接影響します。適切な密度であれば、効果的な熱伝達と潤滑のための均一な層が確保され、鋳造速度や条件の変化にも物理的完全性が維持されます。フラックス密度が不十分だと、絶縁性が損なわれ、特に先進合金鋼や高速鋳造用途において、表面欠陥や酸化感受性の増加につながる可能性があります。最適な鋳造品質とプロセスの安定性を実現するには、フラックス密度の継続的な監視と適応制御が必要です。
液体モールドフラックス密度計は、連続鋳造プロセスの制御をどのように改善するのでしょうか?
液体モールドフラックス密度計は、鋳造金型内のモールドフラックス密度をリアルタイムかつ高精度にモニタリングすることを可能にします。このような測定ツールを導入することで、オペレーターはフラックスの状態に関するフィードバックを即座に得ることができ、塗布量、化学組成、温度設定を迅速に調整できます。この精密な制御により、安定した熱伝達と潤滑が確保され、表面割れ、シェル剥離、再酸化の発生が抑制されます。また、プロセスの透明性が向上することで、介在物の吸着が均一になり、欠陥が減少するなど、品質管理も向上します。密度データとプロセスパラメータを関連付けることで、鋳造プロセスの継続的な改善が実現し、均一な冷却、最適な潤滑、そして鋳造全体の安定性が向上します。
流体密度測定において、ロンメーターの音叉式密度計と超音波式密度計にはどのような違いがありますか?
ロンメーター社の音叉式密度計は、流体密度の変化に敏感な振動素子を利用して、高精度かつ安定した測定値を提供します。粘性流体や気泡を含む流体環境において優れた性能を発揮し、急激な物性変化にも容易に対応し、迅速な応答時間を実現します。音叉式構造は堅牢で、可動部品がなく、メンテナンスの手間も軽減されます。
ロンメーター社の超音波密度計は、音波を用いて非侵襲的に密度を測定するという、従来とは異なるアプローチを採用しています。迅速な測定が可能で、自動監視システムへの統合も容易です。超音波式密度計は温度や粘度の変動の影響を受けにくく、過酷な高温環境下でも安定した性能を発揮します。また、長期的に見て運用コストが低く抑えられ、長期にわたって安定した精度を維持します。これらの機器を選択する際には、流体の粘度、設置要件、および必要な自動化レベルを考慮する必要があります。
モールドフラックスの密度を制御することは、二次酸化の防止にどのように貢献するのでしょうか?
モールドフラックスの密度が安定かつ十分であれば、溶鋼表面に連続的で途切れのない保護層が形成されます。この物理的なバリアは溶鋼を大気中の酸素から遮断し、二次酸化のリスクを最小限に抑えます。効果的な密度制御により、鋳造速度や鋼組成の変動に関わらずフラックスが均一に分布し、一貫したバリア特性が維持されます。密度が適切でない場合、隙間や薄層が生じ、鋼が酸化にさらされ、介在物や表面品質の劣化につながります。流体密度測定装置によるリアルタイム監視により、オペレーターは鋳造サイクル全体を通してこの保護機能を維持することができます。
流体密度測定装置は、連続製鋼における工程改善をどのように支援するのか?
流体密度測定装置を用いることで、オペレーターはリアルタイムのフィードバックに基づいて鋳造パラメータを継続的に調整できます。これにより、熱伝達を制御することで均一な冷却が可能になり、内部割れの発生を防ぎ、所望のシェル厚を確保するために不可欠です。適切な密度測定は、効果的な潤滑を促進し、ビレットと鋳型間の摩擦を低減し、破断リスクを最小限に抑え、鋳造速度の向上にもつながります。さらに、これらの装置は、溶鋼中の介在物の吸着に最適なフラックス特性を維持するのに役立ち、より清浄な鋼材の生産を実現します。このような装置によって可能となるデータ駆動型のアプローチは、堅牢な連続鋳造品質管理と鋳型フラックスの最適化を促進し、製品の一貫性の向上と欠陥の削減を保証します。
投稿日時:2025年12月1日


