

エポキシ樹脂は、複合材料の製造から特殊接着剤の開発まで、幅広い産業分野において不可欠な材料です。これらの樹脂を特徴づける基本的な特性の中でも、粘度は重要な特性であり、製造プロセス、塗布方法、そして最終製品の性能に大きな影響を与えます。
エポキシ樹脂の製造工程
1.1 主要な製造工程
エポキシ樹脂の製造は、多段階の化学合成プロセスです。このプロセスの核心は、原料を特定の物理化学的特性を持つ液体樹脂に変換するための反応条件の精密な制御です。典型的なバッチ生産プロセスは、主にビスフェノールA(BPA)、エピクロロヒドリン(ECH)、水酸化ナトリウム(NaOH)、およびイソプロパノール(IPA)や脱イオン水などの溶剤といった原料の調達と混合から始まります。これらの原料は、重合反応を行う反応器に移される前に、プレミキサータンクで正確な比率で混合されます。
合成プロセスは、高い変換率と製品の一貫性を確保するために、一般的に2段階で行われます。最初の反応器では、水酸化ナトリウム触媒として添加され、反応は約 58 ℃で進行し、約 80% の転化率を達成します。生成物は次に第 2 反応器に移され、残りの水酸化ナトリウムが添加されて転化が完了し、最終的な液体エポキシ樹脂が得られます。重合後、一連の複雑な後処理工程が実行されます。これには、副生成物である塩化ナトリウム (NaCl) を脱イオン水で希釈して塩水層を形成し、導電率または濁度プローブを使用して樹脂を多く含む有機相から分離することが含まれます。精製された樹脂層は、薄膜蒸発器または蒸留塔によってさらに処理され、過剰なエピクロロヒドリンが回収され、最終的な純粋な液体エポキシ樹脂製品が得られます。

1.2 バッチ生産プロセスと連続生産プロセスの比較
エポキシ樹脂の製造において、バッチ生産方式と連続生産方式にはそれぞれ明確な利点と欠点があり、粘度制御の必要性に根本的な違いが生じます。バッチ処理では、原料を個別のバッチで反応器に投入し、そこで一連の化学反応と熱交換が行われます。この方法は、小規模生産、カスタム配合、または多様性の高い製品によく用いられ、特定の特性を持つ特殊樹脂を柔軟に製造できます。しかし、バッチ生産は、手作業による取り扱い、原料のばらつき、およびプロセスの変動により、生産サイクルが長くなり、製品の品質が不安定になるという問題があります。まさにこのため、生産およびプロセスエンジニアは、「バッチ間の一貫性の低さ」を主要な課題として頻繁に挙げています。
一方、連続生産方式では、相互接続された一連の反応器、ポンプ、熱交換器を通して、材料と製品が一定の流れで供給されます。この方式は、大規模生産や需要の高い標準化された製品に適しており、プロセス変動を最小限に抑える自動制御システムにより、優れた生産効率と高い製品の一貫性を実現します。ただし、連続プロセスは、安定性を維持するために、より高い初期投資と高度な制御システムを必要とします。
これら2つのモードの根本的な違いは、インライン粘度モニタリングバッチ生産においては、リアルタイムの粘度データが、手作業による介入や工程変動によって生じるばらつきを補正するために不可欠であり、オペレーターが経験だけに頼るのではなく、データに基づいた調整を行うことを可能にする。Inライン粘度モニタリングは、事後的な品質チェックを、能動的でリアルタイムな最適化プロセスへと根本的に変革します。
1.3 粘度の重要な役割
粘度とは、流体の流れに対する抵抗、すなわち内部摩擦の度合いを示す指標です。液状エポキシ樹脂の場合、粘度は単なる物理的パラメータではなく、重合反応の進行、分子量、架橋度、そして最終製品の性能に直接的に結びつく重要な指標となります。
合成反応中、エポキシ樹脂の粘度粘度は分子鎖の成長と架橋プロセスを直接反映します。初期段階では、温度上昇に伴い分子運動エネルギーが増加するため、エポキシ樹脂の粘度は低下します。しかし、重合反応が始まり、三次元架橋ネットワークが形成されると、材料が完全に硬化するまで粘度は劇的に上昇します。粘度を継続的に監視することで、エンジニアは反応の進行状況を効果的に追跡し、反応終点を正確に判断できます。これにより、反応器内で材料が固化してコストと時間のかかる手作業による除去が必要になるのを防ぐだけでなく、最終製品が目標とする分子量と性能仕様を満たすことも保証されます。
さらに、粘度は下流工程の用途や加工性に直接的な影響を与えます。例えば、コーティング、接着剤、ポッティングなどの用途では、粘度によって樹脂のレオロジー特性、展延性、および閉じ込められた気泡を放出する能力が決まります。低粘度樹脂は気泡の除去が容易で、微細な隙間を埋めることができるため、深注用途に適しています。一方、高粘度樹脂は垂れにくく、液だれしにくい性質を持つため、垂直面やシーリング用途に最適です。
したがって、粘度測定はエポキシ樹脂製造工程全体に関する基礎的な知見を提供する。リアルタイムかつ高精度な粘度モニタリングを実施することで、製造工程全体をリアルタイムで診断・最適化することが可能となる。
2. 粘度モニタリング技術:比較分析
2.1 インライン粘度計の動作原理
2.1.1 振動式粘度計
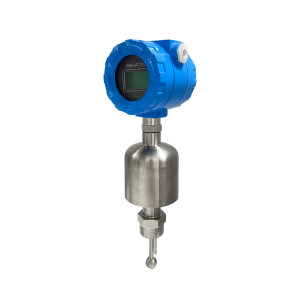
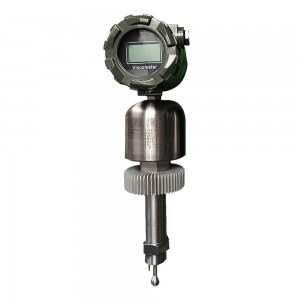
振動式粘度計堅牢な設計と動作原理により、インラインプロセス監視において有力な選択肢となっています。この技術の中核は、流体中で振動する固体センサ素子です。センサが流体中を移動する際に、流体の粘性抵抗によってエネルギーが失われます。このエネルギー損失を正確に測定することで、システムは測定値を流体の粘度と関連付けます。
振動式粘度計の主な利点は、高せん断動作であることであり、これにより測定値は一般的にパイプサイズ、流量、または外部振動の影響を受けにくく、再現性と信頼性の高い測定が保証されます。ただし、エポキシ樹脂などの非ニュートン流体の場合、粘度はせん断速度によって変化することに注意することが重要です。したがって、振動式粘度計の高せん断動作では、回転式粘度計やフローカップなどの低せん断実験室用粘度計で測定された粘度とは異なる粘度が得られる可能性があります。この違いは不正確さを意味するものではなく、むしろ、異なる条件下での流体の真のレオロジー挙動を反映しています。インライン粘度計の主な価値は、相対変化粘度に関して、単に実験室での試験結果の絶対値に一致させるためではない。
2.1.2 回転式粘度計
回転式粘度計は、流体中のスピンドルまたはボブを回転させるのに必要なトルクを測定することで粘度を測定します。この技術は、実験室および産業現場の両方で広く使用されています。回転式粘度計の特長は、回転速度を調整することで様々なせん断速度における粘度を測定できることです。これは、多くのエポキシ樹脂配合物のように、粘度が一定ではなく、加えられるせん断応力によって変化する非ニュートン流体にとって特に重要です。
2.1.3 毛細管粘度計
毛細管粘度計は、重力または外部圧力の影響下で、既知の直径の管を流体が流れるのにかかる時間を計測することで粘度を測定します。この方法は非常に高精度で国際規格に準拠しているため、特に透明なニュートン流体の品質管理ラボでは欠かせない測定法となっています。しかし、この方法は厳密な温度管理と頻繁な洗浄が必要となるため、扱いにくいという欠点があります。また、オフライン方式であるため、生産環境におけるリアルタイムの連続プロセス監視には適していません。
2.1.4 新興技術
主流の方法以外にも、特殊な用途向けに様々な技術が研究されている。例えば、超音波センサーは、高温下でのポリマー粘度のリアルタイムモニタリングに用いられている。さらに、圧電抵抗センサーは、エポキシ樹脂の架橋および硬化を非侵襲的にその場でモニタリングするために研究されている。
2.2 粘度計技術の比較
以下の表は、主要なインライン粘度計技術の比較分析を示しており、エポキシ樹脂製造における特定のプロセス要件に基づいて、エンジニアが情報に基づいた意思決定を行うのに役立ちます。
表1:インライン粘度計技術の比較
| 特徴 | 振動式粘度計 | 回転式粘度計 | 毛細管粘度計 |
| 動作原理 | 振動するプローブからのエネルギー散逸を測定する | スピンドルを回転させるのに必要なトルクを測定する | 毛細管を液体が流れるのにかかる時間を測定する。 |
| 粘度範囲 | 低粘度から高粘度まで幅広い範囲 | 幅広い範囲に対応、スピンドルまたは速度の変更が必要 | 特定の粘度範囲に適しています。サンプルに基づいてチューブを選択する必要があります。 |
| せん断速度 | 高せん断速度 | 可変せん断速度により、レオロジー挙動を分析できる。 | 低せん断速度、主にニュートン流体の場合 |
| 流量に対する感度 | 感度が低く、あらゆる流量で使用可能 | 敏感で、一定の条件または静的な条件を必要とする | 高感度、主にオフライン測定向け |
| 設置およびメンテナンス | 柔軟性があり、設置が簡単で、メンテナンスも最小限で済みます。 | 比較的複雑。スピンドルを完全に水に浸す必要がある。定期的な清掃が必要になる場合がある。 | 扱いにくく、オフラインの実験室で使用される。厳格な洗浄手順が必要。 |
| 耐久性 | 頑丈で、過酷な産業環境に適しています。 | 中程度。スピンドルとベアリングは摩耗する可能性があります。 | 壊れやすく、通常はガラス製 |
| 代表的な用途 | インラインプロセスモニタリング、反応終点検出 | 実験室における品質管理、非ニュートン流体のレオロジー分析 | オフライン品質管理、標準認証試験 |
3. 戦略的な展開と最適化
3.1 主要測定ポイントの特定
インライン粘度モニタリングの有用性を最大限に高めるには、生産フローの中で最も価値のあるプロセス情報が得られる重要なポイントを選択することが重要です。
原子炉内または原子炉出口にて:重合段階において、粘度は分子量増加と反応進行を最も直接的に示す指標です。反応器内部または出口にインライン粘度計を設置することで、リアルタイムでの終点検出が可能になります。これにより、バッチ品質の一貫性が確保されるだけでなく、暴走反応を防ぎ、容器内で樹脂が固化することによる高額なダウンタイムを回避することができます。
後処理および精製段階:合成後、エポキシ樹脂は洗浄、分離、脱水工程を経る。蒸留塔などの各工程の出口における粘度測定は、重要な品質管理チェックポイントとなる。
混合後および硬化工程:二液性エポキシ樹脂の場合、最終混合物の粘度を監視することが非常に重要です。この段階でインライン監視を行うことで、樹脂がポッティングや鋳造などの特定の用途に適した流動特性を備えていることを確認し、気泡の混入を防ぎ、金型への完全な充填を確保することができます。
3.2 粘度計の選定方法
適切なインライン粘度計を選択することは、材料特性とプロセス環境要因の両方を慎重に評価する必要がある、体系的な決定です。
- 材料特性:
粘度範囲とレオロジー特性:まず、測定点におけるエポキシ樹脂の予想粘度範囲を決定します。振動式粘度計は一般的に幅広い粘度範囲に適しています。流体のレオロジー特性(例えば、非ニュートン流体である場合)が問題となる場合は、せん断依存性挙動を調べるために回転式粘度計の方が適しているかもしれません。
腐食性および不純物:エポキシ樹脂の製造に使用される化学物質や副産物は腐食性を持つ場合があります。さらに、樹脂には充填剤や気泡が含まれている可能性もあります。振動式粘度計は、その堅牢な設計と不純物に対する耐性から、このような条件下での測定に最適です。
プロセス環境:
温度と圧力:粘度は温度変化に非常に敏感で、1℃の変化でも粘度が最大10%も変化する可能性があります。選定する粘度計は、高精度な温度制御環境下で信頼性の高い安定した測定値を提供できるものでなければなりません。また、センサーはプロセス特有の圧力条件にも耐えられる必要があります。
流れの力学:センサーは、流体の流れが均一で、停滞域がない場所に設置する必要があります。
3.3 物理的な設置と配置
インライン粘度計のデータの精度と信頼性を確保するには、適切な設置が不可欠です。
設置位置:センサーは、検出素子が常に流体中に完全に浸漬される位置に設置してください。気泡が溜まりやすく測定を妨げる可能性があるため、パイプラインの高い位置への設置は避けてください。
流体力学:センサーの設置場所は、流体がセンサー周辺を常に流れるように、流れが滞留する場所を避ける必要があります。大口径のパイプの場合は、プローブが流れの中心に到達し、境界層の影響を最小限に抑えるために、長い挿入プローブを備えた粘度計、またはT字型に取り付ける構成が必要になる場合があります。
取り付け用アクセサリー:フランジ、ねじ、異径T字管など、さまざまな取り付けアクセサリが用意されており、多様なプロセス容器や配管への適切かつ確実な設置が可能です。非アクティブ延長部を使用することで、加熱ジャケットや配管の曲がり部を跨ぐことができ、センサーのアクティブチップを流体流中に配置し、デッドボリュームを最小限に抑えることができます。

4・閉ループ制御とインテリジェント診断
41. モニタリングから自動化へ:閉ループ制御システム
インライン粘度モニタリングの究極の目的は、自動化と最適化の基盤を提供することです。閉ループ制御システムは、測定された粘度値を目標設定値と継続的に比較し、プロセス変数を自動的に調整して偏差を排除します。
PID制御:最も一般的で広く用いられている閉ループ制御方式は、PID(比例積分微分)制御です。PIDコントローラは、現在の誤差、過去の誤差の累積値、および誤差の変化率に基づいて、制御出力(例えば、反応器温度や触媒添加速度)を計算し、調整します。この方式は、粘度値に影響を与える主要な変数が温度であるため、粘度制御に非常に効果的です。
高度な制御:エポキシ重合のような複雑で非線形な反応プロセスにおいては、モデル予測制御(MPC)などの高度な制御戦略がより洗練された解決策を提供する。MPCは数学モデルを用いてプロセスの将来の挙動を予測し、複数のプロセス変数と制約条件を同時に満たすように制御入力を最適化することで、収率とエネルギー消費のより効率的な制御を実現する。
42.プラントシステムへの粘度データの統合
閉ループ制御を実現するには、インライン粘度計を既存のプラント制御システムアーキテクチャにシームレスに統合する必要がある。
システムアーキテクチャ:一般的な統合構成では、粘度計をプログラマブルロジックコントローラ(PLC)または分散制御システム(DCS)に接続し、データの可視化と管理はSCADA(監視制御およびデータ収集)システムによって行われます。このアーキテクチャにより、リアルタイムで安定した安全なデータフローが確保され、オペレーターは直感的なユーザーインターフェースを利用できます。
通信プロトコル:産業用通信プロトコルは、異なるメーカーの機器間の相互運用性を確保するために不可欠である。
インライン粘度計を活用した、適切に設計されたインライン粘度モニタリングシステムを構築することで、問題発生後の事後対応型から、リスクを未然に防ぐ事前対応型へと転換できます。今すぐお問い合わせください!
投稿日時:2025年9月18日


