

ポリウレタン(PU)コーティング剤および接着剤の製造は、繊細な化学反応によって制御される複雑な多段階プロセスです。これらの材料に対する需要はあらゆる産業で増加し続けていますが、その製造には、製品の品質、生産効率、そして全体的な収益性に直接影響を与える一連の重要な課題が存在します。これらの基礎的な問題を徹底的に理解することは、改善のための戦略的かつ実践的なロードマップを策定する上で不可欠です。
1.1. 固有の化学的複雑性と変動性:速硬化の課題
ポリウレタンの製造は、ポリオールとイソシアネートの付加重合反応であり、多くの場合、反応速度が速く、発熱量が非常に大きい。この反応の速度と発生する熱量のため、精密な制御は極めて困難である。さらに、温度、湿度、触媒の存在といった外部要因に対する反応の感受性も、この複雑さを一層高めている。これらの環境条件や原料投入量のわずかな変動でも、最終製品の硬化時間や物理的性能など、特性に大きなばらつきが生じる可能性がある。
この文脈における根本的な課題は、多くの速硬化型ポリウレタン(PU)システムの「ポットライフの短さ」です。ガス発生とPU架橋の時間スケールは、従来の特性評価方法と互換性がないほど短い場合が多いのです。これは、工学的にも経済的にも重要な問題です。反応器からサンプルを採取し、分析のために研究所に輸送するという従来の品質管理(QC)手順には、本質的に欠陥があります。実験室での滴定プロセスは時間がかかり、さらに重要なことに、サンプルは反応器から取り出されて周囲環境に曝された瞬間に化学的性質が変化し始めます。この遅延のため、実験室での結果はすでに製造されたバッチの事後分析となります。データは介入するには遅すぎるため、実用的ではないだけでなく、製造容器内の材料の状態を反映していないため、不正確である可能性もあります。従来の遅延型品質管理とPU化学の急速な反応速度との根本的な不適合こそが、高度なモニタリングとモデリングによって解決しなければならない主要な問題なのです。
1.2. バッチ間のばらつきと欠陥発生の根本原因
バッチ間のばらつきや欠陥の発生は、偶然に起こるものではなく、重要なプロセスパラメータの制御精度が不足していることの直接的な結果です。最終製品は、成分比、混合方法、およびプロセス全体の温度プロファイルに非常に敏感です。例えば、不適切な混合は、充填剤や硬化剤の不均一な分散を引き起こし、最終製品内部に「内部応力」や欠陥を生じさせる可能性があります。
原料投入の精度、特にイソシアネート(NCO)基とヒドロキシル(OH)基のモル比は、品質の一貫性を維持する上で極めて重要です。このNCO/OH比は最終製品の特性を直接決定する要素であり、この比が増加すると、引張強度、弾性率、硬度といった主要な物理的特性も向上します。また、この比は材料の粘度や硬化挙動にも影響を与えます。加熱プロファイルなどの他の重要なプロセス条件も同様に重要です。加熱が不十分または不均一だと、硬化が不均一になり、局所的な収縮が生じる可能性があります。また、揮発性成分が蒸発して気泡や欠陥が発生することもあります。
欠陥の根本原因を詳細に分析すると、正確な診断には単一のセンサーやパラメータだけでは不十分な場合が多いことがわかります。「ゲル化しない、または硬化しない」といった問題は、混合比率の誤り、加熱不足、または混合不良が原因である可能性があります。これらの原因はしばしば相互に関連しています。例えば、温度が低すぎると硬化プロセスが遅くなり、材料比率の問題と誤って診断される可能性があります。根本原因を真に理解し対処するには、複数のパラメータを同時に測定する必要があります。そのためには、さまざまなソースからのリアルタイムデータを相関させ、結果として生じる症状から真の原因を特定できる包括的なセンサー群が必要となります。これは、従来の単一点監視では対応できない作業です。
1.3. 非効率性の経済的および環境的影響
ポリウレタン製造における技術的な課題は、経済的および環境的に直接的かつ重大な影響を及ぼす。ポリオールやイソシアネートなどの高品質な原材料は高価であり、サプライチェーンの断絶、原油への依存、世界的な需要変動などにより価格が変動する。製品バッチが品質仕様を満たさない場合、廃棄された原材料は直接的な経済的損失となり、これらの高コストをさらに悪化させる。また、プロセスの逸脱をトラブルシューティングして修正する必要が生じることで発生する予期せぬ操業停止も、大きな経済的負担となる。
環境面では、従来の製造方法に内在する非効率性と無駄が大きな懸念事項となっています。従来のポリウレタンコーティングの多くは溶剤系であり、揮発性有機化合物(VOC)の排出を通じて大気汚染の一因となっています。業界では水性および低VOCの代替品の採用が進んでいますが、これらは高性能用途において溶剤系製品と同等の性能を発揮できない場合が少なくありません。さらに、従来のポリウレタン製造に使用される原材料は石油由来であり、再生不可能で生分解性もありません。不良品として廃棄された製品は、最大200年かけて分解される過程で有害な化学物質を環境中に放出する可能性があります。
こうした経済的要因と環境的要因の融合は、デジタル化を推進する強力なビジネスケースを生み出します。本レポートで提案されているソリューションを導入することで、企業はコスト削減、収益性向上、そして持続可能性の強化を同時に実現できます。バッチ間の不整合という技術的な問題を直接的に解決することで、財務面および環境面の問題も軽減され、技術的なアップグレードが戦略的なビジネス上の必須事項へと変わります。
ポリウレタン中の遊離イソシアネート含有量のインラインモニタリング
II. 高度なリアルタイム監視技術
ポリウレタン製造における固有の課題を克服するには、従来のラボベースの試験からリアルタイムのインラインモニタリングへの移行が不可欠です。この新しいパラダイムは、重要なプロセスパラメータに関する継続的かつ実用的なデータを提供する、一連の高度なセンサー技術に基づいています。
2.1. インラインレオロジーモニタリング
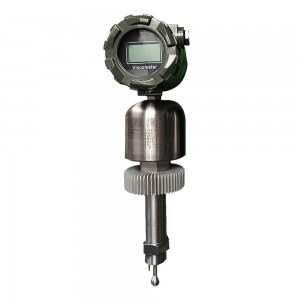
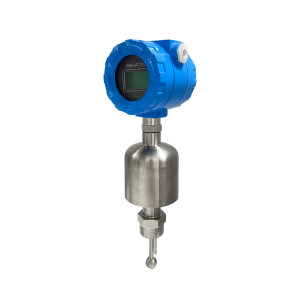
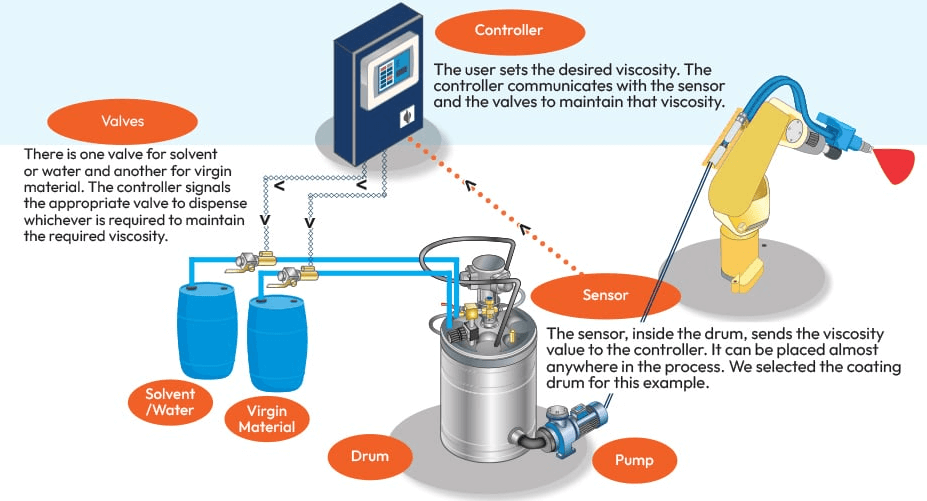
粘度や密度といったレオロジー特性は、ポリウレタン反応の成功に不可欠です。これらは単なる物理的特性ではなく、重合および架橋プロセスを直接示す指標となります。これらの特性は、インライン式プロセス粘度計および密度計を用いてリアルタイムでモニタリングされます。
次のような機器Lonn会ったerPolyメルVイスオメットerそしてVisコージーありがとうプロcessorこれらの装置は、パイプラインや反応器に直接挿入できるように設計されており、流体の粘度、密度、温度を連続的に測定できます。これらの装置は、振動フォーク技術などの原理に基づいて動作し、堅牢で可動部品がなく、外部の振動や流量変動の影響を受けません。この機能により、重合プロセスを非破壊的かつリアルタイムで追跡できます。例えば、NCO/OHモル比と極性結合の形成は粘度に直接影響するため、粘度は反応の進行状況を示す信頼できる指標となります。粘度が規定の範囲内に維持されるようにすることで、製造チームは反応が意図どおりに進行していることを確認し、目標とする分子量と架橋度を達成するために鎖延長剤の添加を制御できます。この厳密なリアルタイム制御により、規格外のバッチの製造を防ぎ、製品の品質が向上し、廃棄物が削減されます。
2.2. 化学組成の分光分析
レオロジー特性は材料の物理的状態を示すが、リアルタイム分光分析近赤外(NIR)分光法は、イソシアネート(%NCO)とヒドロキシル基の濃度を定量化することで、中心反応を継続的にモニタリングする優れた方法です。
この方法は、時間がかかり、適切な廃棄が必要な化学物質を使用する従来の実験室滴定に比べて、大きな進歩と言えます。リアルタイムNIRシステムは、単一のアナライザーから複数のプロセスポイントを監視できるため、効率と安全性の面で大きな利点があります。NCO/OH比は単なるプロセス変数ではなく、引張強度、弾性率、硬度など、最終製品の特性を直接決定する要素です。NIRセンサーは、この重要な比率に関するリアルタイムデータを継続的に提供することで、材料供給速度を事前に調整することを可能にします。これにより、制御プロセスは、欠陥発生後の事後対応型から、設計段階から品質を確保する事前対応型へと変化し、反応全体を通して正確なNCO/OH比を維持することで、高品質な結果を保証します。
2.3. 硬化状態モニタリングのための誘電率分析(DEA)
誘電率分析(DEA)、別名誘電熱分析(DETA)は、最終製品の品質に不可欠な「目に見えない成形内硬化」を監視するための強力な技術です。正弦波電圧を印加し、電荷キャリア(イオンと双極子)の移動度の変化を測定することで、材料の粘度と硬化状態の変化を直接的に測定します。材料が硬化するにつれて粘度は劇的に増加し、これらの電荷キャリアの移動度は減少するため、硬化の進行状況を直接的かつ定量的に把握することができます。
DEAは、高速硬化システムであっても、ゲル化点と硬化プロセスの終了を正確に判定できます。他の技術を補完する、より詳細な情報を提供します。インライン粘度計が材料全体のバルク粘度を測定するのに対し、DEAセンサーは架橋反応の化学レベルでの進行状況に関する情報を提供します。インライン粘度計(測定する結果治療の)とDEAセンサー(進行状況(治療の)包括的な二段階のプロセスビューを提供し、非常に精密な制御と診断を可能にします。DEAは、さまざまな添加剤や充填剤の有効性を監視するためにも使用できます。
これらの技術を比較すると、それらが互いに補完的な性質を持っていることが分かります。単一のセンサーでは、複雑なポリウレタン反応の全体像を把握することはできません。包括的なソリューションを実現するには、複数のセンサーを統合して、さまざまな物理的および化学的特性を同時に監視する必要があります。
| 監視対象パラメータ | 技術原則 | 主な使用事例 |
| 粘度、温度 | 振動フォーク式粘度計 | 原材料の品質管理、リアルタイム反応モニタリング、終点検出。 |
| %NCO、水酸基価 | 近赤外(NIR)分光法 | リアルタイムでの化学組成モニタリング、供給比率制御、触媒最適化。 |
| 硬化状態、ゲル化点 | 誘電率分析(DEA) | 成形内硬化モニタリング、ゲル化時間検証、添加剤有効性分析。 |
表2.1:PU製造における先進的なインラインモニタリング技術の比較
III.定量的予測モデリングフレームワーク
高度な監視技術から得られる豊富なデータストリームはデジタル化の前提条件ですが、その真価は定量的な予測モデルの構築に活用されたときに発揮されます。これらのモデルは生データを実用的な洞察へと変換し、プロセスのより深い理解と、積極的な最適化への転換を可能にします。
3.1. 化学レオロジーおよび硬化速度論モデリング
センサーデータを収集するだけでは、真のプロセス制御を実現するには不十分です。収集したデータは、化学反応の根本的な挙動を説明するモデルの構築に活用する必要があります。化学レオロジーモデルや硬化速度論モデルは、化学変化と粘度の上昇やゲル化時間といった物理的変化を結びつけます。これらのモデルは、現象の過渡的な性質により従来の分析が困難な、高速硬化システムにおいて特に有効です。5
等変換法(モデルフリーアプローチとも呼ばれる)は、非等温データに適用することで、速硬化性樹脂の反応速度を予測できます。このようなモデルは、熱化学レオロジー解析を高度に統合したものであり、温度、化学組成、および材料の流動特性の相互作用を考慮しています。反応全体を数学的に表現することで、これらのモデルは単なるモニタリングを超え、真のプロセス理解をもたらします。特定の温度プロファイルにおける粘度の時間変化や、触媒の変化が反応速度に及ぼす影響を予測できるため、制御と最適化のための高度なツールとなります。
3.2. ケモメトリクス分析と多変量回帰
ポリウレタンの製造は、複数の要因が相互に作用して最終製品の品質を決定する多変量プロセスです。従来の単一要因実験では時間がかかり、変数間の複雑な非線形関係を捉えることができません。部分最小二乗法(PLS)回帰や応答曲面法(RSM)などのケモメトリクス手法は、この課題に対処するために開発されました。
部分最小二乗法(PLS)回帰は、リアルタイム近赤外分光計などで生成されるような、大規模で相関性の高いデータセットの分析に適した手法です。PLSは、相互に関連する多数の変数を少数の抽出因子に絞り込むことで問題を簡素化するため、予測分析に非常に適しています。ポリウレタン製造においては、PLSを用いることで、製造工程上の問題点を診断し、製品内部における品質変数の空間的な変動を明らかにすることができます。
応答曲面法(RSM)は、実験条件のモデリングと最適化に特化した強力な数学的・統計的手法です。RSMを用いることで、NCO/OH比、鎖伸長係数、硬化温度など、複数の要因が引張強度などの目的とする応答変数に及ぼす複合的な影響を分析できます。RSMは、実験点を重要な領域に戦略的に配置することで、要因間の非線形関係や相互作用効果を正確に把握できます。ある研究では、この手法の有効性が実証されており、モデルが最終特性をわずか2.2%という驚異的な精度誤差で予測し、この手法の有効性を強く裏付けています。品質指標の「応答曲面」全体をマッピングできるため、エンジニアはすべての要因の最適な組み合わせを同時に特定でき、より優れたソリューションを実現できます。
3.3. 生産プロセスのデジタルツイン
デジタルツインとは、物理的な資産、システム、またはプロセスの動的な仮想レプリカです。化学製造においては、このレプリカはIoTセンサーからのリアルタイムデータと予測モデルによって駆動されます。これは、生産ラインの生きた高精度シミュレーションとして機能します。デジタルツインの真の価値は、リスクの低い環境で、重要な最適化を実行できる点にあります。
ポリウレタンの製造は、高価な原材料と高いエネルギー消費のため、コストのかかるプロセスです。そのため、プロセスを最適化するための物理的な実験を行うことは、リスクが高く、コストもかさみます。デジタルツインは、原材料や製造時間を消費することなく、仮想モデル上で何千もの「もしも」のシナリオを実行できるため、この課題に直接的に対処できます。この機能により、新配合の市場投入までの時間が短縮されるだけでなく、プロセス最適化のコストとリスクも大幅に削減されます。さらに、デジタルツインは、既存のインフラストラクチャからのリアルタイムデータを統合することで、新しいデジタル技術と古いレガシーシステムとの間のギャップを埋め、大規模な改修を必要とせずに統一されたデジタル環境を提供できます。
IV. プロセス制御および異常検知のためのAI/機械学習
予測モデルはデータを理解へと変換するが、人工知能(AI)と機械学習(ML)はさらに一歩進んで、理解を自律的な行動とインテリジェントな制御へと変換する。
4.1. 異常および故障検出システム
従来のプロセス制御システムは、アラームをトリガーするために静的でハードコードされたしきい値に依存しています。このアプローチは、許容範囲内にとどまる緩やかな逸脱を検出できなかったり、オペレーターの感度を低下させるような不要なアラームを生成したりする可能性があるため、エラーが発生しやすいという欠点があります。AIによる異常検知は、大きなパラダイムシフトをもたらします。これらのシステムは、過去のデータに基づいてトレーニングされ、プロセスの正常な動作パターンを学習します。そして、パラメータがまだ静的なしきい値を超えていない場合でも、学習したパターンからの逸脱を自動的に識別してフラグを立てることができます。
例えば、一定期間にわたって粘度が徐々に、しかし着実に上昇し、許容範囲内であっても、従来のシステムでは見逃してしまうような問題の兆候である可能性があります。AI異常検知システムはこれを異常なパターンとして認識し、早期警告を発することで、チームが不良品の発生を防ぐための予防措置を講じることを可能にします。この機能は、望ましい仕様からの逸脱を検出し、不良品のリスクを低減し、コンプライアンスを確保することで、品質管理を大幅に強化します。
4.2. 重要資産の予知保全
計画外のダウンタイムは、工業製造業において最も大きなコストの一つです。従来の保守戦略は、事後対応型(「故障してから修理する」)か、時間ベース型(例えば、ポンプの状態に関係なく6ヶ月ごとに交換する)のいずれかです。機械学習モデルを活用した予測保守は、これよりもはるかに優れた代替手段となります。
センサー(振動、温度、圧力など)からのリアルタイムデータを継続的に分析することで、これらのモデルは機器の劣化の初期兆候を特定し、潜在的な故障を予測できます。このシステムは「故障までの時間予測」を提供するため、チームは計画的なシャットダウン中に数週間、あるいは数か月前から修理を計画できます。これにより、予期せぬ故障による高額なダウンタイムを回避し、人員、部品、物流の計画をより適切に行うことができます。このアプローチの投資収益率(ROI)は大きく、事例研究で十分に実証されています。例えば、ある製油所は予防的な検査プログラムを導入することで3倍のROIを達成し、ある石油・ガス会社は機器の異常を検出する早期警告システムによって数百万ドルを節約しました。こうした具体的な経済的メリットは、事後対応型メンテナンスから予測型メンテナンスへの移行を正当化するものです。
4.3. 予測的品質管理
予測型品質管理は、品質保証の役割を、製造後のチェックから、積極的な工程内機能へと根本的に変革します。硬度や引張強度などの特性について最終製品の検査を待つのではなく、機械学習モデルはすべてのセンサーからのリアルタイムのプロセスデータを継続的に分析し、最終的な品質特性がどうなるかを高い確度で予測できます。
予測品質モデルは、原材料の品質、プロセスパラメータ、環境条件間の複雑な相互作用を特定し、望ましい結果を得るための最適な生産設定を決定できます。モデルが最終製品が規格外(例えば、柔らかすぎる)になると予測した場合、オペレーターに警告を発したり、プロセスパラメータ(例えば、触媒供給速度)を自動的に調整して、リアルタイムで偏差を修正したりすることも可能です。この機能は、欠陥が発生する前に防止するだけでなく、特性の予測を迅速化し、データ内の潜在的なパターンを特定することで、研究開発を加速させます。このアプローチは、歩留まりを最大化し、操業効率を向上させようとする製造業者にとって、戦略的に不可欠です。
V. 技術実装ロードマップ
これらの高度なソリューションを導入するには、データ統合と既存インフラストラクチャの複雑さに対処する、構造化された段階的なアプローチが必要です。リスクを軽減し、早期の投資対効果(ROI)を実証するためには、明確に定義されたロードマップが不可欠です。
5.1. デジタル変革への段階的アプローチ
デジタル変革を成功させるには、全面的なシステム刷新から始めるべきではありません。初期投資コストが高く、新しいシステムを統合する複雑さも大きいため、特に中小企業にとっては大きな障壁となります。より効果的なアプローチは、単一のパイロット生産ラインで概念実証(PoC)を実施することから始める段階的な導入です。この低リスクで小規模なプロジェクトにより、企業は新しいセンサーやソフトウェアと既存のインフラストラクチャとの相互運用性をテストし、より広範な展開に踏み切る前にパフォーマンスを評価することができます。この初期段階での成功から得られる定量化された投資対効果(ROI)は、より広範な導入に向けた説得力のあるビジネスケースを構築するために活用できます。このアプローチは、相互運用性、リアルタイム機能、モジュール性を重視するインダストリー4.0の中核原則に合致しています。
5.2. データ管理および統合アーキテクチャ
堅牢なデータインフラストラクチャは、あらゆる予測ソリューションおよびAI駆動型ソリューションの基盤となります。データアーキテクチャは、スマートファクトリーによって生成される膨大な量と多様な種類のデータを処理できる能力を備えている必要があります。これは通常、データヒストリアンとデータレイクを含む階層型アプローチを採用することで実現されます。
データヒストリアン:データヒストリアンとは、産業プロセスから得られる膨大な量の時系列データを収集、保存、管理するために設計された専用データベースです。これは、あらゆる温度変動、圧力測定値、流量を正確なタイムスタンプとともに記録する、綿密に整理されたデジタルアーカイブとして機能します。データヒストリアンは、プロセスセンサーから得られる大量の連続データストリームを処理するための最適なツールであり、高度な分析のための「理想的な燃料」となります。
データレイク:データレイクは、生データをネイティブ形式で保持する中央リポジトリであり、構造化時系列データ、高品質カメラからの非構造化画像、マシンログなど、多様なデータタイプに対応できます。データレイクは、企業全体から収集される膨大な量の多様なデータを処理するように設計されており、より包括的なエンドツーエンドのビューを実現します。データレイクを効果的に導入するには、コアプロセスデータ用のデータヒストリアンと、根本原因分析や非センサーデータとの相関分析といった複雑な分析を可能にする、より広範で包括的なビューを提供するデータレイクの両方が必要です。
データ統合のための論理的な階層型アーキテクチャは次のようになります。
| 層 | 成分 | 関数 | データ型 |
| 角 | IoTセンサー、ゲートウェイ、PLC | リアルタイムデータ取得とローカル処理 | 時系列、バイナリ、離散 |
| データ基盤 | データヒストリアン | 高性能でタイムスタンプ付きのプロセスデータストレージ | 構造化時系列 |
| 中央リポジトリ | データレイク | すべてのデータソースを一元管理できる、拡張性の高いリポジトリ | 構造化、半構造化、非構造化 |
| 分析とAI | 分析プラットフォーム | 予測モデル、機械学習、ビジネスインテリジェンスを実行します。 | すべてのデータ型 |
表5.1:主要なデータ統合および管理コンポーネント
5.3. レガシーシステム統合における課題への対応
多くの化学プラントは、10年以上前の運用技術(OT)システムに依然として依存しており、これらのシステムは現代の標準規格と互換性のない独自のプロトコルを使用している場合が多い。分散制御システム(DCS)やプログラマブルロジックコントローラ(PLC)といった旧式システムの置き換えは、数百万ドル規模のプロジェクトであり、生産の大幅な停止を引き起こす可能性がある。より実用的で費用対効果の高い解決策は、IoTゲートウェイとAPIを橋渡しとして利用することである。
IoTゲートウェイは仲介役として機能し、新しいIoTセンサーからのデータを、既存のシステムが理解できる形式に変換します。これにより、企業は大規模なシステム改修を行うことなく高度な監視システムを導入でき、コスト面での障壁を直接解消し、提案されたソリューションをより利用しやすくすることができます。さらに、エッジコンピューティング(データ発生源で直接データを処理する方式)を導入することで、ネットワーク帯域幅を削減し、リアルタイム応答性を向上させることができます。
5.4. オンプレミス型アーキテクチャとクラウド型アーキテクチャの選択
データおよび分析プラットフォームをどこにホストするかという決定は、コスト、セキュリティ、拡張性に大きな影響を与える重要なものです。単純な「どちらか一方」を選ぶのではなく、具体的なユースケースを慎重に分析した上で決定する必要があります。
| 基準 | オンプレミス | 雲 |
| コントロール | ハードウェア、ソフトウェア、セキュリティを完全に制御可能。規制の厳しい業界に最適です。 | 直接的な管理を減らし、責任を共有するモデルを採用する。 |
| 料金 | 高額な初期ハードウェア費用、減価償却費、およびメンテナンス費用は会社の責任となります。 | 利用した分だけ支払う「従量課金制」モデルで、初期費用を抑えましょう。 |
| 拡張性 | 拡張性に限界があり、規模拡大には手動でのプロビジョニングと設備投資が必要となる。 | 非常に高い拡張性と柔軟性を備え、動的にスケールアップおよびスケールダウンが可能です。 |
| 遅延 | データが物理的に発生源に近いため、低遅延です。 | 一部のリアルタイム制御ワークロードでは、過剰な遅延が発生する可能性があります。 |
| 革新 | 新技術へのアクセスが遅く、ソフトウェアとハードウェアのアップデートを手動で行う必要がある。 | AIや機械学習などの革新技術により、機能セットが急速に拡大しています。 |
| 安全 | 企業は、すべてのセキュリティ対策について単独で責任を負います。 | セキュリティ対策を多く担うプロバイダーと責任を共有する。 |
表5.2:クラウドとオンプレミスの意思決定マトリックス
成功するデジタル戦略では、多くの場合、ハイブリッドモデルが採用されます。ミッションクリティカルな低遅延制御ループや高度に機密性の高い製剤データは、最大限のセキュリティと制御を確保するためにオンプレミスで管理できます。同時に、クラウドベースのプラットフォームを集中型データレイクとして使用することで、長期的な履歴分析、外部パートナーとの共同研究、最先端のAIおよび機械学習ツールへのアクセスが可能になります。
VI. 実践的な最適化と診断マニュアル
高度な監視とモデリングの真価は、生産管理者やエンジニアが活用できる実用的なツールを作成する際に発揮されます。これらのツールは意思決定プロセスを自動化・強化し、事後対応型のトラブルシューティングから、モデルに基づいた事前対応型の制御へと移行することを可能にします。
6.1. モデル駆動型診断フレームワーク
従来の製造環境では、不具合のトラブルシューティングは、作業員の経験と試行錯誤に頼る、時間のかかる手作業のプロセスでした。モデル駆動型診断フレームワークは、リアルタイムデータとモデル出力を使用して問題の最も可能性の高い根本原因を即座に特定することで、このプロセスを自動化します。
このフレームワークは、意思決定ツリーまたは論理フローチャートとして機能します。欠陥の兆候(例えば、インライン粘度計からの異常な粘度測定値)が検出されると、システムは自動的にこの兆候を他のセンサー(例えば、温度、NCO/OH比)からのデータや予測モデル(例えば、硬度に関するRSMモデル)の出力と関連付けます。その後、システムは潜在的な根本原因の優先順位付けされたリストをオペレーターに提示し、診断時間を数時間から数分に短縮し、より迅速な是正措置を可能にします。このアプローチは、単に欠陥を見つけるだけでなく、根本的な問題を事前に特定して修正することへと移行します。
図6.1:リアルタイムセンサーデータと予測モデルを使用して、オペレーターを特定の根本原因と是正措置へと導くプロセスを示す簡略化されたフローチャート。
このアプローチは、対象者向けのクイックリファレンスガイドとなる診断マトリックスに要約することができる。
| 欠陥/症状 | 関連データストリーム | 考えられる根本原因 |
| 硬度のばらつき | NCO/OH比、温度プロファイル | 材料比率の誤り、温度分布の不均一 |
| 接着不良 | 表面温度、湿度 | 不適切な表面処理、環境中の水分による干渉 |
| 気泡やシミ | 粘度プロファイル、温度 | 揮発性成分、不適切な混合または加熱プロファイル |
| 硬化時間のばらつき | NCO/OH比、温度、触媒供給速度 | 触媒濃度が不適切、温度変動 |
| 構造が弱体化 | ゲル化時間、粘度プロファイル | 熱不足、低温部分における局所的な収縮 |
表6.2:欠陥から洞察への診断マトリックス
6.2. スマートな標準作業手順書(SOP)
従来の標準作業手順書(SOP)は、製造工程の手順を厳密に規定した紙ベースの文書です。これらは業務の標準化とコンプライアンスの確保に不可欠ですが、リアルタイムの工程変動に対応することはできません。「スマートSOP」とは、リアルタイムの工程データと統合された、新しい動的な手順書です。
例えば、従来の混合工程の標準作業手順書(SOP)では、一定の温度と混合時間が指定されている場合があります。一方、スマートSOPは、リアルタイムの温度センサーと粘度センサーに連動しています。センサーが周囲温度の低下を検知した場合、スマートSOPは必要な混合時間や温度を動的に調整して変化を補正し、最終製品の品質を一定に保ちます。これにより、SOPは生きた適応型文書となり、オペレーターが流動的なリアルタイム環境において最適な意思決定を行うのを支援し、ばらつきを最小限に抑え、エラーを減らし、全体的な効率を向上させます。
6.3. 制御ループの最適化
センサーと予測モデルの真価は、プロセスを能動的に制御するシステムに統合されたときに初めて発揮されます。これには、制御ループの調整に関するベストプラクティスを適用し、高度な制御戦略を実装することが含まれます。
制御ループの最適化は、プロセスを深く理解することから始まり、制御目標を定義し、リアルタイムデータを使用してループを調整するという体系的なプロセスです。カスケード制御やフィードフォワード制御などの高度プロセス制御(APC)戦略は、安定性と応答性を向上させるために使用できます。最終的な目標は、データからアクションへのサイクルを閉じることです。インラインNIRセンサーがNCO/OH比のリアルタイムデータを提供し、予測モデルが結果を予測し、制御ループはこの情報を使用してイソシアネート供給ポンプを自動的に調整し、最適な比率を維持して変動を排除します。ループ性能の継続的な監視は、ドリフトを検出し、センサーの問題を特定し、プロセス性能が低下する前に再調整するタイミングを判断するために不可欠です。
VII.事例研究とベストプラクティス
高度なモニタリングと定量的モデリングの利点は、単なる理論上のものにとどまりません。実際の成功事例と定量化可能な投資対効果(ROI)によって実証されています。業界リーダーの経験は、貴重な教訓と、デジタル化を推進する説得力のあるビジネスケースを提供します。
7.1. 業界リーダーから学ぶ教訓
大手化学企業のデジタル化への取り組みは、明確な傾向を示している。成功は、断片的なアプローチではなく、包括的でエンドツーエンドの戦略から生まれるということだ。
デュポン:変動の激しい市場において、強靭なサプライチェーンの必要性を認識し、「もしも」シナリオモデリングのためのカスタマイズされたデジタルプラットフォームを導入しました。これにより、より賢明なビジネス上の意思決定が可能になり、予測機能を強化して1,000種類以上の製品を効果的に流通させることができました。この事例から得られる教訓は、サプライチェーンからオペレーションに至るまで、様々なシステムを中央集約型のプラットフォームに接続することで、バリューチェーン全体を包括的に把握できるということです。
コベストロ:プロジェクトデータの「唯一の信頼できる情報源」を一元化するため、グローバルな企業デジタル化戦略を策定し、スプレッドシートへの依存から脱却しました。この統合的なアプローチにより、従来手作業で行っていたデータ収集と検証にかかる時間を90%削減し、信頼性を大幅に向上させました。また、デジタル化を活用することで、新製品開発の迅速化、製品品質の向上、製造収益性の向上にも成功しました。
SABIC:原材料の品質、プロセスパラメータ、環境条件をデジタル予測ツールに統合した、全社規模のデジタルオペレーションプラットフォームを導入しました。例えば、AIを活用した資産管理ソリューションは、世界中の工場で運用され、重要設備の潜在的な故障を予測し、予防保全を可能にしています。この包括的なアプローチにより、エネルギー効率、資産の信頼性、および運用環境の改善が実現しました。
7.2. 投資対効果と具体的なメリット
これらの技術への投資は、明確かつ大きなリターンをもたらす戦略的な経営判断です。様々な業界の事例研究は、財務面および業務面でのメリットを説得力をもって裏付けています。
予測分析:AVEVAの予測分析ソフトウェアは、24か月以内に最大3,700万ドルの効率化を実現し、定期メンテナンス費用を10%削減、年間メンテナンス時間を3,000時間削減できることが実証されています。ある石油・ガス会社は、クラウド対応の早期警告システムを使用して機器の異常を検出することで、3,300万ドルを節約しました。ある製油所のプログラムは、投資対効果(ROI)を3倍に高め、腐食監視箇所の数を安全に27.4%削減しました。
効率改善:ある特殊化学品メーカーは、操業コストの削減と生産予測性の向上という課題に直面していた。包括的な分析を実施して改善の機会を特定した結果、原材料の単位収率の向上と単位生産量の増加により、2.7対1という大幅な投資収益率(ROI)を達成した。
安全と物流:あるガス工場は、安全監査に繰り返し不合格となった後、自動化によって避難および集合時間を70%短縮することに成功した。SABICのデジタルプラットフォームは、従来4日間かかっていた手作業による文書作成プロセスを自動化し、所要時間をわずか1日に短縮することで、主要なボトルネックを解消し、滞留料金の発生を回避した。
これらの結果は、提案された戦略が抽象的な概念ではなく、収益性、効率性、安全性の向上を実現するための、実証済みで定量化可能な道筋であることを示している。
7.3. 理論的ケーススタディ:NCO/OH比の最適化
この最後のケーススタディは、本レポート全体を通して提示された概念を、単一の首尾一貫した物語として適用することで、PU生産における一般的でコストのかかる問題を解決する方法を示しています。
シナリオ:ポリウレタンコーティング剤メーカーは、最終製品の硬度と硬化時間にバッチごとのばらつきが生じているという問題に直面している。従来のラボ試験では、問題の原因を迅速に特定してバッチを救うことができず、結果として大量の材料が無駄になっている。チームは、NCO/OH比の変動が根本原因であると疑っている。
解決:
リアルタイム監視:チームは、NCO/OH比を継続的に監視するために、供給ラインにリアルタイム近赤外分光センサーを設置した。2このセンサーからのデータはデータヒストリアンにストリーミングされ、この重要なパラメータの継続的かつ正確な記録を提供する。
定量的モデリング:研究チームは、過去の近赤外線(NIR)データを用いて、NCO/OH比と最終製品の硬度および硬化時間との間の正確な関係を確立する応答曲面法(RSM)モデルを開発した。このモデルにより、望ましい特性を実現するための最適な比率を決定し、反応器内でバッチがまだ反応している段階で最終的な品質を予測することが可能になる。
AIを活用した異常検知:近赤外線センサーからのデータストリームに、AIによる異常検知モデルが導入されています。このモデルは、NCO/OH比の正常な動作プロファイルを学習します。学習したパターンからの逸脱(たとえわずかな緩やかな変化であっても)を検出すると、生産チームに早期警告を発します。これにより、従来のラボサンプリングでは問題が検出されない数週間前にアラートを発信することが可能になります。
自動プロセス制御:最終段階は、制御ループを閉じることです。近赤外線センサーからのリアルタイムデータを用いてイソシアネート供給ポンプを自動的に調整する予測制御システムを導入します。これにより人的要因が排除され、反応全体を通してNCO/OH比が最適な値に維持されるため、ばらつきがなくなり、一貫した品質が保証されます。
この包括的なフレームワークを適用することで、製造業者は、受動的で欠陥主導型の生産モデルから、能動的でデータ主導型の生産モデルへと移行し、すべてのバッチが品質基準を満たすことを保証し、無駄を削減し、全体的な収益性を向上させることができます。
投稿日時:2025年9月8日


