

アルミニウム形材の硫酸陽極酸化処理の理解
硫酸陽極酸化処理は、アルミニウム形材の基本的な表面処理であり、耐食性の向上、表面硬度の強化、染色や封止によるアルミニウムのさらなる機能化を可能にするために広く用いられています。この処理は、アルミニウム形材を電解液として硫酸(H₂SO₄)を含む陽極酸化浴に浸漬することによって行われます。外部の直流電源が印加され、アルミニウムが陽極、鉛やアルミニウムなどの材料が陰極として機能します。
電気化学反応と酸化膜形成
硫酸陽極酸化処理では、制御された電気化学的酸化によって酸化アルミニウム(Al₂O₃)層が生成される。陽極では、アルミニウム表面は簡略化された反応式に従って反応する。
2 Al (秒) + 3 H₂O (l) → Al₂O₃ (秒) + 6 H⁺ (aq) + 6 e⁻
これにより、二重構造の酸化膜が形成されます。まず、アルミニウム金属と直接接触する非多孔質の薄いバリア層が形成され、誘電特性と初期の腐食防止効果を発揮します。陽極酸化処理が進むにつれて、より厚く多孔質の酸化膜が外側に向かって形成され、微細に整列した六角形のセルと垂直方向の細孔が特徴となります。これらの細孔は、各細孔の基部で硫酸電解液による酸化膜の局所的な溶解が継続的に起こることで形成され、同時に金属/酸化物界面での酸素発生とイオン移動によって促進される酸化物の成長が継続的に起こることでバランスが取れています。この二重層構造は、染料の効率的な吸収、封止、および陽極酸化処理されたアルミニウムプロファイルの耐久性向上に不可欠です。

アルミニウムの陽極酸化処理 - 金属表面仕上げ
*
陽極酸化浴の化学組成と濃度制御の重要性
アルミニウムの硫酸陽極酸化処理の効率と性能は、陽極酸化浴の化学組成、特に硫酸濃度と溶解アルミニウム濃度に大きく左右されます。これらのパラメータを適切に制御することは、特定の厚さ、硬度、耐食性を備えた、均一で高品質な酸化皮膜を生成するために不可欠です。
陽極酸化浴濃度と酸化膜特性の関係
陽極酸化浴中の硫酸濃度は、酸化アルミニウム膜の厚さを直接決定します。硫酸濃度が低い場合(10重量%未満)、酸化層の成長速度が化学的溶解速度を上回るため、より厚く均一な酸化アルミニウム層が形成されます。酸濃度が一般的なプロセス値(10~20重量%)まで上昇すると、酸の溶解効果がより顕著になるため、酸化膜厚は減少する傾向があり、成長と溶解が平衡状態に達します。20重量%を超えると、化学的溶解が加速し、さらに薄い膜が形成され、場合によっては膜のピットや構造欠陥が生じることもあります。
陽極酸化浴の濃度変化は、酸化皮膜の構造と多孔性にも影響を与える。濃度が低いほど、緻密で細孔が小さく規則的な層が形成され、表面も滑らかになる。これは、高い電気絶縁性とバリア特性を実現する上で重要である。一般的な硫酸濃度では、染料の吸収とさらなるコーティングに必要な標準的な多孔質構造が形成される。しかし、酸濃度が高くなると、細孔が大きく不規則になり、表面粗さが増加するため、皮膜の均一性と機械的強度が損なわれる。
陽極酸化処理の過程で生成される溶解アルミニウムは、時間の経過とともに浴の化学組成を変化させます。アルミニウム濃度の上昇は、酸化膜の成長を阻害し、膜厚を減少させ、細孔構造に影響を与える可能性があります。したがって、プロセスの一貫性を保つためには、溶解アルミニウムの厳密な管理と定期的な除去が不可欠です。
陽極酸化皮膜の硬度と耐食性への影響
陽極酸化皮膜の硬度と耐食性は、浴の化学組成に直接関係しています。最適な硫酸濃度(通常10~20重量%)は、バランスの取れた多孔性と強固で緻密なセル壁を持つ皮膜を形成し、機械的硬度を最大化し、優れた耐食性を提供します。最適濃度を下回る濃度(低すぎる場合も高すぎる場合も)は、皮膜の多孔性の増加、構造の弱化、欠陥率の増加につながり、これらすべてが硬度を低下させ、腐食性媒体や汚染物質が皮膜に浸透することを許し、腐食防止効果を低下させます。
建築部品や航空宇宙部品など、アルミニウムの陽極酸化処理を長期間維持する必要がある用途では、ロンメーターのような信頼性の高い硫酸濃度計を用いて硫酸濃度を慎重に測定し、硫酸とアルミニウムの濃度を調整することが、望ましい表面特性を維持するために不可欠です。
浴槽の組成バランスの崩れによる影響
陽極酸化浴の化学組成が推奨範囲から外れると、以下のような悪影響が生じます。
- 陽極酸化効率が低い:硫酸またはアルミニウムの濃度が高いと、酸化アルミニウム皮膜の形成が著しく遅くなったり不安定になったりし、硫酸陽極酸化処理における酸化ムラや効率の低下を引き起こす可能性がある。
- フィルムの耐久性低下と性能のばらつき:酸や金属の含有量が過剰になると、脆く厚みが不均一な陽極酸化皮膜が形成され、剥離や孔食が発生しやすく、耐摩耗性も低下します。これらの弱点は部品の寿命と信頼性を直接的に低下させ、耐食性アルミニウム表面処理において極めて重要な問題となります。
硫酸によるアルミニウムの陽極酸化処理のすべての利点(酸化アルミニウム皮膜の最大厚さ、陽極酸化皮膜の硬度の向上、および優れた酸化皮膜の耐食性)を確実にするために、硫酸濃度測定陽極酸化浴における溶解アルミニウムの濃度管理と慎重な制御は不可欠です。この規律あるアプローチにより、性能低下を防ぎ、耐食性と耐久性のある表面仕上げを実現するアルミニウム陽極酸化処理において高い基準を維持できます。
陽極酸化浴中の硫酸濃度測定方法
硫酸陽極酸化処理を効果的に制御するには、硫酸濃度を正確に測定することが不可欠です。陽極酸化浴の濃度を正確に管理することで、酸化アルミニウム皮膜の厚さを一定に保ち、陽極酸化処理されたアルミニウムの腐食を確実に防止できます。
滴定法:実践的な手順と解釈
水酸化ナトリウム滴定これは、陽極酸化浴中の硫酸を定量するための基礎的な化学的手法です。その主要な手順は以下のとおりです。
サンプル採取と準備:
清潔で乾燥したガラス器具を用いて、代表的な浴液サンプルを採取する。必要に応じて濾過し、微粒子を除去する。蒸留水で希釈し、扱いやすい酸性度にする。
必要な機器および薬品:
- 標準化された水酸化ナトリウム(NaOH)溶液:通常0.1Nまたは0.5N
- 指示薬:着色液/不純物を含む液にはメチルオレンジ(終点はpH約4.2)、透明な液にはフェノールフタレイン(終点はpH約8.2~10)
- ビュレット、ピペット、三角フラスコ、目盛付き容量測定用ガラス器具
滴定手順:
- 既知のサンプル量(例:10 mL)をフラスコに加える
- 指示薬を2~3滴加える
- ビュレットにNaOHを満たし、開始時の容量を記録する。
- 試料を滴定し、絶えず撹拌しながら指示薬の色変化を観察する。
- メチルオレンジは終点で赤色から黄色に変化し、フェノールフタレインは無色からピンク色に変化する。
- 使用したNaOHの量を記録してください。
手動サンプリングと結果の信頼性における課題:
手動サンプリングではばらつきが生じます。不適切な洗浄はサンプルを汚染し、不正確な測定値につながる可能性があります。着色が強い、または汚染された陽極酸化浴では、終点の観察が困難になります。このような場合、電位差滴定(pHメーターを使用)によって精度を高めることができます。試薬の不純物を考慮するには、ブランク滴定が不可欠です。金属、染料、またはスラッジを含む浴では終点の外観が不明瞭になり、アルミニウムプロファイルの表面処理や酸化皮膜の耐食性に影響を与える可能性があります。高スループット操作で再現性の高い結果を得るためには、自動ビュレットと最新の滴定ステーション(デジタル式または電位差式)がますます好まれるようになっています。
オンライン自動硫酸濃度計
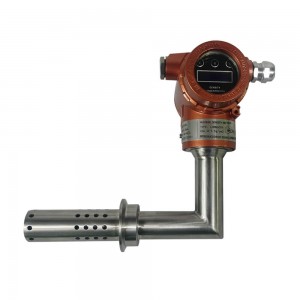
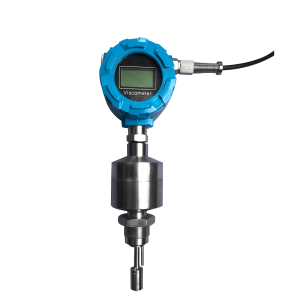
オンライン硫酸濃度計Lonnmeter社製の機器などを用いることで、陽極酸化浴の化学組成を現場で継続的にモニタリングすることが可能になります。これらの装置は浴中の硫酸濃度を直接測定するため、サンプリング誤差や遅延を排除できます。
現場測定がプロセスの一貫性を向上させる仕組み:
リアルタイムデータにより、オペレーターは硫酸陽極酸化処理のパラメータを最適な範囲内に維持できます。継続的な追跡により、酸化アルミニウム皮膜の厚さや硬度の変動につながる可能性のある逸脱を防ぎます。これにより、軟らかく不十分な皮膜や過度に強い酸化のリスクが軽減され、アルミニウムの陽極酸化処理の長期持続性が向上します。
リアルタイムプロセス制御およびフィードバックループとの統合:
最新の硫酸濃度計は、プラント制御システムと統合されています。設定値を強制的に適用することで、陽極酸化浴の濃度が変動した場合に、自動的に酸の添加または水の希釈を行うことができます。フィードバックループにより運転条件が安定し、陽極酸化浴の化学組成を最適化し、陽極酸化アルミニウムの耐食性を向上させることができます。継続的なモニタリングにより、アルミニウムの陽極酸化プロセスにおける耐食性を確保し、酸化皮膜の耐食性を安定的に維持します。
大量生産環境において、オンライン計測は硫酸陽極酸化浴の制御を確実なものにし、手作業による介入を最小限に抑え、アルミニウム形材の均一な表面処理を可能にします。これにより、製品品質の向上と操業効率の向上につながります。
陽極酸化浴コンポーネントのリアルタイム監視
硫酸陽極酸化処理における主要パラメータを管理するには、陽極酸化浴のリアルタイムでの継続的なモニタリングが不可欠です。高品質の酸化皮膜を得るには、硫酸濃度と溶解アルミニウム濃度を正確に制御する必要があります。
硫酸および溶解アルミニウムの連続分析技術
最新の陽極酸化処理プラントでは、最適な浴組成を維持するために、いくつかの連続分析戦略が採用されています。
硫酸濃度測定用インラインセンサーおよびデジタルプローブ
デジタルpHプローブや導電率プローブなどのインラインセンサーは、硫酸濃度に関する継続的なフィードバックを提供します。一部のシステムでは、信号データを硫酸濃度に直接関連付ける高度なアルゴリズムが採用されています。Lonnmeter社が提供する製品を含む硫酸濃度計などの機器は、硫酸陽極酸化浴の制御用に特別に設計されています。これらの機器は循環ループやタンクに直接設置でき、瞬時に測定値を生成し、浴の補正に役立つ実用的なデータを提供するとともに、硫酸陽極酸化プロセスのパラメータを厳密に遵守することを保証します。
この即時検出機能は、溶解アルミニウムにも適用されます。電位差測定を用いるセンサーは、陽極酸化浴の化学組成に関連した特定の電気化学反応を通してアルミニウム含有量を評価します。これらのプローブをプラント制御システムに統合することで、自動的な添加が可能になり、酸化アルミニウム膜の精度と均一性に直接影響を与えます。

安定した浴槽運転のためのリアルタイムモニタリングの利点
硫酸陽極酸化処理において、継続的なモニタリングツールを導入することで、重要なメリットが得られます。
パラメータドリフトの防止
硫酸と溶解アルミニウムは、徐々に消費または蓄積されることで設定値から外れることがあります。オンライン分析計またはインラインメーターによる硫酸濃度の連続測定は、陽極酸化皮膜の厚さと硬度に影響を与える可能性のある、静かなドリフトを防ぎます。安定した浴組成は、陽極酸化アルミニウムの長期的な耐久性と腐食防止を保証します。
陽極酸化処理に影響を与える逸脱を即座に検出する
リアルタイムで、分析装置とセンサーが、硫酸濃度の低下や溶解アルミニウム濃度の急上昇など、酸化皮膜の品質を損なう可能性のある浴槽内のあらゆる異常を検知します。アラートは即座に発せられ、高額な欠陥が発生する前に是正措置を講じることができます。アルミニウム表面処理技術の均一性が維持され、陽極酸化アルミニウムの腐食防止効果が最適化され、どのバッチでも一貫した結果が得られます。
例えば、溶解アルミニウム濃度が推奨値を超えると、過剰な析出によって孔食が発生したり、構造の健全性が低下したりする可能性があります。リアルタイムモニタリングにより迅速な調整が可能となり、酸化皮膜の耐食性を確保し、長寿命のアルミニウム陽極酸化皮膜の形成をサポートします。自動制御供給システムは、製造業者が陽極酸化皮膜の厚さと硬度に関する厳しい要件を満たすのに役立ち、外観と性能の両方を直接的に向上させます。
オンライン滴定分析装置とインライン硫酸濃度計を日常的に統合することで、バッチサンプリングや主観的な測定に伴う不確実性が解消されます。この堅牢なシステムにより、アルミニウムの耐食性向上を目的とした陽極酸化処理工程全体を通して、陽極酸化浴濃度制御、薬品消費効率、および製品品質が飛躍的に向上します。
陽極酸化処理における硫酸濃度計の導入
硫酸濃度計を選定するための基準
硫酸陽極酸化処理は、硫酸濃度の精密な制御に依存します。硫酸濃度計の選定には、精度、互換性、およびメンテナンス要件という3つの主要な要素を慎重に評価する必要があります。
正確さは不可欠です。陽極酸化浴は 150~220 g/L H₂SO₄ の範囲で最適に動作し、厚さ、耐食性、硬度などの酸化皮膜特性は、酸濃度の変動に非常に敏感です。メーターは、日常的な動作のために、最低でも ±2~4 g/L の現場精度を満たす必要があります。高度なプロセスライン、特に航空宇宙分野やアルミニウムプロファイルの高仕様表面処理では、±1~2 g/L の制御を維持できる装置または手順を探してください。導電率ベースのメーターは一般的ですが、アルミニウムが蓄積すると信頼性が低下します。密度(比重計)メーターと滴定ベースの参照法は、重要な用途でより高い精度を提供します。
特定の動作環境との互換性測定器は、高酸性度や高濃度のアルミニウムイオンを含む陽極酸化浴の化学的条件に耐えられるものでなければなりません。浴温が2~3℃変動すると、補正しないと5g/Lを超える測定誤差が生じる可能性があるため、温度補償システムに対応している必要があります。温度や溶解アルミニウムを補償できない測定器では、陽極酸化皮膜の特性が悪化し、耐食性が予測不能になる可能性があります。
メンテナンスに関する考慮事項洗浄の容易さ、センサーの汚れ耐性、堅牢な校正ルーチンの有無などを考慮してください。オンライン監視の場合は、ドリフトを最小限に抑えるため、自動洗浄または再校正機能を備えたメーターを選択してください。比重計などの手動システムでは、残留物の蓄積を防ぐために、脱イオン水で定期的にすすぐ必要があります。長寿命センサーの実績があり、スペアパーツが容易に入手できるメーカーのメーターを優先的に選択してください。例えば、Lonnmeterシリーズはリアルタイム測定が可能で、過酷なプロセス化学向けに設計されています。
既存のプロセス管理システムとの統合評価が必要です。最新の硫酸陽極酸化処理ラインでは、デジタルコントローラ、PLC、またはSCADAシステムと連携できるメーターが役立ちます。硫酸陽極酸化浴のパラメータをシームレスに監視および制御するために、標準出力プロトコル(例:4~20mAまたはModbus)を提供する機器を探してください。この統合により、陽極酸化浴の最適濃度を維持するための自動注入調整が可能になり、目標の厚さと耐食性を備えた酸化アルミニウム膜の再現性のある製造が保証されます。
校正間隔と品質管理のベストプラクティスに関する推奨事項
高品質な硫酸濃度測定には、厳密な校正および管理手順が必要です。推奨される実施方法は以下のとおりです。
- 校正間隔:導電率計および密度計は、通常の生産負荷条件下では、少なくとも週に1回、実験室での滴定による校正を行う必要があります。プロセス限界に近い条件下で運転する場合、または浴槽の交換頻度が高い場合は、毎日校正を行うことをお勧めします。校正手順では、浴槽中の溶解アルミニウム濃度の上昇を考慮する必要があります。溶解アルミニウム濃度の上昇は、センサーの測定値に影響を与えるためです。
- 交差検証:オンラインセンサーの読み取り値を参照および調整する際は、自動滴定装置を基準として使用してください。特に浴槽のメンテナンス後やアルミニウムの蓄積量が15~20g/Lを超えた後は、オンラインメーターの結果を定期的に手動滴定で確認し、ドリフトを検出してください。
- 品質管理:毎日またはシフトごとに、スポットサンプル分析、センサーの状態チェック、浴槽温度ログの確認などの検証チェックを実施します。トレーサビリティを確保するため、すべての校正およびテスト結果を文書化します。すべてのメーターが実際のプロセス条件下で、規定の範囲内および精度で動作していることを確認します。

アルミニウム陽極酸化処理
*
アルミニウム形材の優れた表面処理を実現するための手順
前処理:均一な陽極酸化処理結果を得るための洗浄とエッチング
硫酸陽極酸化処理において、アルミニウム形材の高品質な表面処理には前処理が不可欠です。まず、油分、グリース、その他の有機汚染物質を除去するための徹底的な洗浄(脱脂)を行います。これは通常、アルカリ洗浄剤を用いて50~70℃で2~10分間行われ、複雑な形状の形材の場合は超音波攪拌を併用することもあります。脱イオン水または軟水で効率的にすすぐことで、汚れの再付着を防ぎ、後続工程のための表面準備が整います。
続いて、水酸化ナトリウム(NaOH)溶液(濃度30~100g/L、温度40~60℃)を用いて、通常2~10分間エッチングを行います。この工程でアルミニウムの薄い層を除去し、表面の欠陥、押し出し痕、および既存の酸化膜を消去します。浴組成とエッチング時間を適切に制御することで、金属の過剰な損失や表面粗化を防ぎ、形状精度を維持できます。抑制剤などの添加剤は、水素の吸着などの望ましくない副作用を軽減できます。エッチング後、アルミニウム表面には不溶性の金属間化合物(スマットと呼ばれる)が残る傾向があるため、最良の結果を得るにはこれらを除去する必要があります。
脱スマット処理は、硝酸または硫酸浴(15~25% HNO₃、室温で1~3分間)を用いて行います。シリコンまたは銅含有量の多い合金の場合は、二フッ化アンモニウムを添加しても構いません。この工程により、微細なレベルで清浄かつ均質な表面が得られます。陽極酸化処理の前に最終すすぎを行うことは、後続の陽極酸化浴の汚染を防ぐために非常に重要です。
浴組成、温度、処理時間を常に監視することは、再現性の高い結果を得るため、また筋状の跡やピットなどの表面欠陥を防ぐために不可欠です。最新のラインでは、リアルタイムセンサーとクローズドループリンスを採用することで、品質を最大限に高め、環境への影響を最小限に抑えています。最終的な目標は、残留汚れがなく、硫酸陽極酸化処理に適した、完全に清浄で均一にエッチングされたアルミニウムプロファイルを作成することです。
陽極酸化処理:酸化膜成長過程全体を通して正確な浴パラメータを維持する
最適な硬度と耐食性を備えた酸化アルミニウム皮膜を作製するには、陽極酸化浴の精密な制御が不可欠です。硫酸陽極酸化プロセスでは、以下の厳格なパラメータを維持する必要があります。
- 陽極酸化浴中の硫酸濃度は、規定の範囲内(通常150~220g/L)に維持する必要がある。硫酸濃度を継続的に測定することで、濃度のずれを速やかに修正することができる。
- Lonnmeter硫酸濃度計などのツールは、迅速かつ信頼性の高い硫酸濃度測定を提供し、手動および自動の両方の浴槽調整をサポートします。
- 浴槽の温度は通常18℃~22℃に保たれます。温度がずれると、酸化アルミニウム膜の厚さ、均一性、外観に影響が出る可能性があります。
- 電流密度は、標準的な陽極酸化処理の場合、通常1~2 A/dm²であり、合金の種類と必要な酸化膜厚に応じて調整される。
- 浴槽を攪拌することで、イオンの均一な分布と放熱が確保される。
硫酸陽極酸化浴を慎重に制御することで、陽極酸化皮膜の均一な成長が保証されます。これにより、酸化アルミニウム皮膜の厚さ(建築用プロファイルでは5~25μm、硬質陽極酸化では最大70μm)を精密に調整でき、陽極酸化皮膜の硬度と耐食性の両方を最大限に高めることができます。陽極酸化浴中の硫酸濃度をリアルタイムで測定することで、焼け、軟化皮膜、発色不良といった一般的な欠陥を回避することもでき、硫酸を用いたアルミニウム陽極酸化の多くの利点を享受できます。
最適な陽極酸化浴濃度調整は、特に長時間の生産において重要です。長時間の生産では、すすぎ水の混入や金属イオンの蓄積によって浴が希釈または汚染される可能性があるためです。硫酸濃度を頻繁に測定し、迅速かつ正確な陽極酸化浴の化学組成調整を行うことが、均一で耐久性のある酸化皮膜を確保するために不可欠です。
後処理:皮膜の硬度と耐食性を維持するためのシーリング技術
陽極酸化処理後、封止処理によって新鮮な酸化アルミニウム層の多孔質構造が閉じられ、腐食に対する長期的な保護と陽極酸化皮膜の硬度向上が実現します。陽極酸化アルミニウムの主な封止技術には、以下のものがあります。
- 熱水封止:96~100℃の沸騰に近い脱イオン水に15~30分間浸漬することで酸化物が水和し、安定したベーマイトが形成される。
- 酢酸ニッケルによる封止:85~95℃の酢酸ニッケル溶液を用いるこの方法は、特に染色塗料において、耐食性と色安定性を向上させます。
- 低温シール:25~30℃という低温で独自のシール剤を使用する方式で、省エネルギーと処理速度の向上に優れているため好まれています。
封止プロセスの選択は、求められる酸化皮膜性能、コスト目標、および最終用途の要件によって決まります。完全な封止を確保するためには、各プロセスにおいて時間、温度、および浴組成を注意深く監視する必要があります。封止が不十分だと、防食性能が低下し、皮膜硬度も低下するため、被覆アルミニウムプロファイルの美観と機能寿命の両方が損なわれる可能性があります。
後処理を最適化することで、陽極酸化アルミニウムの耐食性が向上するだけでなく、過酷な用途においてもアルミニウムの陽極酸化を長期間維持することが可能になります。定期的な浴分析とプロセス管理により、生産バッチ全体で一貫した結果が得られます。
洗浄とエッチング、精密な硫酸陽極酸化処理の制御、そして入念な後処理シーリングといった各工程で最良の手法に従うことで、メーカーは優れた表面品質、最適化された皮膜硬度、そして卓越した耐食性を備えたアルミニウムプロファイルを確実に製造することができる。






よくある質問
硫酸陽極酸化浴における最適な硫酸濃度はどれくらいですか?
硫酸陽極酸化処理における最適な硫酸濃度は、一般的に150~220g/L(体積比15~20%)です。最もよく引用される理想値は180g/L(体積比18%)です。この濃度範囲は、優れた硬度と耐食性を備えた陽極酸化皮膜を生成する上で非常に重要です。この範囲内で浴を循環させることで、アルミニウムプロファイル全体にわたって酸化層の厚さが均一になり、染料の吸収が促進され、粉状または脆いコーティングのリスクが最小限に抑えられます。150g/L未満の濃度では酸化成長が遅くなり、柔らかく多孔質の皮膜が形成される可能性があります。一方、220g/Lを超える濃度では溶解が進み、コーティングが過度に薄くなる可能性があります。硬質陽極酸化などの特殊なプロセスでは、やや高い濃度(最大240g/L)と低い温度が使用される場合もありますが、標準的な生産には適していません。
陽極酸化浴の濃度は、酸化アルミニウム膜の厚さにどのような影響を与えるか?
陽極酸化浴の濃度は、酸化アルミニウム皮膜の厚さに直接的かつ測定可能な影響を与えます。硫酸濃度が高いほど酸化物の溶解が促進され、皮膜が薄く脆くなります。逆に、酸濃度が低いと皮膜は厚くなりますが、多孔性が高まり、硬度と耐食性が低下します。適切な濃度を見つけることが非常に重要です。180 g/L の濃度では、建築用途や工業用途に適した、緻密で耐久性があり、多孔性が制御された酸化皮膜が確実に得られます。この濃度から外れると、皮膜の保護特性と機械的特性が変化します。例えば、220 g/L の濃度で処理すると、細孔がわずかに細かくなることが多いですが、陽極酸化処理中に皮膜がより早く剥がれるリスクがあります。
硫酸濃度計とは何ですか?また、なぜ重要なのでしょうか?
硫酸濃度計は、陽極酸化浴中の硫酸濃度を連続的に測定します。これは、アルミニウム表面処理に不可欠な浴の化学組成を一定に保つために重要です。濃度計を使用することで、作業者は硫酸の添加量をリアルタイムで調整でき、人為的なミスを防ぎ、安定した生産品質を確保できます。これにより、適切な浴パラメータが維持され、最適な酸化皮膜形成が促進されます。Lonnmeterなどの装置は、硫酸陽極酸化処理に特化した信頼性の高い自動モニタリング機能を提供し、手動によるサンプリングと分析の頻度を削減します。
陽極酸化処理において、リアルタイムの硫酸濃度測定が重要なのはなぜですか?
硫酸濃度をリアルタイムで測定することは、陽極酸化浴の濃度制御に不可欠です。即座にフィードバックが得られることで、濃度の変動を迅速に修正し、浴の化学組成を安定させることができます。濃度が変動すると、酸化皮膜の厚さ、硬度、耐食性が低下する可能性があります。信頼性の高い測定システムは、各バッチが仕様を満たしていることを保証し、アルミニウム陽極酸化処理における耐食性と表面耐久性の高い性能を維持するのに役立ちます。このアプローチは、人的介入が限られる大量生産や自動化された操業において特に重要です。
浴の濃度が不適切だと、陽極酸化アルミニウムに欠陥が生じる可能性がありますか?
はい、硫酸陽極酸化処理を推奨濃度範囲外で実施すると、深刻な欠陥が生じる可能性があります。これには、酸化皮膜の密着性の低下、表面色の不均一、硬度の低下、耐食性の低下などが含まれます。硫酸濃度計を使用して硫酸濃度を連続的に測定することで、欠陥のリスクを大幅に低減できます。例えば、酸濃度が高すぎると、新たに形成された酸化物が溶解し、皮膜が不均一になったり薄くなったりする可能性があります。一方、酸濃度が低すぎると、多孔質で損傷しやすい皮膜が生成されます。アルミニウムの陽極酸化を長持ちさせるには、定期的なモニタリングが不可欠です。
投稿日時:2025年12月3日


