糖化は、日本酒の醸造工程米に蓄えられたデンプンを発酵可能な糖、主にグルコースとマルトースに変換し、これらが発酵段階で酵母の基質となる。この変換は、麹菌(アスペルギルス・オリゼ)が麹作りの際に生成する酵素によって促進される。麹作りは、実際の日本酒の発酵に先立つ基礎的な工程である。
日本酒醸造における糖化の定義
- 糖化とは、酵素の働きによって米デンプンが単糖に分解される過程である。
- 麹菌の培養によって、主にα-グルコシダーゼ(AgdA、AgdB)、アミラーゼ、プロテアーゼといった、デンプンの加水分解を促進する必須酵素が生成される。
- この工程は米の蒸しと麹の発酵から始まり、もろみの調製へと進み、そこで酵素による糖化と酵母によるアルコール生成が並行して行われる。
- 風味開発糖化は日本酒の香りと風味に直接影響を与えます。酵素活性は、フルーティーな香りを付与する酢酸イソアミルなどの主要な揮発性化合物の生成を調節します。糖化速度が向上した酵母株、あるいはhia1のような遺伝子操作された変異株は、特に精米度の高い米を使用した場合に、親株の最大2.6倍もの酢酸イソアミルを生成します。
- 歩留まり最適化デンプンの酵素分解を効率的に行うことで発酵基質が増加し、アルコール収率が向上します。サッカロミセス・セレビシエとアスペルギルス・オリゼの比率を適切に制御することで、エタノールの生産量を最適化し、バランスの取れた風味形成を実現します。
- 製品の安定性オリゴ糖の品質と組成は、最終製品の安定性に影響を与えます。AgdAなどの糖化酵素は、新規グリコシド(例えば、ジグルコピラノシルグリセロール)の生成を可能にし、これは日本酒の化学的安定性や口当たりに影響を与える可能性があります。
日本酒における糖化酵素の重要性

日本酒の製造
*
酒の糖化における重要な課題
- 一貫性麹菌の酵素産生量、米粒の形態(大きさ、白芯の割合)、栽培中の環境要因などが変動するため、均一な糖化を実現することは困難です。バッチごとの風味のばらつきや収量損失を避けるためには、工程を慎重に管理する必要があります。例えば、白鶴錦米の品種では、米粒の構造が糖化効率に直接的に影響します。
- 効率糖化効率を最大化するには、最適な条件(正確な温度、湿度、適切な菌株の選択、酵素の安定性)を維持することが重要です。二段階糖化などの技術改良により、機能性糖(イソマルトース)の含有量を大幅に増加させることができ、再現性のある増加とプロセス制御の向上につながります。
- 質の高い成果糖化が不均一だと、発酵不足、異臭、あるいは醸造失敗のリスクが高まります。米粉スラリーの密度をリアルタイムでモニタリングしたり、加水量を制御したりするなど、プロセス革新が日本酒の糖化工程の制御にますます活用されています。これらの技術は、酵素活性と基質分解が効率的に進行し、意図した香り、口当たり、安定性を維持するのに役立ちます。
これらの課題を克服した例としては、以下のようなものがあります。
- 醸造中の糖濃度をリアルタイムで測定するために多変量分光法を用いることで、迅速な調整が可能になる。
- プロセス制御分析を用いてpHと温度を追跡し、酵素の収穫と発酵のタイミングの両方を制御する。
- 二段階糖化法を採用することで、イソマルトース含有量を高め、栄養価を向上させ、製品特性を一定に保つことができる。
要約すると、糖化は精密な日本酒醸造技術を必要とする重要な工程です。日本酒醸造における高度な酵素利用、米品種の慎重な選定、そして糖化を改善するための戦略は、上質な風味、高収量、そして安定した品質を実現するために不可欠です。糖化の向上は、日本酒の発酵工程制御における伝統的な手法と現代的な手法の両方を支え、醸造全体の成果の基盤を築きます。
日本酒醸造工程における米粉スラリーの理解
米粉スラリーの組成と調製
米を砕いたスラリーは、酒造りの工程における基礎となる媒体であり、特別に精米した酒米と水を混ぜ合わせて作られます。典型的なスラリーは、米と水の比率や加工方法によって、米固形分と水の割合が異なります。白鶴錦などの米の品種は、スラリーの挙動に大きな影響を与えます。白鶴錦の米粒構造は、優れた吸水性と酵素のアクセス性を提供し、糖化効率を高め、より高品質な酒造りにつながります。粉砕と精米は、粒の大きさ、表面積、細胞壁の構造を変化させ、糖化中の水分吸収を促進し、酵素とのより効果的な相互作用を可能にします。粉砕の程度は、デンプンが放出され、糖化酵素がアクセスできるようになる速度に直接影響します。
調製技術には、最適なデンプン糊化を促進するために調整された、標準化された浸漬時間と温度も含まれます。超微粉砕や高圧ホモジナイゼーションなどの機械的処理は、粘度を調整し、米粒子の均一な分散を確保するのに役立ちます。これらは、酵素の性能と日本酒の製造結果にとって重要な要素です。
米と水の比率、スラリー密度、およびデンプンの利用可能性の関係
スラリーの密度は、水中に懸濁した米固形分の濃度によって決まり、主に米と水の比率によって左右されます。比率が高いほどスラリーの密度が高くなり、酵素変換のための基質が多く含まれるようになりますが、混合や酵素拡散の容易さは制限されます。精米時間を長くすると米の吸水能力が高まり、水の添加量を増やすとアミロースやタンパク質の溶出が促進されますが、米本来のアミロース含有量は変化しません。
高度な日本酒醸造技術では、水分補給、糊化、酵素の作用をバランスよくするために、米と水の最適な比率が綿密に選ばれます。水が多すぎると基質が希釈され、糖化が遅くなる可能性があり、水が少なすぎるとスラリーの密度と粘度が高まり、物質移動と酵素の働きが阻害されます。例えば、210℃で10分間蒸気爆砕前処理を行うと、酵素加水分解に利用できるデンプンが最大限に利用されます。2% NaOHなどの化学処理によって糖化収率(最大60.75%)が向上することも示されていますが、これらの方法は、伝統的な日本酒造りよりも工業用バイオエタノール製造でより一般的です。

スラリー特性の変動が糖化酵素作用に及ぼす影響
日本酒醸造における糖化酵素、主にα-アミラーゼとグルコアミラーゼは、糊化した米デンプンに作用して発酵性糖を生成する。スラリー密度の変動は、酵素の分散と有効性に直接影響を与える。高密度スラリーは基質を豊富に供給するが、混合が不十分だと局所的な酵素作用が制限され、デンプンの変換が不均一になり、日本酒の糖化工程の制御において潜在的なボトルネックとなる可能性がある。超微粉砕スラリーに見られるような粘度の上昇は、酵素の拡散を抑制し、加水分解速度を低下させる一方、高圧ホモジナイゼーションによって得られる中間的な粘度レベルは、一部の生産環境において、食感の改善と消化性の向上という点で妥協点となる可能性がある。
pH、撹拌速度、温度などの物理的パラメータは、酵素の作用をさらに調節します。撹拌速度を速くすると、基質と酵素の接触が改善され、グルコースの生成が促進されます。一方、温度を低く設定すると、酵素の変性リスクが低減され、全体的な変換効率が向上します。微生物株の選択、特に天然のクラツキ菌と調整された酵母集団を活用することで、日本酒の発酵プロセスにおける酵素の性能と風味の調節の両方が向上します。混合菌株発酵は、デンプン構造を変化させ、アミロース含有量を増加させることが示されており、日本酒製造における糖化効率の最適化において微生物の多様性が重要であることを示しています。
日本酒の糖化におけるスラリー密度制御不良の影響
日本酒の醸造工程において、スラリーの密度を適切に制御できないと、酵素の働きと発酵結果の両方に著しい悪影響を及ぼします。密度が高すぎると混合や酵素のアクセスが阻害され、基質が局所的に密集してしまいます。その結果、糖化酵素の作用が遅くなり、グルコースの生成量が減少し、発酵効率が低下します。逆に、密度が低すぎると基質が希釈され、糖化速度が向上する可能性があっても、糖の総収量が減少します。
密度管理の不備は酵母の生理機能にも影響を与える。清酒酵母株は増殖後に効率的な休眠状態に移行せず、浮力密度が低いほど発酵速度が速くなり、エタノール収率が高くなる。しかし、密度変動は代謝ストレスを引き起こし、生産性は向上するものの、酵母の長期的な生存率やバッチ間の安定性を損なう可能性がある。最近の遺伝学的知見によると、清酒酵母におけるミトファジー(例:ATG32遺伝子欠損)およびストレス応答経路(Msn2p/Msn4p機能不全)の阻害は発酵の活力をさらに高めるが、酵母の生存と堅牢性におけるトレードオフについては研究が不十分である。
最終的に、酒米スラリーの密度管理は、酒の品質向上と確実な酒の発酵工程制御のために不可欠です。現代の酒蔵では、米粉砕スラリーの密度をリアルタイムでモニタリングし、精密な加水制御を行うことがますます普及しており、伝統的な製法と工業的な製法の両方において、酒造りにおける酵素利用を促進し、酒造りの糖化を改善しています。
リアルタイム密度モニタリングの原理と実践
酒造り工程における米粉スラリーの密度をリアルタイムでモニタリングすることで、発酵の進行状況と原料の均一性を継続的に現場で評価することが可能になります。このスラリーは、精米と蒸米を水で混合したもので、その密度によって重要な工程変化が反映されます。リアルタイム追跡は、酒造りにおける糖化効率の最適化を支援し、加水量の制御をガイドすることで、酒の品質と収量の安定性を確保するのに役立ちます。
技術ツールとセンサープラットフォーム
日本酒製造工程における連続的な密度測定には、いくつかのセンサープラットフォームが使用されています。
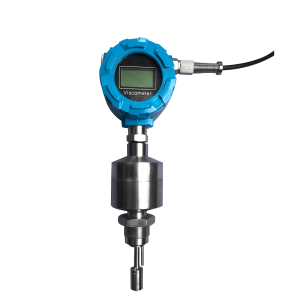
振動管式密度計これらのセンサーは、流体で満たされたチューブ内の振動周波数のシフトによって密度を測定します。モデルは、15℃~45℃の温度で750~1400 kg/m³の密度を評価できます。純粋な液体とスラリーマトリックスの両方で広く使用されており、その設計(直線または曲線チューブ)は、さまざまな粘度と粒子負荷に対応します。適切な用途では、±0.10 kg·m⁻³までの精度を実現します。ただし、米ぬかに見られるような高粘度で粒子が豊富なスラリーでは、測定の安定性が損なわれる可能性があります。センサーの汚れと周波数ドリフトは、入念なメンテナンスと運用プロトコルによって管理する必要があります。
超音波ベースのセンサー: 音波を利用して、超音波スラリー密度計超音波センサーは、スラリー中の音速と減衰の変化から密度を測定します。非侵襲的で、パイプラインに直接取り付けられ、希薄スラリーと濃縮スラリーの両方に適しています。多くのセンサーは自己校正機能を備え、堅牢なリアルタイム固形物濃度分析を提供します。超音波センサーは、微粒子を含む食品および飲料の流れ(日本酒の米スラリーとよく似ています)におけるプロセス監視に実績があります。
自動液体密度計: ロンメーターなどの高感度振動タイプアルコール濃度計発酵業界では、密度、温度、圧力の追跡を自動化するシステムが標準となっています。これにより、作業負荷が軽減され、日本酒の発酵におけるプロセス制御が改善され、ビール醸造における進歩と並行しています。
メタマテリアルおよび近赤外分光センサーメタマテリアル構造や近赤外光を用いた新しい手法は、水分量や密度といったスラリーの特性を迅速に推定できる。必ずしも直接的な密度測定を提供するわけではないが、特に高粘度や粒子径の変動が大きい環境など、従来の測定方法が困難な状況において、従来のセンサーを補完する役割を果たす。
主要監視パラメータ
効果的な日本酒の製造と酵素の利用は、いくつかの物理的特性を追跡することに依存します。
- スラリー密度糖化工程の制御と日本酒全体の品質に直接影響を与えます。密度が高いほど固形分濃度が高くなり、混合や酵素効率に影響を及ぼします。
- 粘度密度と密接に関係する粘度は、スラリーの流れ、混合、酵素の作用に影響を与えます。高粘度は物質移動を阻害するため、ボールミルなどの粘度低減法は液化と糖の放出を促進します。
- 温度酵素糖化活性を左右する要因です(多くの清酒糖化酵素にとって最適温度は50℃~65℃)。温度を上げると粘度が低下し、スラリーの取り扱いやすさや酵素の浸透性が向上しますが、酵素の失活や望ましくない米デンプンの糊化を防ぐためには、精密な温度制御が必要です。
例えば、高温での糖化工程中に自動振動管式密度計で測定値を取得することで、醸造家は水の添加量を微調整し、理想的なスラリー密度と粘度を維持することができます。超音波センサーと組み合わせることで、醸造家はリアルタイムの変化を監視し、最適な糖化のために工程パラメータを調整することができ、日本酒の発酵工程の制御と品質管理を直接的に向上させることができます。
継続的なモニタリングと精密なキャリブレーションは、高度な日本酒醸造技術の基盤であり、効率的で再現性の高い糖化に必要な遊離水、米固形分、温度の最適なバランスを確保します。このアプローチは、現代の日本酒米スラリーの密度管理を支え、醸造家が酵素の働きをより効果的に活用できるようにすることで、日本酒の生産成果の向上につながります。

糖化
*
水分添加制御:糖化効率の最適化
日本酒の糖化工程において、正確な加水は極めて重要です。水分量は、スラリーの密度、酵素の反応性、糖の変換率、そして最終的な発酵効率に直接影響を与えます。α-アミラーゼやグルコアミラーゼなどの糖化酵素は、最適な触媒活性を発揮するために、水分量を適切に管理する必要があります。水分が多すぎると基質が希釈され、酵素と基質の接触面積が減少し、糖収率が低下し、発酵が阻害されます。一方、水分が不足すると、物質移動の制限や酵素阻害により、デンプンの加水分解が不完全になります。したがって、加水量を厳密に管理することは、日本酒の醸造工程管理と品質保証において極めて重要です。
リアルタイム密度データの役割
米粉スラリーの密度をリアルタイムでモニタリングすることで、現代の日本酒醸造技術における加水制御が大きく変わりました。インライン密度計と分析装置は、タンクや配管内の抽出液濃度とスラリー密度を連続的に測定します。この即時フィードバックにより、醸造者は現在の加水量が酵素糖化プロセスの制御目標を満たしているかどうかを評価できます。オペレーターは、日本酒醸造における酵素使用に最適なスラリー組成となるよう添加量を調整し、酵素反応とそれに続く日本酒の発酵プロセス制御にとって理想的な基質環境を維持できます。連続的な密度データは、バッチ間の一貫性も提供し、米の品種、精米率、または環境条件によって物理的または化学的パラメータが仕様から外れた場合を特定できます。
例:糖化工程中、醸造家はスペクトラマティックス分析装置を用いて、密度が最適範囲を下回っていることを確認した。すると、水の添加が停止され、不要な希釈を防ぎ、酵素の活性が維持される。逆に、米の凝集による急激な密度上昇は、適切なスラリー流動性と酵素の活性を維持するために、さらなる水の添加が必要であることを示している。
水管理が酵素活性および発酵結果に及ぼす影響
水分量の最適化は、清酒醸造における糖化酵素の効率を大幅に向上させます。研究によると、α-アミラーゼとグルコアミラーゼは、カンジダ・ファマタ由来のグルコアミラーゼの場合、7 g/Lのデンプンなど、明確に定義された基質濃度でピーク活性に達し、デンプンからグルコースへの迅速かつ完全な変換を促進します。バイオマス糖化における要因計画実験では、水分量が臨界閾値まで高くなると、還元糖収率と全体的な発酵性が最大化されることがさらに明らかになっています。
- 最適な密度と水分量の場合:
- 酵素はデンプン分子に自由にアクセスできるため、高い加水分解率を達成する。
- 糖の収量が増加し、下流の日本酒発酵工程が促進される。
- 発酵速度が加速することで、よりクリーンで安定した日本酒のスタイルが実現する。
- 水の過剰/不足:
- 糖濃度を希釈するか、酵素の働きを阻害する。
- 異臭の発生や発酵の停滞を促進する。
- エタノール収率を低下させ、日本酒の香りのバランスを変化させる。
密度モニタリングを用いた加水に関する実践的ガイドライン
密度に基づいた加水制御による日本酒製造における糖化効率の最適化は、以下の実践的な手順で行われます。
目標密度範囲を設定する: 目的とする酵素活性を得るための最適なスラリー密度を決定する。通常は予備実験または公表データに基づいて決定する(例:米マッシュの場合は7~12°プラトー)。
連続密度測定米の洗浄、浸漬、粉砕、醪、麹菌の接種といった重要な工程では、インライン密度計または分析装置を使用してください。
段階的な水添加:
- 密度計の数値を監視しながら、徐々に水を加えてください。
- 濃度が最適下限値に近づいたら、投与を一時停止してください(不必要な希釈を避けるため)。
- 密度が上限値を超えた場合は、投与を再開してください(凝集や粘度の急上昇を防ぐため)。
酵素添加との相関関係:
- 日本酒醸造における糖化酵素の添加は、スラリーの密度が目標範囲内で安定してから行うこと。
- 酵素添加後の密度変化を監視してください。急速な液化によって最適範囲が変化する可能性があります。
品質保証チェック:
- バッチ記録およびプロセス最適化における重要なポイントでの文書密度値。
- 特に新しい米品種については、化学分析(例えば、HPLCまたは分光光度法)によって目標糖濃度を確認する。
ガイドライン例:グルコアミラーゼによる迅速な糖化を目的とした米醪の場合、LiquiSonic Platoアナライザーを用いて密度を8~10° Platoに維持し、必要に応じて15分ごとに水分量を調整する。プラトーに達し、酵素変換が確認されたら、水分の添加を停止する。
米粉のスラリー密度をリアルタイムでモニタリングすることで、酒造りにおける加水量を精密に制御することが可能になり、糖化率の向上と酒の品質向上につながる。
リアルタイム密度モニタリングと糖化プロセス制御の統合
フィードバックメカニズム:密度傾向を活用したリアルタイムプロセス調整
日本酒醸造工程における効果的な糖化は、米スラリーの密度を正確に管理することにかかっています。リアルタイムモニタリングは実用的なデータを提供し、動的なフィードバック制御を可能にします。最新のシステムでは、スラリー密度の傾向を利用して、次のような変数を調整します。
- 水を加える密度が目標値を超えた場合、自動給水機能により粘度が低下し、糖化酵素の物質移動が最適化されます。
- 酵素投与量密度変動は基質へのアクセス性の変化を示す指標となり、清酒醸造における糖化酵素の施用量をリアルタイムで調整するのに役立つ。
- 混合速度トルクに基づくスラリー粘度の推定により、システムは攪拌機の速度を調整することができ、スラリーの均一な粘度を確保し、局所的な密度の急激な上昇による酵素の不活性化を防ぐことができます。
例えば、密度データ(例えば、インライン光子密度波分光法から得られるデータ)に基づくアルゴリズムを用いることで、プロセス変数を即座に微調整することが可能となり、基質の過剰供給や供給不足を防ぎ、酒糖化プロセス制御のための最適な条件を維持することができる。
酒蔵における自動化機能
自動化は、日本酒醸造技術における伝統と革新を結びつける。現代の酒蔵は、以下の機能をサポートするセンサーと制御システムを統合している。
- センサー駆動型フィードバックループリアルタイムモニタリングにより、日本酒醸造における加水制御や酵素添加量の調整など、糖化効率を最適化するための自動応答がトリガーされます。
- サイバーフィジカルシステムセンサーデータは機器(ポンプ、ミキサー、投与装置など)を制御し、酒米スラリーの濃度を一定に保ち、手作業による介入を削減します。
- 機械学習アルゴリズム機械学習モデルは、温度やpHと並行して密度傾向を分析し、フィードバック機構を改良して予測的なプロセス制御を可能にする。
伝統的な醸造所では、自動化を部分的に導入し、職人の専門知識と濁度センサーやトルクセンサーを組み合わせて、情報に基づいた調整を行っています。一方、最新のシステムでは、センサーネットワーク、機械学習によるフィードバック、遠隔監視などを活用し、再現性と効率性を高めるための完全な統合を実現しています。
日本酒の糖化工程管理の利点
リアルタイム密度モニタリングには、いくつかの利点があります。
- 一貫性米スラリーの濃度を標準化することで糖化酵素の活性が高まり、均一な変換率が得られ、日本酒製造における糖化が改善される。
- 応答性逸脱を即座に検知することで迅速な修正が可能となり、日本酒の発酵工程における制御パラメータの望ましくない変化を回避できる。
- 再現性センサーによる自動調整により、各バッチが仕様に準拠することが保証され、品質確保のためのプロセス検証がサポートされます。
高度な測定プロトコルとインラインセンシング技術(PDW分光法やトルクモデリングなど)を用いることで、酒蔵は目標とする密度プロファイルを維持し、日本酒の生産量と品質を最適化すると同時に、操業を効率化することができる。
システム統合におけるリスクと軽減戦略
リアルタイム監視システムを統合すると、以下のような技術的および運用上のリスクが生じます。
- センサーのドリフトとキャリブレーションの問題継続的な使用はセンサーの精度を低下させる可能性があります。予測校正とエラー補正のための機械学習アルゴリズムを導入することで、信頼性の高い測定値を維持することができます。
- 複雑なサンプル行列糖化過程におけるスラリー組成の変化は、センサーの信頼性を脅かす。冗長性(複数のセンサー)と相互検証を用いることで、データの完全性を確保できる。
- コストと複雑さの障壁小規模醸造所は、コスト面や技術的な導入面で苦労する可能性がある。モジュール式のセンサーパッケージとクラウドベースの分析ツールを活用することで、導入のハードルを下げることができる。
これらの問題を軽減するために、醸造所は以下のことを行うべきです。
- 自動校正ルーチンを使用する、
- 定期的なセンサーメンテナンスを計画し、
- 統計的データ検証を展開して外れ値を検出します。
- 持続的なモニタリングのために、資源効率の高いセンサー設計を統合する。
技術的な安全対策と堅牢なプロセス管理を組み合わせることで、現代の酒造業者も伝統的な酒造業者も、リアルタイムのスラリー密度モニタリングの利点を活用し、操業の安定性を維持しながら、酒の品質向上のための糖化を促進することができる。
酒の糖化促進のための酵素的考察
酒造における糖化に関与する主要酵素
日本酒の醸造工程において、糖化効率を最適化するには、主にアスペルギルス・オリゼ由来のいくつかの重要な酵素を活用することが不可欠である。日本酒醸造における主要な糖化酵素は以下のとおりである。
- α-アミラーゼ:このエンド型酵素は、米デンプンの内部α-1,4-グリコシド結合を迅速に加水分解し、より小さなデキストリンとオリゴ糖に分解する。
- グルコアミラーゼ:グルコアミラーゼは、外側から作用することで、α-1,4結合とα-1,6結合の両方を切断し、デキストリンを直接グルコースに変換する。これは酵母の発酵にとって非常に重要である。
- プルラナーゼ:プルラナーゼはアミロペクチン中のα-1,6-グリコシド結合の分岐点を特異的に標的とし、デンプンの完全な分解を促進し、グルコアミラーゼの作用効率を高める。
- α-グルコシダーゼ(例:AgdAおよびAgdB):これらの酵素はオリゴ糖の末端グルコース残基を加水分解する。近年の研究により、これらの酵素が酒醪中のオリゴ糖組成を決定する上で重要な役割を果たし、糖化収率と最終的な風味の両方に影響を与えることが明らかになっている。
これらの酵素は相乗的に作用して日本酒の糖化プロセスを促進し、糖の利用可能性、発酵速度、そして最終的には日本酒の品質に影響を与える。
酵素効率に影響を与える要因:pH、温度、撹拌、基質濃度
日本酒製造における酵素活性は、環境要因に非常に敏感である。
- pH:各酵素には最適なpH値が存在する。例えば、変異型プルラナーゼ(PulA-N3)はpH 4.5で最大の活性を示す一方、A. oryzae由来のキシラナーゼはpH 7.5を好む。最適なpH値から外れた条件下では酵素の機能が阻害される可能性があり、pHが低いと酢酸の蓄積が増加し、微生物の誘導期が長引くことがある。
- 温度:酵素の熱安定性は種類によって異なります。PulA-N3は60℃で最高の効率を示しますが、他の酵素は温度が高すぎると変性する可能性があります。活性と安定性のバランスを取るためには、温度を慎重に管理することが不可欠です。
- 攪拌:適切な撹拌は、酵素による基質へのアクセス性を向上させ、均一な反応条件を確保する。撹拌が不十分だと、基質と酵素の接触が悪くなり、糖化反応が阻害される可能性がある。
- 基質濃度:米デンプンと水の濃度は、酵素のアクセス性および反応速度に影響を与える。基質濃度が高すぎると酵素活性が飽和状態になり、低すぎると変換効率が低下する可能性がある。
スラリー密度管理などのリアルタイムプロセス制御を用いてこれらの要素を最適化することで、酵素効率と日本酒の糖化プロセス制御が向上する。
リアルタイムのスラリー密度データに基づいた酵素投与量と投与タイミングの最適化
近年の技術進歩により、米粉のスラリー密度をリアルタイムでモニタリングすることで、日本酒醸造における酵素の精密な利用が可能になった。Spectramatics社のSIBAやLiquiSonic社のPlatoといった分析装置は、密度、炭水化物組成、温度を連続的に測定し、それらの情報に基づいて工程調整を行うことができる。
- 動的酵素投与:酵素の添加量は、リアルタイムの密度変化と糖化速度に応じて調整されます。密度がゆっくりと低下する場合(糖の生成が遅いことを示す)、添加量を増やすか、特定の酵素(例えば、分岐デンプンにはプルラナーゼを増量するなど)を追加することができます。
- 自動フィードバック制御:密度モニタリングと自動酵素添加システムを統合することで、反復的なプロセス最適化が可能になります。フィードバックループは、密度と糖変換データを使用して、日本酒の発酵プロセス全体を通して酵素添加速度とタイミングを調整します。
- 水分添加制御:リアルタイムデータは、最適なスラリー粘度を維持し、酵素と基質の効果的な相互作用を確保するために、水の添加量を決定する上でも役立つ。
例えば、近赤外線分析装置による密度測定値が予想よりも糖の放出量が少ないことを示した場合、醸造業者はグルコアミラーゼやα-アミラーゼの投与量をその場で調整し、日本酒造りにおける糖化効率を最大化することができる。
糖化の進行状況を効率的に監視および評価する方法
日本酒の発酵における糖化の効率的なモニタリングは、以下の要素に依存します。
- 近赤外分光法(NIRS):この方法は、スラリー中の糖分、アルコール、その他の化学パラメータを非侵襲的かつ連続的に評価することを可能にします。携帯型近赤外分光法(NIRS)装置と多変量解析を組み合わせることで、総糖含量をリアルタイムで予測し、プロセス異常への迅速な対応を可能にします。
- 密度測定技術:液体密度計などのインライン密度計は、糖の生成と消費に伴う変化を追跡し、秒単位で更新情報を提供します。これらの機器は、試料の不透明度や粒子含有量の影響を受けません。
- 粘度測定:スラリー粘度の変化は、vi生意気なガキイオナl粘度計または内蔵のプロセスプローブは、デンプンの加水分解状態と相関しており、密度データを補完してより確実なプロセス監視を行うことができます。
- 自動速度論分析:密度、糖濃度、近赤外分光法(NIRS)のデータを用いて酵素反応速度をリアルタイムで評価するプラットフォームにより、醸造業者は酵素投与プロトコルを繰り返し最適化することができる。
これらの高度な日本酒醸造技術により、米粉の密度や糖化の進行状況をリアルタイムで監視することが可能になり、醸造家は発酵結果を制御して日本酒の品質を高め、資源利用を最適化することができる。




よくある質問
1. 日本酒製造において、米粉スラリーのリアルタイム密度モニタリングが重要なのはなぜですか?
米粉スラリーの密度をリアルタイムでモニタリングすることで、醸造者は工程の一貫性を遅滞なく追跡できます。即座にフィードバックが得られるため、加水量やその他の工程設定を微調整でき、酵素の浸透とデンプンへのアクセス性が向上します。これにより、デンプンから発酵性糖への変換効率が向上し、糖化収率と最終的な日本酒の品質の両方が向上します。新しい携帯型スペクトルシステムは、糖度、アルコール度数、pH、密度を同時に測定し、発酵条件を包括的に把握できます。これらの技術革新により、日本酒醸造におけるばらつきが低減され、バッチ間の一貫性を確保するための信頼性の高いデータに基づいた調整が可能になります。
2. 加水量の制御は、日本酒醸造における糖化プロセスにどのような影響を与えるか?
水の添加量を制御することで、米の吸水率、酵素活性、糖化速度に直接影響を及ぼします。リアルタイムの密度データに基づいた正確な給水量調整により、米はデンプンの糊化を最大化するのに十分な量の水を吸収し、デンプンが糖化酵素に利用されやすくなります。過剰に希釈すると酵素の働きが遅くなったり弱まったりして、グルコース収量が低下し、日本酒が薄くなります。逆に水が不足すると、糖化効率が低下したり、部分的に乾燥したりして、糖化全体の効率が低下します。酒造業者は、酒米品種ごとの特性を含む吸水特性を記述したモデルを用いて、浸漬と蒸煮を戦略的に管理し、工程目標と望ましい日本酒の特性を実現しています。
3. 日本酒の醸造における糖化には、一般的にどのような酵素が用いられ、なぜそれらが重要なのでしょうか?
α-アミラーゼとグルコアミラーゼは、日本酒の糖化における主要な酵素です。α-アミラーゼはデンプン分子を可溶性デキストリンに分解し、グルコアミラーゼはそれらのデキストリンを発酵可能なグルコースに変換します。酸性α-アミラーゼも存在する場合があり、低pH条件下での加水分解を促進します。酵素の有効性は条件によって異なり、ほとんどの酵素はpH 4.0~4.5、約65℃で最適に機能します。これらの酵素の作用によって遊離される糖の量が決まり、最終的にエタノール生成と風味形成を促進します。酵素の相乗効果を高めるには、慎重な投与量調整、または改良された真菌株(アスペルギルス属やムコール属など)の使用が効果的であり、糖化率を高め、効率性と望ましい日本酒の特性の両方を向上させることができます。
4. 日本酒の糖化工程において、最も重要な監視対象となるプロセス変数は何ですか?
主な変数は以下のとおりです。
- 米粉スラリーの密度:物理的な粘稠度を示し、水と米の相互作用および酵素の分布に影響を与える。
- 温度:酵素活性と微生物動態の両方に影響を与える。通常、工程段階に応じて28~70℃の間で管理される。
- pH:酵素活性、発酵速度、代謝産物の生成に影響を与えます。糖化は通常pH 4.0~4.5で起こります。
- 酵素濃度:糖化速度と糖化度を決定する。
- 水と米の比率:デンプンの吸収率を制御し、その後の発酵と日本酒の風味に影響を与える。
高度なシステムでは、LC-QTOF-MSや統計的プロセス管理図などのツールを用いて、糖度(Brix値)や代謝産物プロファイルを追跡し、きめ細かなモニタリングを行います。10分おきに定期的にチェックを行うことで、異常を早期に発見し、日本酒の品質を維持することができます。
5. 酒蔵はどのようにして、既存の日本酒製造工程に糖化効率の最適化を導入できるのか?
ビール醸造所は、以下の方法で糖化効率を体系的に向上させることができます。
- リアルタイム密度モニタリング技術(分光法やPLSベースのシステムなど)を統合し、プロセスを即座に調整する。
- 使用する品種に特化した最適な米の水分補給を確保するために、吸収モデルを用いて水分添加手順を改良する。
- 米の種類、バッチサイズ、および希望するプロファイルに合わせて調整した酵素投与戦略について、スタッフをトレーニングする。
- 糖化工程全体を通して、温度、pH、酵素濃度などの変数を調整するために、フィードバック制御に基づくプロセス制御を採用する。
- 継続的な品質評価のために、統計的プロセス管理と高度なメタボロミクスプロファイリングを採用する。
例えば、伝統的な生酛製法における微生物バランスを改善するための温水浸漬処理や、甘酒製造における機能性向上を目的とした二段階糖化工程などが挙げられます。これらの手法を最新の分析技術と組み合わせることで、生産効率と高品質な日本酒の両立が実現します。
投稿日時:2025年11月12日